2026-10-08 16:28:53 分类:材料工艺
去年帮南方一个客户调工业吸附剂的挤条成型线,刚进厂房,就看见角落堆了半吨裂得像枯树枝的沸石挤条料。
老板脸比那堆裂料还黑。
本来所有人都默认是粘结剂加少了,换了好几种粘结剂,从铝溶胶卖到粘土,加量从10%提到20%,开裂率还是降不下来。尤其是直径3mm以上的成品条,出模不到半小时,表面就爬满纵裂,随手一捏就断。本体强度测了,符合要求,就是断。
出料口堆了半车间的裂料饼
我们蹲在出料口看了三天,记了一百多根料条的开裂时间,发现了规律:开裂都是出模之后才出现的,挤的时候不断,卸了压才裂。挤压力越大,开裂越严重。
调了一周挤压力和模头温度,没用。换了粉体目数,从200目调到300目,还是没用。
混料的时候我随手抓了一把刚开封的沸石粉,再抓了一把放了一周的敞口粉体,捏了捏,手感差好多。突然反应过来,我忘了沸石是什么东西了。
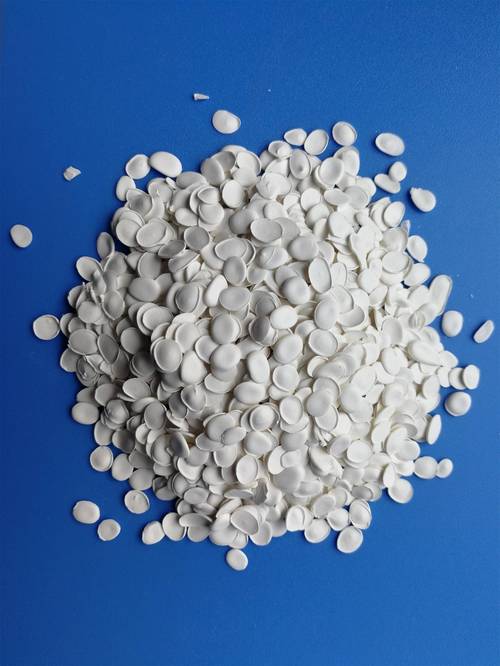 挤条成型出料开裂沸石条实拍
原来问题出在沸石本身的水活度
大家都知道沸石是多孔硅铝骨架,孔道里全是可交换阳离子和游离水。它天生就是一块会呼吸的海绵,环境湿度变一点,含水率就能变好几个点。
绝大多数成型工艺,只会卡最终混料的含水率,没人管你原料沸石本身的初始水含量是什么水平。我们做了个小测试:同样的混料配方,同样的最终含水率,一组用预烘干到1%含水率(估算)的沸石,一组用敞口放置到8%含水率(估算)的沸石,混出来的泥料可塑性差了整整两个等级。
挤条过程是什么?是高压把泥料从模孔挤出来,压力骤降,沸石孔道里的水会在压力变化下重新分布,内部多余的水会往表面跑。出模之后,表面水分先挥发,内部水往外顶,不均匀的膨胀就把成型好的条给撑裂了。
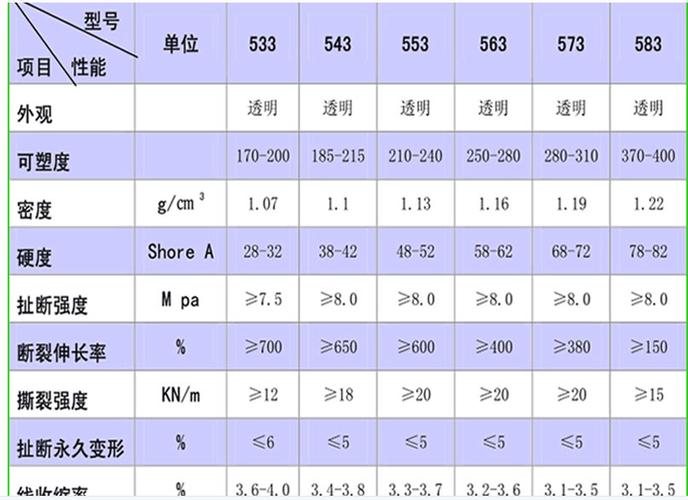 不同初始含水率沸石混料可塑性对比图
很多人说,那我直接多加粘结剂不就行了?说实话,粘结剂只能提强度,解决不了不均匀膨胀的问题,加太多反而会堵孔道,废掉沸石本身的吸附性能,得不偿失。
试出来的可行工艺,和它的边界
 试出来的可行工艺,和它的边界
我们最后没加昂贵的改性剂,也没换设备,就改了两道工序,把开裂率从60%以上降到了2%以下(估算)。
第一道,原料预平衡:所有沸石粉体进混料之前,要么提前放到和车间湿度一致的恒湿间放48小时,要么烘干之后按比例精准补加水,密封闷24小时,让孔道先把水吃饱喝足,不要在混料挤条过程中再吸水放水。
第二道,出模缓干:挤出来的湿条不要直接进烘箱升温,先放在恒温恒湿的料盘里放6小时,让内应力慢慢释放,表面水分匀速挥发,再进烘箱烘干。
不过话说回来,这个方法不是万能的,有它自己的适用边界。
如果你的成品是1mm以下的细条,本身内应力很小,本来就很少开裂,没必要加这两道工序,徒增加工时间和成本。如果你的沸石已经做过疏水改性,孔道吸水率很低,本身含水率波动不会超过两个点,这个方法用处也不大。还有,如果你的开裂是因为模具设计不对,出模速度不均匀,那也别往沸石身上甩锅。
我们后来还遇到过一次怪事:成品沸石颗粒放了三个月,强度掉了三分之一,拆开看内部全是微裂纹。查了半个月才发现,成品烘干太彻底,含水率不到0.5%,放到仓库慢慢吸附空气中的水,孔道不断膨胀,硬生生把内部骨架撑裂了。还是水的问题。
做工艺这么多年,最大的感触就是,沸石从来不是什么惰性粉体,它那些孔道不是摆着好看的,随时都在和外界交换物质,你不顺着它的性子来,它就给你挖坑。现在大家都盯着沸石的新应用,改孔径改官能团,各种花活玩得溜,最基础的成型工艺里的小坑,反而少有人愿意沉下心踩一遍。
我们踩过的这个坑,说不定哪天你也会遇到。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:沸石成型:踩了三个月的工艺坑
文章链接:https://yqhljx.com/list_11/4033.html
