2026-10-08 15:37:09 分类:材料工艺
上个月整理失效分析报告,翻出去年客户寄来的那盒三元催化剂碎块。整整三公斤,拆开的时候掉了一手黑粉。客户说,新线开起来不到三个月,转化率掉了四成,换了三批活性组分都没用。最后测载体,新供应商做出来的比表面积,比合同要求少了近六成,活性贵金属全团聚成块了,连孔道都堵死了。
别把载体只当“容器”
绝大多数人提到催化,第一反应是活性组分——贵金属够不够纯,金属比例对不对。载体呢?就是个装东西的骨架,能固定就行,没人当回事。我刚入行的时候也这么想,直到做钯碳加氢的中试,同样的钯负载量,同样的还原工艺,换了一批活性炭,转化率直接掉了27个百分点。
后来拆开来测,孔径差了不到1纳米。就是这1nm,把反应物的扩散路径卡死了。现在大家都讲金属-载体相互作用,说白了,载体不是死的,它会牵着活性组分的形貌走,甚至会直接改电子结构,直接影响最终活性。
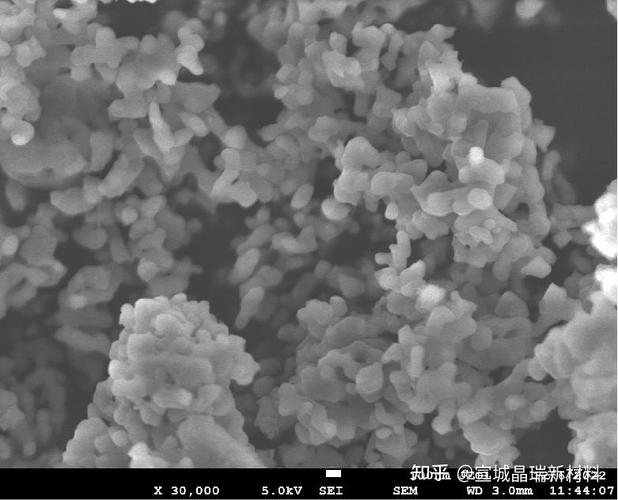 多孔氧化铝催化剂载体扫描电镜图
那次客户的三元催化剂失效,本质也是这个问题。载体高温焙烧的时候工艺不对,孔塌了,比表面积降了,活性组分没地方待,只能凑在一起长大,温度一高,烧都烧不死活性。折腾了快一个月,客户一开始死咬着是我们活性组分纯度不够,最后测出载体的数据,没人说话了。
量产端藏着看不见的门槛
实验室做催化,随便买个高纯载体,压片筛分到固定目数,数据随便做都好看。到了工业量产,全是另一回事。首先要过的就是批次稳定性这关。我早年跟着调堇青石蜂窝载体的配方,原料换了一批高岭土,铁含量涨了0.1%,烧出来的载体耐温性直接掉了150度,整批报废。
挤制成型的时候,混料顺序错了,先加粉后加润滑剂,孔道直接堵死,成品的孔容直接砍半。我捏了一个月的泥,手上褪了两层皮,才摸出来那点微妙的工艺区间——水分多一点太粘,挤出来堵模头;少一点太散,出来的蜂窝一碰就碎。
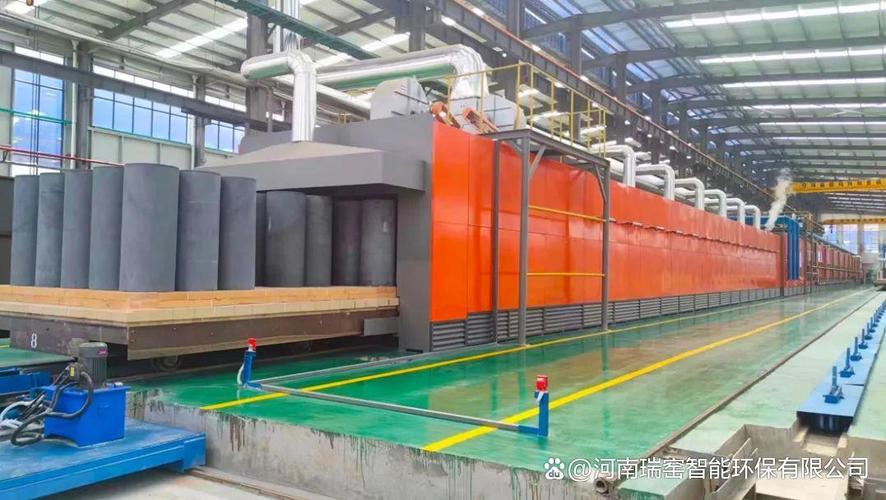 工业催化剂载体隧道焙烧窑现场图
还有杂质的问题,别小看杂质,千分之一的钠,就能把贵金属的活性位点全毒死。我们测过一组示例数据,载体钠含量从0.05%升到0.2%,甲烷催化燃烧的起燃温度升了80度。就这么夸张。很多小厂做载体,为了省成本,用便宜的原料,杂质控不住,下游做出来的催化剂,批次性能跳得厉害,根本没法用在连续化生产线上。
不过话说回来,就算是大厂,也经常翻船。我见过国内头部的载体厂,换了一个矿山的铝矾土,做出来的载体孔分布偏了两个纳米,下游客户整批催化剂都退回来了。
选载体从来不是越高端越好
 选载体从来不是越高端越好
这几年看多了创业项目,开口就是分级孔MOF载体,比表面积两千多,噱头足得很。我一问,一吨成本多少钱?成型之后的侧压强度是多少?一千次热循环之后比表面积掉多少?全答不上来。
说实话,工业应用哪里需要那么高的比表面积?大多数场合,合适比高端重要一万倍。做高温固定床反应,你就得用α氧化铝,耐温,强度够,别跟风用活性炭,不到800度就烧没了。做大分子液相加氢,孔径就得做到10nm以上,不然大分子钻不进去,你里面活性组分堆得再多,也碰不到反应物,白搭。
我们去年帮一个做医药中间体的厂改工艺,原来用的进口改性氧化铝载体,一吨贵两万多,我们摸清楚人家要求的孔容区间是0.3-0.35ml/g,找国内载体厂调了焙烧温度,改了一点脱钠工艺,做出来的载体,催化性能和进口货完全一致,一年帮他们省了快一百二十万。
很多人盯着活性组分那零点几个百分点的含量抠来抠去,其实载体调对了,性能提上去,成本降下来,都是看得见的收益。就是没人愿意花功夫啃这块硬骨头,嫌麻烦,没噱头。
现在说催化领域卡脖子,很多人第一反应是贵金属提纯,是活性组分制备。其实很多时候,卡你的就是载体那点工艺——孔分布控不住,杂质降不下来,批次稳定做不到。没什么玄乎的,就是一点点试,一点点磨,和捏泥巴没区别。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:催化剂载体:被忽略的骨架,才是卡脖子的那道坎
文章链接:https://yqhljx.com/list_11/4031.html
