上个月跟产线调新批次钠电负极,连续三炉涂覆都出了边裂。
当班的班长蹲在涂布机边上抽了半包烟,说换了新的硬碳原料,配方一点没改,怎么就出问题了。
硬碳捏合的隐形坑
很多人提到钠离子电池材料,第一反应就是硬碳。实验室里测比表面积、嵌钠容量、首效,数据都好看,到了产线一捏合,全是问题。
说实话,我最早接触硬碳中试的时候,也踩过这个坑。同一批碳化好的前驱体,粉碎后过筛,粒径分布只宽了8个百分点,粘结剂用量不变,浆料静置两小时就分层。
我们当时折腾了三天,换分散剂、改搅拌转速,都没用。最后把筛网换了个目数,把大颗粒多筛出去2%,立马好了。
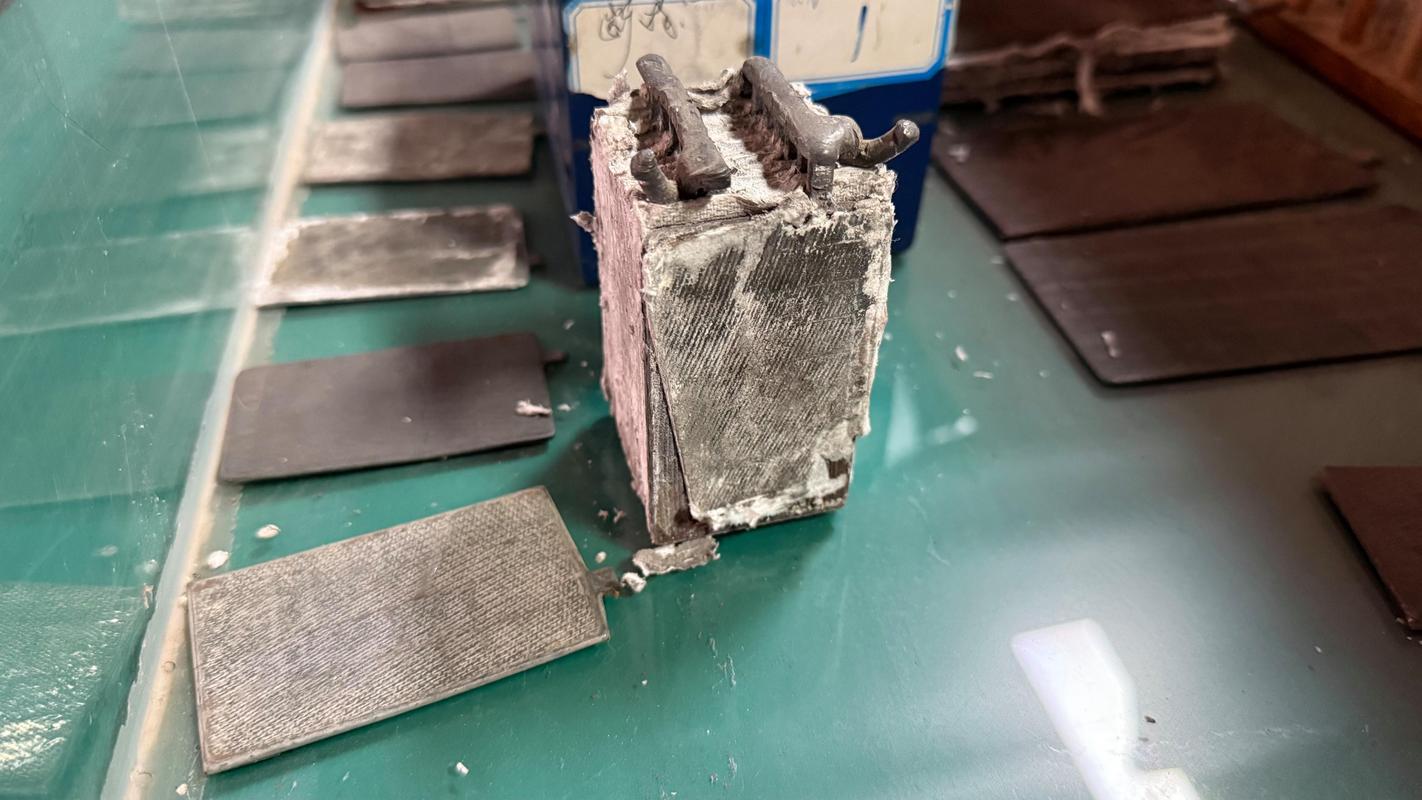
很多做材料研发的,喜欢盯着电化学数据抠小数点,很少关心造粒后的分布宽度。其实对量产来说,粒径分布直接决定浆料流动性,流动性不对,你哪怕电化学数据再好,涂覆的时候要么断条要么厚差超标,根本开不了连续生产。
碳化温度差个10度,硬碳孔结构变一点,对粘结剂的吸附量就不一样。之前我们试过,前驱体碳化温度从800降到795度,硬碳无序孔多了两个百分点,首效掉了不到一个点,捏合的时候浆料流动性反而好了15%(估算值),整体良率涨了三个点。
哪有什么完美的材料,都是在性能和工艺之间妥协。
层状氧化物正极的水敏边界
正极这边,层状氧化物的问题比负极更隐蔽。
去年梅雨季,我们中试车间放了一桶敞口的正极粉料,下班的时候换料忘了封桶,第二天拿出去做极片,装配出来的电池,循环100周容量多掉了10%(估算)。
测了半天,杂质含量没变化,就是pH从10.2升到了11,就差0.8,结果就不一样。
很多资料只说钠电层状氧化物容易吸潮,要干燥保存,但是很少说具体到产线,湿度控制到多少才安全。我们测了大半个月,南方夏天车间温度28度,环境相对湿度超过12%,粉料敞放超过8小时,pH必涨,循环衰减必然不合格。要是湿度控制在8%以下,敞放一天都没事。
就这么个简单的阈值,我们废了三批料才试出来。
而且吸潮这个事,不是说你重新烘一下就能解决的,表面已经生成游离碱了,烘掉水分,碱还在,极片做出来还是胀气。所以产线现在的规则,只要开了袋的料,当天没用完,直接报废,宁可浪费,不能留着出问题。
负极铝箔的暗坑
钠电负极用铝箔代替铜箔,降本是真的,但工艺上的坑,没调过产线的人根本不知道。
我之前找了两家铝箔厂拿样,粗糙度都是标称0.8μm,做出来极片的剥离强度差了一倍。
找了电镜扫了半天,才发现问题出在轧制纹理上。一家的纹理是浅而密的不规则纹,另一家是深而顺的直纹。浆料涂上去,顺着直纹的粘结力就是差,稍微碰一下就掉料。
不过话说回来,铝箔厂给你的参数只有粗糙度、厚度、抗拉强度,没人会给你标纹理方向和纹理密度。这个只能自己一批一批试,试出来合用的,就固定供应商,换厂就得重新测。
哪有什么标准化的通用材料,都是磨出来的。
现在外面说钠电,要么炒概念,要么堆性能数据,很少有人说这些车间里的细碎问题。其实很多新材料卡量产,不是性能不够,是工艺边界没摸清楚。
今天说的这几个坑,都是拿真金白银烧出来的经验。说不定哪天你调产线碰到了,能少抽半包烟。
