2026-10-08 11:19:17 分类:材料工艺
去年深秋在常州的试产线蹲了一个月,临走的时候打包了三卷不合格极片回来,现在还堆在实验室墙角。全是硅基负极,循环50周,极片厚度直接涨了40%,隔膜被顶得穿了细孔,拆解开满是析锂的白斑。
实验室数据总是和量产对不上
我们做小试的时候,用10mm直径的小极片,面荷载大概2mg/cm²,测出来硅氧的膨胀率才22%,当时整个组都开心,说这次稳了。
放到产线,面荷载要做到12mg/cm²,哦豁,直接干到41%。
为什么会差这么多?小极片就算膨胀,周围有空地方给你伸啊。产线极片要卷成电芯,挤得密不透风,膨胀没地方去,只能往厚度方向怼,电芯壳子就那么厚,怼不开壳子就怼隔膜,怼穿就短路析锂。
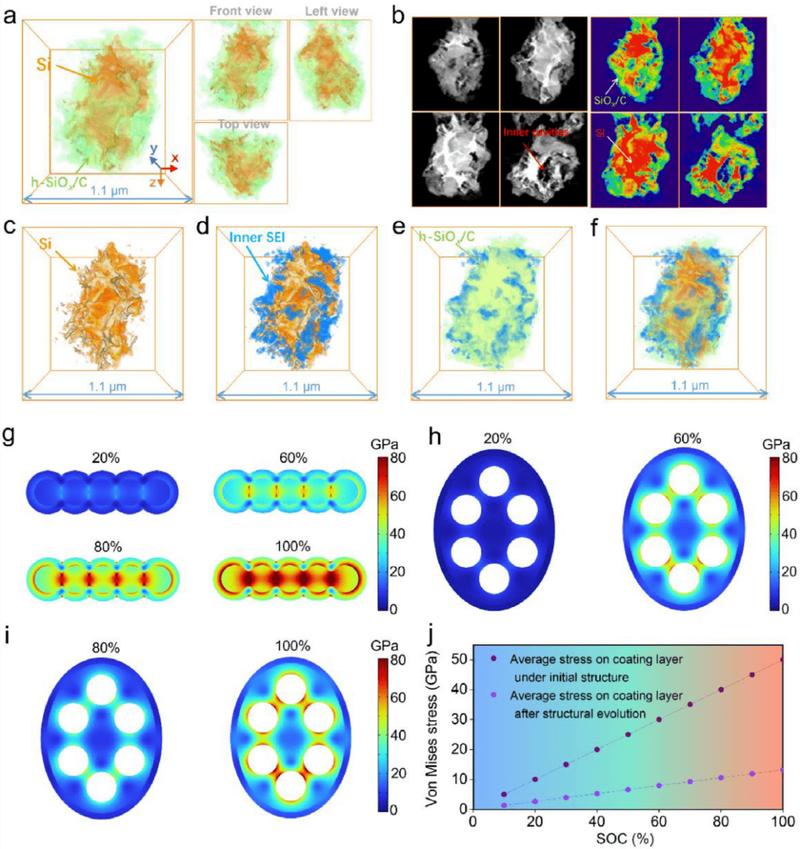 硅基负极高低面荷载极片膨胀剖面对比图
很多人说硅基的问题是材料本身,我看不全是。实验室的测试条件本来就和量产差了一个数量级,拿小试数据吹量产性能,都是耍流氓。
黏结剂的坑,我们踩了三次
 黏结剂的坑,我们踩了三次
最早想的简单,膨胀不就是极片散架吗?多加黏结剂拉住不就行了。
第一次,CMC加量从1.2%提到3%,极片出来摸着手感像硬塑料,测试首效直接掉了7个百分点,硅活性都被黏结剂糊住了,容量还不如普通石墨。
第二次,换了丁苯橡胶,加量提到5%,软倒是软了,第一次充放就掉了15%容量,黏结剂本身占体积,把硅的容量挤没了,白瞎了高容量的优势。
说实话那时候挺挫败的,蹲在车间门口抽烟,觉得整个方向都错了。
后来才转过来弯,不是加多加少的问题,是逻辑错了。你不能硬压着不让它胀,得跟着它动。现在试的嵌段聚丙烯酸酯黏结剂,本身分软段和硬段,硅嵌锂膨胀的时候软段被拉开,脱锂缩回去的时候硬段拉着硅颗粒不跑,不会散架。估算下来,循环100周之后,极片膨胀比原来的CMC体系低16%,首效只掉了不到1个点。
问题也不是没有。这种黏结剂对涂布温度非常敏感,流平性差,刮刀走一遍,接头位置总有1-2cm的厚薄差,整体良率掉了三个点,我们调涂布的温区梯度调了快一个月,才稳住一个百分点。
补锂解决不了所有问题
硅基首效低,现在行业都喊补锂,我们也踩过坑。
最早试的粉状补锂剂,活性太高,开桶加料的时候,车间露点已经控到-50℃了,还是一不小心蹭到空气中残留的水分,直接冒烟,吓得操作师傅扔下勺子就往外跑,后来再也不敢碰粉补。
改试箔材预锂化,安全性上去了,成本一瓦时直接涨了两分钱,批量出货客户根本接受不了。更头疼的是,补锂的度太难把握。补少了,首效还是上不去,达不到设计能量密度;补多了,首次充放就大量产气,软包电池放三个月,直接鼓得像个手机支架,根本装不到整机里。
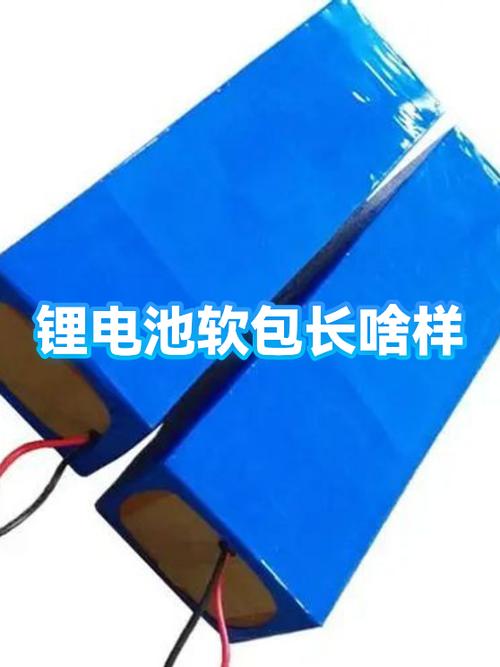 硅基负极过度补锂软包电池胀气实物图
其实现在很多人都忽略了一个问题:整个现有锂电池产业链,都是为石墨负极量身建的。从辊压压力,到涂布速度,甚至电芯壳体的预留厚度,全是按石墨不到10%的膨胀率算的。换硅基,等于整个工艺体系都要调,这部分隐形成本,远比材料本身的涨价更吓人。
我们现在量产的改性硅氧,也就掺个10%到20%,不是做不出高掺的,是高掺了之后,现有产线做出来的良率太低,成本扛不住,客户也接不住。说白了,现在市面上的硅基,都是折中方案,没有谁是终极答案。
前阵子刚收到试产线的消息,新调的梯度涂布工艺,良率又提上来两个点,膨胀率也稳住了,这周要去跑1000周循环,说不定这次能成,也说不定我还是要抱一堆坏极片回来。
搞工艺就是这样。哪有什么躺赢的好方案,都是一点点磨出来的。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:硅基负极:膨胀率背后的工艺死结
文章链接:https://yqhljx.com/list_11/4021.html
