2026-10-07 15:46:50 分类:材料工艺
上个月去东莞帮一个工具厂调问题,进门就看见老板把一筐报废的锯片往角落踢。都是新做的高速钢锯片,切304不锈钢,不到一百根就崩刃。换了两批不同的料,问题还是存在。
为什么新换的高速钢锯片还崩口?
拿到崩刃的锯片,磨掉表层做金相,第一眼就看见晶界上有细碎的过烧组织。不是料的问题。是加热的时候,内外没同步热透,表面已经到温,芯子还凉着,应力扯出了隐裂。很多人买高速钢只看成分合不合格,从来不关心加热过程对不对。
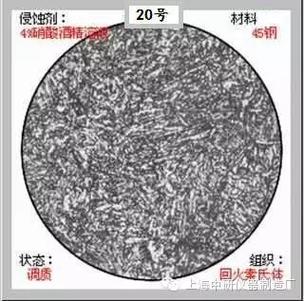 高速钢淬火回火后碳化物金相显微图
高速钢含百分之十几的合金,导热差得离谱。估算下来,导热系数只有普通低碳钢的三分之一。厚一点的锯片,直接丢进1200度的高温炉,表面和芯子的温差能超过200度。这个温差带来的内应力,足以把晶界撕开。只是这些裂纹太小,出厂检测根本查不出来。切不了几个工件,应力释放,直接崩。
工艺里被忽略的那半小时
 工艺里被忽略的那半小时
没人愿意等这半小时。说实话,我跑过的十多家中小工具厂,有一半都砍了800度预热的保温时间。都知道高速钢淬火前要预热,大多就是走个过场,升到800度直接往高温炉走,省时间赶产能。
我们当时给的调整方案很简单,就是把800度的保温时间从10分钟改成40分钟。就这半小时,让每炉的生产时间多了不到一小时,崩刃率从原来的12%直接掉到0.8%。
很多老板算不过来这个账,省了一小时的炉费,亏了百分之十几的报废成本,还有客户的口碑。哪有划算的买卖?
薄的高速钢刀具要不要保温?要。哪怕只有两毫米厚,高速钢的导热差,升温太快表面碳化物已经溶解过度,芯子的合金还没出来,硬度不均是必然的。
高速钢回火的跷跷板
高速钢的硬度不是淬火淬出来的,是回火回出来的。这个道理懂的人不少,做对的不多。
高速钢淬火后,有差不多20%到30%的残留奥氏体,这种软趴趴的组织,要靠多次回火把它转成马氏体,同时析出细小的合金碳化物,也就是二次硬化,硬度才能上来。
我之前碰过一个做钻头的厂,出厂检测硬度都是64HRC,合格,结果客户用了不到一周,都说钻头软了,钻不动。查了半个月,最后发现问题出在回火的间隔上。他们为了赶进度,第一次回火出炉,还没冷却到室温,就直接进第二次回火炉。残留奥氏体没来得及转变成马氏体,就被高温稳住了,带到成品里,客户用的时候摩擦生热,它慢慢变软,硬度直接掉三四个HRC。
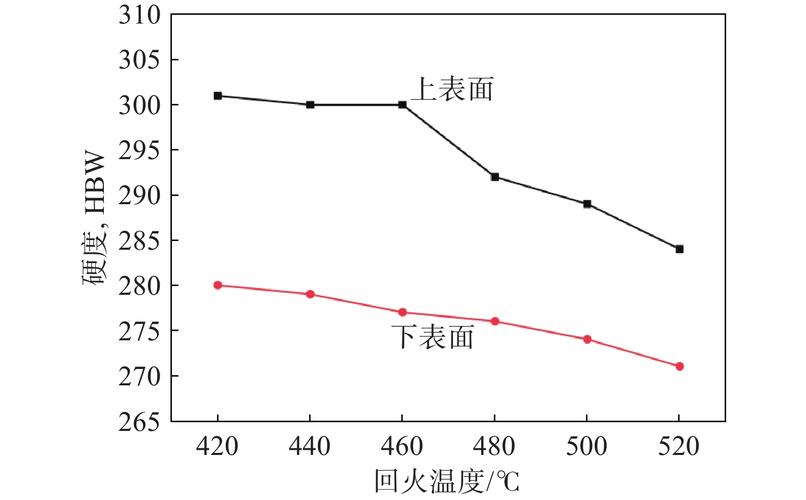 高速钢不同回火温度硬度变化曲线图
回火温度就像跷跷板,高5度,硬度掉1HRC,低5度,残留奥氏体清不干净。没有什么万能参数,每台炉的温场都不一样,得自己测。别拿着手册上的560度就直接用,差个十来度,结果天差地别。
不过话说回来,现在粉末高速钢炒得火,好像做高端刃具不用粉末就不行。其实大部分民用、工业用的刀具,传统铸锻高速钢把工艺抠到位,性能完全够,成本还低一半都不止。
做材料这行,从来不是料越好,产品就越好。高速钢做了一百多年,现在还是工业刃具的主力,靠的不是什么新奇的噱头,是一代代人抠出来的工艺细节。很多时候,问题不在料,在人懒得等那半小时,懒得测一次炉温,对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高速钢:被低估的刃口老骨头
文章链接:https://yqhljx.com/list_11/3977.html
