2026-10-07 15:20:51 分类:材料工艺
浙江台州那家做汽车内饰注塑的老板,上个月拉着半崩的模腔找我。开了不到8000模,棱线位置就裂了一道两公分长的口子。他说我买的是正宗瑞典S136,怎么会这样?
90%的模具失效,都不是牌号选错了,是你踩了别人不会说的坑。
选对牌号救不了瞎折腾的热处理
很多老板迷信进口模具钢,愿意多花三倍价钱拿北欧料,转头就找本地最便宜的热处理厂,省了八千块加工费,几十万的模具说废就废,对吧?
我干这行十五年,见过太多这种蠢事。进口H13,热处理保温时间少了15分钟,硬度不均匀,开1200模就裂穿。国产正规大厂的DC53,工艺走对了,开20万模还能继续用。
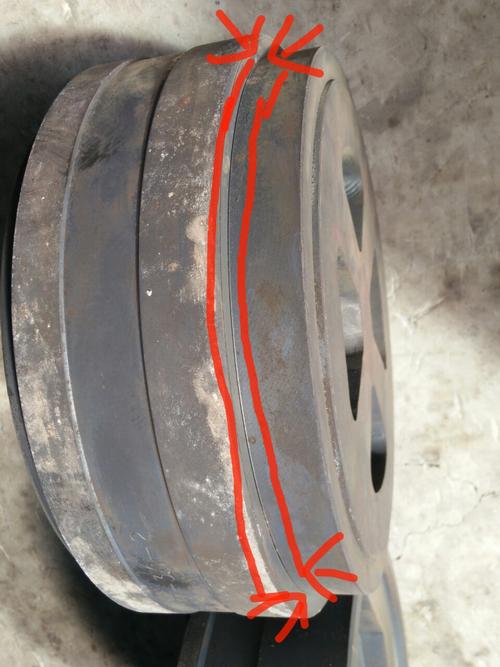 模具钢淬火开裂失效宏观实拍图
说实话,现在国内主流模具钢厂,做普通牌号的工艺,跟进口差不了多少。差就差在后端的热处理,很多小厂的盐浴炉还是十五年前淘汰下来的,控温精度差5度,保温时间全凭师傅看手表,同一炉料出来,硬度飘个HRC2-3都算正常。
你拿这种料去做精密接插件模具,寸差要求0.01mm,变形一点就全废。找谁说理去?
不过话说回来,很多客户就是认低价,热处理一吨少收两百,全挤破头去,出了问题只怪钢不好,从来不提自己热处理省了钱。
虚标成分是躲不开的行业潜规则
你拿到的模具材质保书,写着Cr含量12%,你当真了?实际拿光谱仪打一打,8%都算给你面子。
很多小钢厂,拿30%以上的回收废钢回炉重炼,成本直接压下来一半,卖的时候贴个正牌的标,下游小模具厂哪有那个成本做来料检测?一台直读光谱仪几十万,小厂根本舍不得买。你不检测,人家就敢乱炼。
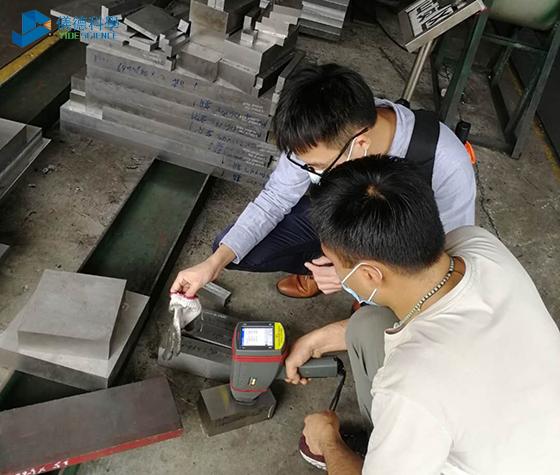 直读光谱仪检测模具钢成分现场图
上个月我一个客户,买的所谓正宗Cr12MoV,拿去做不锈钢板材冲模,切了三千个料,刃口就卷成月牙了。他还拍脑袋骂自己设计不对,哪知道是Cr含量不够,淬不上硬度?同一根圆棒,车完之后两端硬度差了整整4度,这种料怎么用?
说白了,行业就是这么卷。一吨普通Cr12,报价才八千多,正经用全新铁矿石冶炼,成本都快七千了,钢厂不掺废料,赚什么钱?
你要便宜,就得接受料不纯,就这么简单。
高端模具钢绕不开的真问题
 高端模具钢绕不开的真问题
现在网上全喊国产替代,说国产高端模具钢已经追上进口了。我就说句得罪人的话,扯。
做两米以上的超大塑模模块,进口DIN1.2344,锻完之后芯部和边部的硬度差不到0.8HRC,国产同牌号呢?差3度都很正常。为什么?大模块的均匀化退火,要连续保温七十二小时,光电费一吨就要多花小一千,客户不肯加钱,钢厂就省掉这道工序,你能怎么办?
做高镜面光学模具,你用国产S136,抛到A1级别,放不到三个月,模面就出密密麻麻的小麻点。为什么?钢的纯度不够,氧化物夹杂多,抛光的时候表面小夹杂被抛掉,注塑反复受热之后,内部夹杂掉出来,就成了麻点,整批产品都废。
这个不是调调成分就能解决的,是整个电渣重熔过程的控温、控氧工艺,国内跟顶级进口料的差距,真不是三五年能追上的。
更可笑的是现在炒的火热的粉末模具钢,所有人都喊粉末钢寿命高,韧性好,没人跟你说,大尺寸粉末钢模块的烧结疏松问题,到现在产业化都解决不了。一百公斤以上的粉末模块,内部疏松率能到0.5%,你拿去做重载冷镦模,用不了一万模,就从疏松的位置开裂,找谁去?
现在模具钢产业化最大的硬伤,根本不是炼不出好料,是好料卖不动。你做一块合格的高端模具钢,成本比普通料高一半,客户找货第一句就是“最便宜的多少钱”,谁管你纯度够不够,均匀性好不好。等出了问题,赔了客户的货款,才回头说当初不该贪便宜,早干嘛去了?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:模具钢:90%模具失效都不是牌号选错了
文章链接:https://yqhljx.com/list_11/3976.html
