2026-10-05 18:56:05 分类:材料工艺
上个月刚在车间蹲了两周调选区激光烧结的新工艺,攒了一肚子实打实的踩坑经验,不是书上能查到的那种。
铺粉层厚的隐形陷阱
很多刚接触的人默认层厚越薄精度越高,砸钱也要开0.06甚至更薄的层厚做件。我们上个月做镂空薄壁的装饰件,一开始就踩了这个坑。
0.06mm层厚打出来,表面确实光滑,拿千分尺量尺寸也对,放置24小时后再测,薄壁翘了快0.3mm,整批直接废了。
没人想得到,层厚越薄,滚筒铺粉的时候压得越实,粉末致密度比厚层高10%都不止。致密度高热传导就快,激光烧过之后,冷却收缩的应力没法锁在粉床里,全都堆在已成型的薄壁上,可不就翘了嘛。
 选区激光烧结不同层厚翘曲对比试样
我们试过三组参数,估算下来,0.1mm层厚的翘曲量比0.06mm低了30%左右,只要后续喷个细砂纸,表面质量也差不了多少。除非你真的要做微米级公差的件,不然真没必要死磕超薄层厚。
预热温度的边界在哪里
圈内默认的规则,预热温度卡在粉末熔点以下5-10℃,总没错吧?我们改玻璃微珠填充PA料的时候,就栽在这个默认规则上。
按纯PA的参数设好温度,开烧,成型到第30层的时候,就感觉不对——刮板刮过去带粘粉。成型完开缸,下半部分整个粘在缸底板上,撬了半小时,废了半块耐磨缸板,别提多窝火。
后来才想明白,填充料的导热性比纯PA好太多,我们测的只是粉床表面温度,粉床内部的实际温度,比显示值高了快4℃,早就摸到熔点边界了,激光一烧直接全熔,不粘缸才怪。
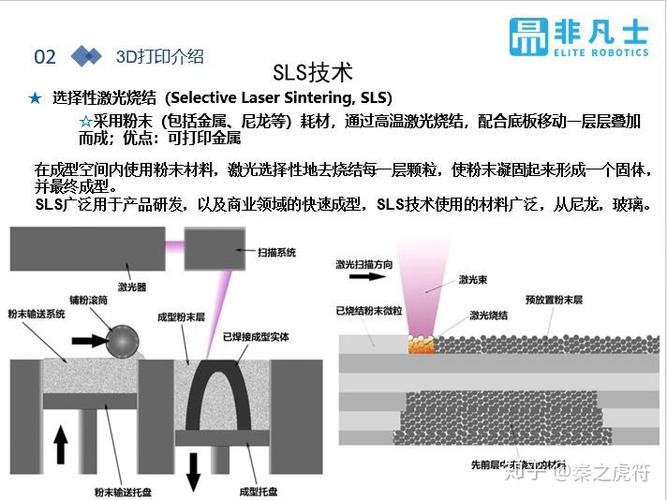 选区激光烧结粘缸失效零件试样
把预热降了5度,粘缸是好了,又出了新问题。层间结合力不够,拿下来轻轻一掰就分层断了。说出来你可能不信,合格的预热窗口,可能也就2-3度的范围,差一度,结果天差地别。
手册上给的都是经验值,到你自己的设备、自己混的改性粉,全得从头试,没人能给你准数。
小件批量烧结的余温失控
 小件批量烧结的余温失控
大家聊变形,一般都聊大尺寸零件的收缩,谁能想到小零件批量做也会出问题。
上次我们一次成型200个小塑料卡扣,全挤在粉床下半区排版,省时间嘛。结果烧完测尺寸,前面20个卡扣的孔公差合格,越往后,孔缩得越多,最后几十个直接缩了0.2mm,整批报废。
找了半天原因,发现是余温堆起来了。小零件挤在一起,激光连续扫,中间没停顿,粉床热量散不出去,温度一点点往上涨,原本合适的激光能量,放到更高的环境温度里,相当于过烧,收缩率直接飘了。
说实话,一开始我们想加钱改设备加个主动制冷,后来穷,改了排版:把小件分散开,每扫完10个小件,留一块空白区域,让设备空走几十秒散散热。就这么改了一下,收缩率的波动直接降到了公差范围内,效率只降了15%,比改设备划算多了。
不过话说回来,要是你的零件公差要求特别严,该加制冷还是得加,凑活的活凑活做,精密的活就得下本钱,对吧。
做了快十年增材,最大的感受就是,选区激光烧结哪有什么通用的最优工艺。说明书上的参数,都是给你入门踩脚的,真正能做出合格产品的参数,全是一次次开缸、报废、调整攒出来的。那些藏在标准参数背后的隐形坑,才是真正区分老手新手的东西。
反正到现在,我们碰到新材料新结构,还是会踩坑,也习惯了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选区激光烧结:我们踩过的那几个隐形成型坑
文章链接:https://yqhljx.com/list_11/3873.html
