打开烧结腔那一瞬间的意外
上次跟产线调试一批金属结构件,开腔的时候就心里一沉。零件不是整体翘曲,也不是大面积变形,是沿着扫描路径歪歪扭扭开了一道半透的层间裂。
调功率,降扫描速度,改扫描间距,折腾了大半天,裂还是出。后来碰上来送粉末的老供应商,伸手摸了摸余料,问你们车间这两天湿度是不是超了?一测,果然,粉末含水率比我们的控制红线超了千分之零点一二。
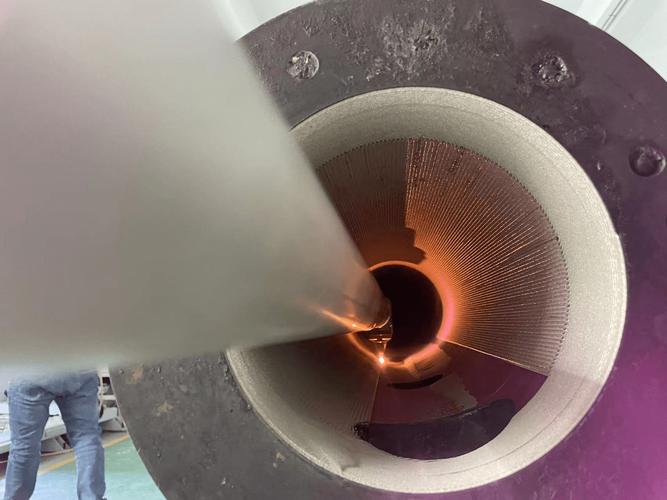
就这么点差值,足够把层间结合力拉低三分之一。说实话,干了快十年工艺,最烦那种上来就甩标准参数的内容。实际生产里,卡死你的永远是这种没人提的小细节。
谁都知道激光烧结是分层加工,激光逐层熔化粉末堆叠成零件。但真坐到烧结腔旁边盯三班,才知道每一步都藏着变数。
激光烧结真的是“烧结”吗?
很多刚入行的人会搞混这个概念。教科书里说烧结是固相颗粒在高温下扩散粘结,不会完全熔化。但现在工业圈说的激光烧结,一半以上根本不是这么回事。
做金属零件的激光烧结,大部分是完全熔化凝固,本质上和一层层堆焊没区别,只是叫顺了嘴还是叫烧结。真正符合传统烧结定义的,反而是高分子的激光烧结,比如常用的尼龙粉,只是颗粒表面软化熔接,核心还是颗粒之间的颈部连接,内部不会全熔。
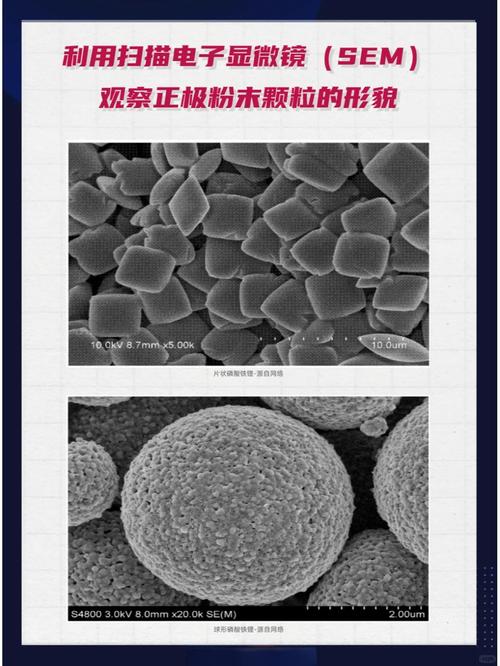
这个概念混淆害过不少新人。拿金属全熔的参数逻辑去调尼龙烧结,要么过烧脆得跟风化玻璃似的,一摔就碎,要么根本粘不上,拿起来散成粉。
这里的边界其实很清楚:全熔型激光烧结做出来的零件,致密度能拉到99%以上,强度够做承力结构,但残余应力大到能把厚钢板的压板拉变形,必须做后处理去应力。固相型的高分子激光烧结,致密度低,韧性好,残余应力小,但强度上不去,最多做做外观件或者不承力的工装。
没有对错,只是用的地方不对。
容易被忽略的几个隐形限制
第一个,粉末氧含量,不是越低越好。很多人做钛合金烧结,拼了命要把氧含量压到0.05%以下,觉得越纯越好。我们试过,完全无氧的钛粉,激光扫出来的熔池流动性反而差,容易出球形气孔,估算下来,钛合金激光烧结的甜区在0.08%到0.12%之间,稍微留一点氧,反而能改善熔池的浸润性。
第二个,铺粉层厚,不是越薄越好。大家都知道层越薄精度越高,表面越光滑。我们曾经为了做一个高光的曲面零件,试过0.02mm的层厚,打完一个边长100mm的方块,卸压板的时候直接弹起来,翘曲成了小船,整个报废。太薄的层,下一层的激光热会反复重熔上一层已经冷却的材料,残余应力滚雪球一样涨,大零件根本hold不住。现在我们做大尺寸零件,直接用0.08mm的层厚,精度差个一丝半丝,后处理磨一下就能解决,总比整个报废强。
第三个,保护气流量,不是越大越好。流量开太大,会直接把刚铺好的细粉末吹走,尤其是角落位置,铺粉平整度直接垮掉,表面粗糙度差两个等级。流量开太小,熔池产生的烟尘排不出去,悬浮在烧结腔里,挡激光能量,局部熔不透,暗戳戳出气孔。我见过好多厂子,保护气参数从买回来就没动过,一直用厂家默认值,出了问题全怪粉末不好,其实就是流量不对。
不过话说回来,这些都是我们一次次试错试出来的经验。去年调一个航空支架,前前后后报废了七件才把所有隐形参数摸顺。到现在,大尺寸零件的变形问题我们还是会头疼,没有什么一劳永逸的解法。
激光烧结本身就是这么回事,没有放之四海而皆准的标准答案,每一台设备,每一批粉末,每一个零件,都得自己摸一遍脾气。
