上个月翻旧笔记本,翻出去年给一家高温构件厂做失效分析的记录。问题出在一批刚下线的喷嘴,常温强度够,吹了三天800度的热风,直接断了。剖开看,晶界没开裂,晶粒也没怎么长大,问题出在原来弥散分布的细小颗粒,已经长成了半微米大的团。
这就是弥散强化最常见的死法。
干活用的弥散强化,到底是什么
说白了,弥散强化的核心,就是用一堆稳定的细小硬颗粒,把金属里会动的位错钉死——你位错动不了,金属就没法变形,强度自然就上去了。和传统的固溶强化、析出强化不一样,这些加进去的颗粒,从一开始就不溶于基体,高温下也不会轻易粗化,天生就是给高温工况准备的。
就是这么简单。
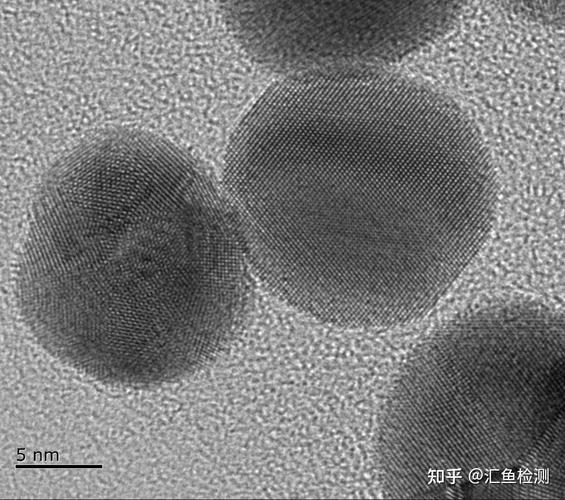
很多刚接触的人容易走进一个误区,觉得颗粒加得越多越强。前几年带过一个进实验室实习的学生,直接把添加量翻了三倍。结果烧出来的锭,掉地上直接碎成四块。脆得像烤干的黄泥。
真正起作用的从来不是总量,是颗粒间距。估算下来,只有颗粒平均间距小于100纳米的时候,才能有效钉扎位错。间距太大,位错绕着就走了,起不到强化作用。间距太小,颗粒挨在一起,就成了缺陷聚集地,一碰就碎。这中间的度,差一点都不行。
工业落地的两条路,各有各的坎
现在能批量做弥散强化的路径,无非两种,内源和外源。
内源法就是不额外加颗粒,靠元素在基体内部反应生成。比如铝基体里加钛和碳,原位反应出纳米碳化钛,自己长出来的颗粒,表面干净,和基体结合得牢,不容易出界面问题。但缺点也很明显,反应对温度、时间、元素比例卡得太死,我试过,烧结温度差15度,颗粒平均尺寸就能差一倍,强度波动能到15%,产线调试太磨人。
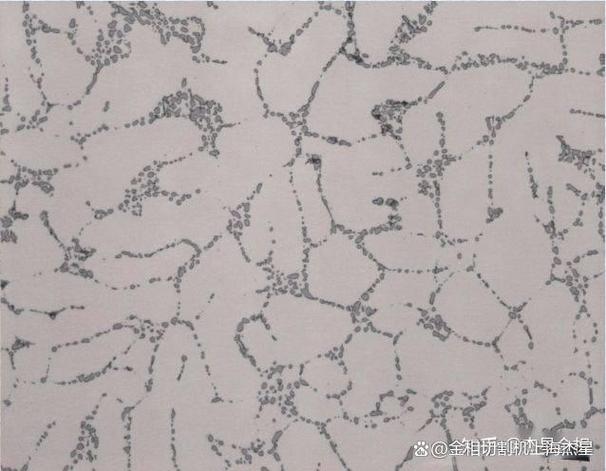
外源法就是提前把纳米颗粒做好,球磨混进基体粉末里。想要什么颗粒就加什么,氧化物、碳化物、氮化物随便选,成分调起来灵活。说实话,发文章都爱用这个,随便换个颗粒就是一个新课题。
不过话说回来,真到工业放大,外源法的颗粒团聚问题,到现在都没完全解决。球磨混10小时,看起来均匀了,烧结的时候一受热,纳米颗粒自动聚成团,原本10纳米的颗粒,变成几百纳米的团,强化效果直接打三折。我去年见过一个产品,实验室样强度达标,放大生产十批,有七批塑性不合格,就是团聚闹的。
几个没人愿意提前说的坑
第一个坑,就是界面结合。很多人选颗粒只看硬度,熔点,忘了看颗粒和基体能不能对上。我之前做那个失效的导电嘴,就是用了氧化铝颗粒,颗粒本身够稳定,但是和铜基体不润湿,烧结完界面上全是纳米级的微孔,受力直接从界面脱粘,成了裂纹源,用不到一周就裂了。
第二个坑,是高温稳定性的假象。很多颗粒在实验室烧结温度下稳定,放到实际工况里就出事。我之前接触的一批氧化铝弥散强化镍基材料,实验室1100度烧100小时,颗粒没怎么长,放到实际1200度含硫的烟气里,不到50小时,颗粒就和基体反应溶解,再重新析出长大,强度掉了快40%,工件直接报废。
第三个坑,是忽略后续加工性。弥散强化的颗粒都是硬得像磨刀石,加了之后,车削铣削的刀损,比普通基体快两三倍都是正常的。我见过不少设计,拿着实验室测出的强度数据拍板,批量生产的时候一算,加工成本比材料本身还贵,根本卖不出去。
我现在手里还压着三个没搞定的弥散强化3D打印试样,粉末均匀性还是不对,每次打印完都会在层界偏聚。工程上的事,本来就没有什么完美的标准答案。能摸到边界,踩过坑,才知道怎么做出能用的东西。
