2026-10-05 08:40:52 分类:材料工艺
去年整理旧实验记录,翻出十年前的失效样块,一块黑乎乎的颗粒增强铝基,断口齐整得像刀切的。那是我第一次独立做项目的产物,现在看着还脸热。
不是加了颗粒就能变硬
刚入行的人多半有误区:找一堆比基体硬的颗粒,混进去,就能得到更强的材料。
我当年也这么想。错得离谱。
颗粒增强的核心,从来不是颗粒本身硬,是界面传力——外力作用到基体,能通过界面传到颗粒上,让颗粒一起承接载荷,这才叫增强。要是颗粒团聚在一起,那就是现成的团聚应力集中源,外力一来,直接从团聚处开裂,加的颗粒越多,碎得越快。
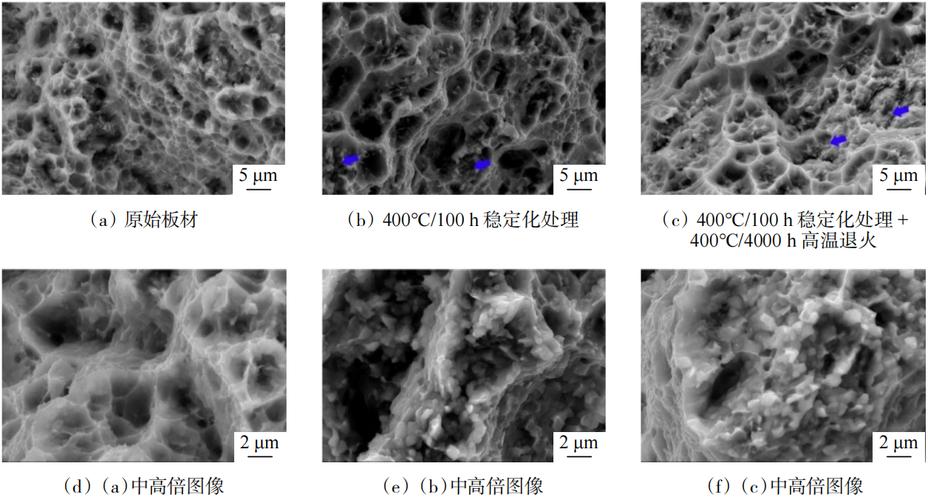 颗粒增强铝基复合材料断口SEM电镜图
那一次我加了15%体积分数的碳化硅,硬度确实比纯铝高了两倍多,一做拉伸试验,屈服强度还没到纯铝的一半,直接断了。断口扫电镜,一眼就能看到大块的团聚颗粒,周围全是密密麻麻的微裂纹。熬了三个夜班重新调整混料参数,研磨粉沾在脖子里发痒的味道,现在想起来都犯恶心。
混料工艺的隐形边界
说实话,90%的颗粒增强项目死在混料这一步。
干法球磨,时间短了分散不开,团聚消不掉。时间长了,硬质颗粒被磨球砸碎,粒径变小,比表面积大增,表面能太高,反而更容易团聚。还会带下来磨球的杂质,之前我们用不锈钢球磨,最后铁杂质超标三个点,磁选了三次都没干净,整个批次直接报废。
估算下来,球磨转速300转的时候,多转4小时,碳化硅平均粒径掉了15%,最终成品强度反而降了8个百分点。
不过话说回来,湿法混料就一定好吗?也不一定。
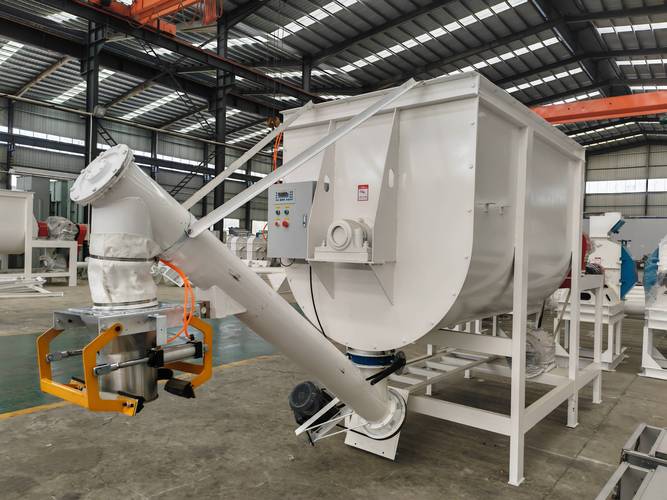 颗粒增强复合材料湿法混料搅拌装置现场图
湿法用乙醇或者丙酮做分散介质,加分散剂,超声搅拌,分散性确实比干法好。但是最后脱溶剂的时候,只要残留一点点,烧结或者凝固的时候就会出气孔,这些气孔就是隐形的裂纹源,做静态耐磨件还好,做动载结构件,跑几千次循环就断了。
没有完美的混料工艺。你要做轧钢机的导卫耐磨件,允许1%以内的孔隙率,干法混料控制好时间就够,成本低。你要做航天用的结构散热件,那就得湿法混+真空脱泡,哪怕成本翻三倍也得做。
烧结环节的界面暗坑
 烧结环节的界面暗坑
混对了,也不一定成。烧结的界面反应,是另一个大坑。
就说最常见的铝基碳化硅,烧结温度稍高个十来度,铝就会和碳化硅反应生成Al₄C₃。那玩意儿脆得像玻璃,还沿着颗粒表面生长,最后整个晶界全是脆相,材料拿到手里一摔就碎,跟烤干的苏打饼干似的。
我见过不少小试样做得漂漂亮亮,性能数据全达标,放大到百公斤级产线就直接整锅报废。就是工业炉的温区均匀性不够,边角位置的温度比中心高了快十五度,反应直接失控。
我们后来试过给碳化硅颗粒镀一层极薄的二氧化硅,就是为了挡住铝和碳化硅的直接接触,抑制住界面反应。但是镀厚了不行,二氧化硅本身软,变成了界面缓冲层,力传不过去,颗粒相当于白加了,强度根本上不去。这个镀层厚度得控制在5到10纳米之间,差一点都不对。
现在很多人炒纳米颗粒增强,说性能翻几倍。你去试试,纳米颗粒表面能高到离谱,不团聚才怪,界面反应根本控不住,做个几克的试样能成,做几十公斤的大件?成本高到天上去,良率还不到三成,根本没法量产。
翻完那块失效样块,我给新来的实习生扔到桌上,让他自己看断口。
纸上的原理写得清楚,工艺参数列得明白,但是不踩两次坑,永远不知道那些数字背后的边界在哪里。颗粒增强搞了这么多年,到现在我每次换一批颗粒,都得先做三五个小试摸条件,从来不敢直接上产线。
有些坑,总得自己踩过才记得住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:颗粒增强:那些藏在参数背后的工艺边界
文章链接:https://yqhljx.com/list_11/3849.html
