2026-10-05 05:33:57 分类:材料工艺
去年给华东一家汽配厂做半轴失效分析,预先正火的45号钢锻件,疲劳寿命居然比省略正火的还低17%。见鬼了?谁都知道正火是调整组织的基础工序,怎么会越调越烂?拆开看金相,晶粒度差了三级,表层是8级,心部才5级,应力差直接把半轴拉断了。
正火根本不是淬火前的凑数工序
很多小加工厂的老师傅都觉得,正火就是淬火前烧一下,消个应力,没什么技术含量。说白了,这就是完全没摸到门道。正火的核心,从来不是消应力——退火才是干这个的。正火唯一的核心作用,就是细化铸锻后的粗大晶粒,给后续加工和热处理打基础。
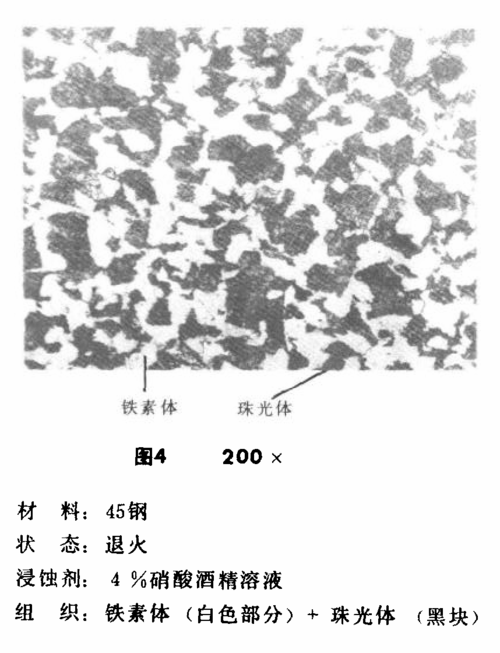 45号钢不同晶粒度正火金相对比图
实测发现,同样是45号钢锻件,晶粒度从5级提到8级,抗拉强度直接涨110MPa,冲击韧性能翻一倍。但是只要温度差个30度,或者冷却速度变一倍,晶粒度直接差两级。我见过夏天车间开着大门通风,正火出来的硬度HB200,冬天关了门窗取暖,同批次料出来直接HB170,差了30个点,数控车加工直接崩刀,谁碰谁骂娘。
不过话说回来,我刚入行那会,整个行业都是这么干,把正火当免费工序送,压根没人较真控制参数,出了问题全推给钢材不好,很少往正火上想。现在好多大厂还是这个毛病,觉得正火太低端,不值得花精力优化,全靠老师傅经验蒙。
所谓可控正火,其实都是碰运气
这些年行业都在吹“可控正火”,说什么精准控温精准冷,说白了,大部分就是多装几个轴流风机,摆的时候留缝吹。真到现场,你摆料的时候,这件压着那件的缝,后墙的料吹不到风,冷得慢,前排的料吹得快,硬度差怎么可能小?
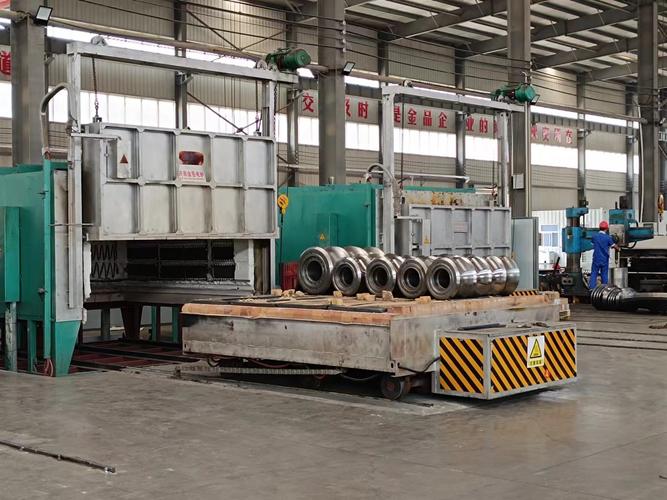 热处理车间正火工件现场摆放图
我上个月跑苏北一个法兰厂,他们为了控制正火硬度,专门花两百万改了风冷线,结果1米直径的法兰,堆在料架上,边缘和中心的硬度差还是有28HBW,加工的时候,边缘车得顺,心部就粘刀,三批活全废,老板蹲在车间门口抽烟,一天抽了三包,说这钱花得比打水漂还响。说实话,现在所有的敞开式冷却正火,都解决不了工件摆放带来的冷却差异,哪怕你每一件都单独挂着吹,工件表里的冷却速度差,天生就存在,厚一点的料,差个几倍都正常。对吧?
正火至今绕不开的死结
 正火至今绕不开的死结
说透了,正火从诞生到现在,产业化里有个根本绕不开的硬伤——凡是厚度超过100mm的工件,不管你用什么正火工艺,都做不到全截面晶粒度均匀。理论上,正火靠空冷,传热速度从表到心就是指数下降,表面冷得快,晶粒够细,心部冷得慢,晶粒天生就粗,你哪怕用喷雾冷,水淬正火,心部的冷却速度还是比表面慢一半以上,晶粒度就是粗两三级。
很多高校发论文,说加微合金化,加钒加铌,就能细化心部晶粒。我前年拿他们的配方试过,150mm厚的Q355板,心部晶粒度只细化了一级,成本每吨涨了280块,性能提升连5%都不到,完全不划算。更扯的是,他们做实验都是拿10mm的小试样,出来数据好看得很,一放大到工业工件,全失灵。
说白了,现在整个行业都把正火当成低端基础工艺,没人愿意花大钱啃这个硬骨头,都觉得反正正火就是凑活用,凑不过去就改用调质,涨成本就涨成本,没人较真。但是你想想,每年国内正火处理的钢材有好几亿吨,要是能把这个问题解决,每吨省个百八十块,就是几百亿的成本降下来。可惜现在,没人理这个茬。你干工艺的,就得认,正火这个基础玩意儿,到现在还留着这么大的窟窿,你绕不开,也躲不过,别拿那些论文上的漂亮话骗自己。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:正火:被工业界误读百年的基础热处理工艺
文章链接:https://yqhljx.com/list_11/3842.html
