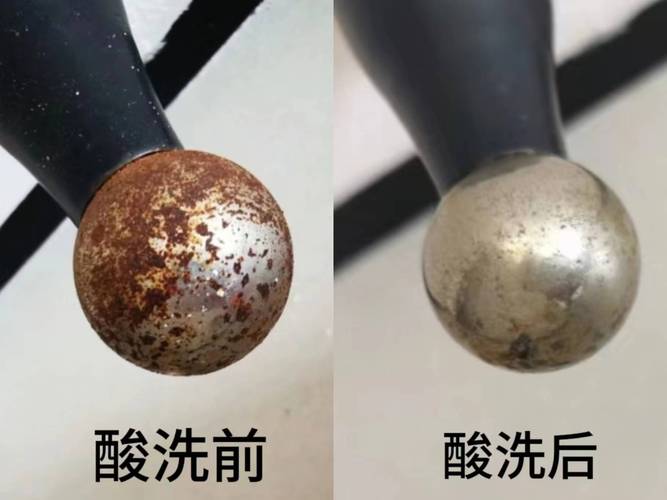
拉拔产线的真窟窿:别拿教科书公式当救命符
上周去苏州相城。 那家做304不锈钢微丝的厂,拉断率从0.3%直接飙到12%。 三个外聘的工艺师蹲在拉丝机旁边调了三天——模具锥角从12度改成18度,换了进口的钙基润滑粉,甚至把卷筒的水冷却温度从40度降到22度,屁用没有。 最后我摸了摸他...
上周去苏州相城。 那家做304不锈钢微丝的厂,拉断率从0.3%直接飙到12%。 三个外聘的工艺师蹲在拉丝机旁边调了三天——模具锥角从12度改成18度,换了进口的钙基润滑粉,甚至把卷筒的水冷却温度从40度降到22度,屁用没有。 最后我摸了摸他...
上个月在重庆的一条铝挤压产线蹲了一周,刚开机就栽了跟头。 废了。头五支料,全是横向裂纹。 之前连续三个月跑同一条工艺路线,坯料批次、模具模孔、挤压速度、筒温设定都没动过,换了一批新到货的铸锭,开机就出问题,车间主任拍着工艺卡说不可能,我蹲在...

上个月给某新能源车企供的1.2mm冷轧硅钢,上机冲完发现翘曲量超了0.08mm——按国标是合格的,按他们的高速冲床模具要求直接报废300吨,拉着我们工艺团队在车间蹲了整整两天找原因。 最后查出来的原因说出来都可笑:轧机的AGC系统显示全程厚...

上周在车间蹲了整整三天,盯着冷等静压的出料口,就为了查那批氧化铝衬块掉粉的问题。 最先被忽略的“传压时差” 一开始我们把所有问题都归到粉料的颗粒级配、粘结剂掺量、甚至混料的时间上,连做了12组平行样,测出来的坯体强度始终上不去,边缘一拿就掉...
上个月帮东莞长安一家做95瓷绝缘件的工厂救急,120万的全自动干压线跑了4个月,良率死死卡在58%——他们之前花18万请的行业顾问,一口咬定问题出在造粒粉的流动性,换了2批球形度92%的氧化铝造粒粉,每吨多花1200块,良率连涨1个点都没有...

上周在长三角某汽车零部件代工厂蹲了三天试模。从凌晨两点熬到早上八点,最后把调模师傅熬得蹲在车间门口抽烟骂娘——就为了一个PC/ABS混料的车门饰条,飞边压不住,缩水又消不掉。 模温表显示的数值,骗了多少人 刚到现场的时候,所有人都围着工艺卡...

去年在宜兴接的氧化锆结构件项目,客户从某985实验室拉回来的凝胶注模样件,实验室测的坯体平整度0.02mm,烧结后实测翘曲0.8mm——比同批次冷等静压样件的翘曲量高了整整16倍,算下来废品率比干压工艺还高32%。 谁能想到,被论文吹成&#...
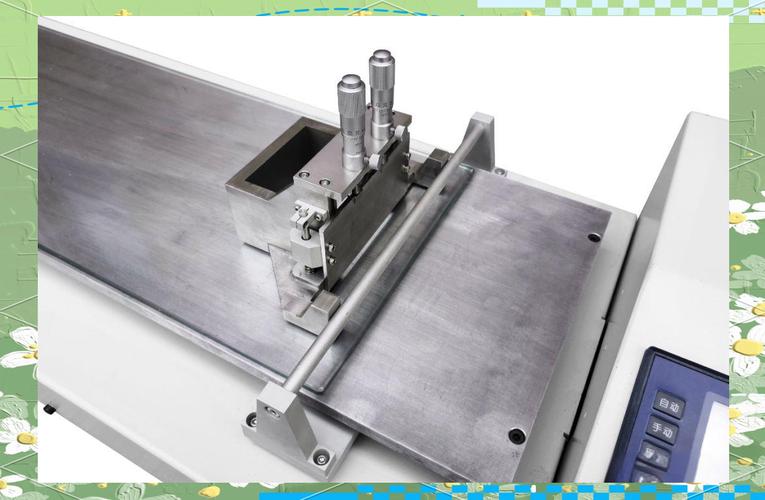
上个月在东莞松山湖的一条氧化铝流延线蹲了整整七天,就为了搞定生坯表面那几道消不掉的竖痕。 刮刀上的0.02毫米误差 一开始以为是浆料里有结块的团聚粉,过了三遍400目筛还是没用。换了新的聚酯离型膜,没用。调了浆料粘度,从1200mPa·s降...
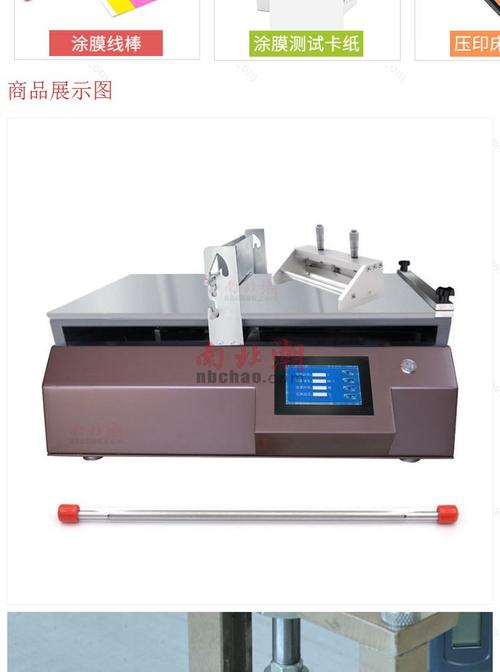
上个月东莞那个做消费类锂电的客户,拉了1200平的钴酸锂极片上刮涂机,走速18米/分钟,浆料固含量75%,按之前的参数调的刮刀间隙120微米。下线测面密度,整批CV值12.3%。 废了。 直接报废,82万的料钱,连烘干的电费都算进去,快90...

上周三蹲在旋涂机旁边守了4个小时,就为了调一层200nm的氧化硅钝化膜。 刚毕业的时候我也以为旋涂是个没技术含量的活,不就是把胶滴到基片上,按个启动键,等转完拿出来烘就行。直到第一次做钝化膜的时候,连续七片都出现了边缘放射状条纹,才蹲在旋涂...