摘要:本文从工程实际踩坑经验出发,梳理热镀锌工艺在结构设计中的常见选型误区、结构适配要求和工艺衔接要点,结合GB/T 13912-2020的规范要求,给中级结构工程师提供可落地的设计参考。
上周帮项目组审一套户外光伏支架的加工图,翻到安装孔位的镀层余量要求,我直接把笔扔桌上了。
错了。
这帮刚转做户外件的小孩,照着教科书上写的‘镀锌层单边厚度85μm,孔位预留0.2mm余量’算出来的尺寸,根本没考虑热镀锌过程中锌液在盲孔、窄缝里的流挂堆积。上次同类型的支架,发往西北现场的300套连接件,最后因为孔位被流挂的锌堵了6成,现场工人拿丝锥铰孔铰到凌晨,项目违约金赔了12万。我干结构设计这12年,光因为镀锌踩的坑,攒的返工单能订成半本字典。
热镀锌的厚度阈值,从来不是‘选越高越好’
说实话,我第一次踩这个坑的时候,也以为镀层越厚越耐腐蚀。毕竟户外件嘛,风吹雨淋的,镀层厚点总没差。直到那年做一套高速公路的标识牌立柱,给镀锌厂提的要求是镀层平均120μm,比GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层技术要求及试验方法》里的常规要求高了快40%。
结果呢?
标识牌装上去才半年,巡检的同事拍回来照片,所有和抱箍接触的位置,锌层碎得像掉墙皮,用手一抠能掉下来指甲盖大的锌片。查原因才知道,热镀锌层本身是锌铁合金层加纯锌层的结构,当镀层厚度超过100μm的时候,锌铁合金层的占比会快速上升,这层的脆性极强,受挤压、扭矩作用的时候根本没有延展性,直接碎裂。那次的抱箍是靠摩擦力固定在立柱上的,锌层压溃之后,实际的摩擦系数比设计值低了30%,遇到横风直接顺着立柱往下滑,差点砸到高速上的车。
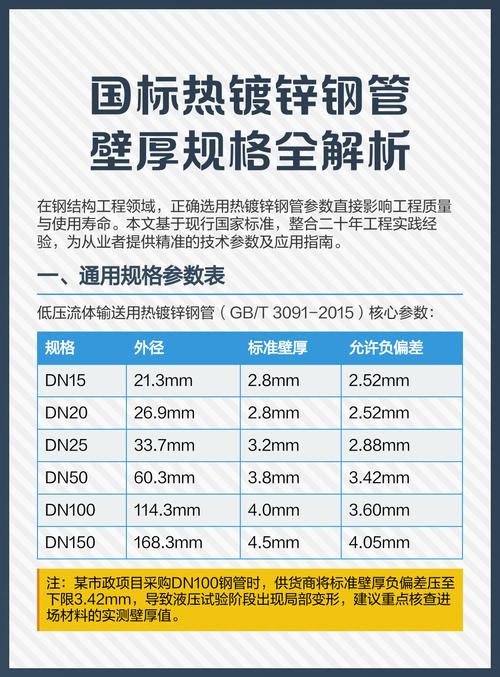
后来翻标准才搞明白,热镀锌的镀层厚度是和工件壁厚直接绑定的,根本不存在“越厚越好”的说法:壁厚≥6mm的件,平均镀层要求85μm,局部不低于70μm;壁厚3-6mm的件,平均70μm,局部不低于55μm;壁厚<3mm的件,平均55μm,局部不低于45μm。超过这个厚度往上加,不仅不会提升多少耐腐蚀性,反而会带来脆性升高、装配卡滞、成本上涨一堆问题。
你设计的结构,可能从根上就不适合热镀锌
很多人觉得热镀锌就是把钢件泡到锌锅里拿出来,什么结构都能镀。大错特错。
热镀锌的工作温度在440-460℃之间,整个过程工件要经过除油、酸洗、助镀、烘干、浸锌几个步骤,但凡结构上有一点不匹配,出来的件全是废的。
最常见的坑就是封闭空腔结构。之前设计的一套户外监控杆,为了穿线方便,把杆体做成了两端全封闭的方管,想着热镀锌完了就不用额外做防腐层了。结果镀锌的时候,方管内部的空气被加热到400多度,压力直接把焊缝崩开了三分之一,剩下没崩开的,锌液顺着焊缝的缝隙灌进去,冷却之后在管内晃当当响,根本倒不出来。后来才知道,所有要热镀锌的封闭空腔,必须在最低位置留直径不小于10mm的排气排液孔,不然不是炸焊缝就是吸一肚子锌渣。
还有个坑就是间隙过小的相邻结构。之前做爬梯的时候,为了省材料,把踏棍和扶手的间隙留了3mm,想着反正都是焊死的,间隙小点不影响强度。结果热镀锌回来,所有踏棍和扶手的连接缝全被锌液填满,两个件直接被锌层粘成了整体,根本没法调整安装角度,最后拿角磨机沿着缝切了半天才分开,加工费直接翻了三倍。热镀锌的时候锌液的表面张力大概是450mN/m,只要两个相邻零件的间隙小于5mm,锌液根本流不出来,直接会把缝堵死,这个是物理特性决定的,跟镀锌厂的工艺水平没关系。

镀锌和后续工艺的适配,90%的人会漏算
不过话说回来,就算结构适合镀锌,镀层厚度也选对了,只要没考虑和后续工艺的衔接,照样能出大问题。
最典型的就是螺纹装配的余量问题。很多人设计内螺纹的时候,底孔尺寸照着普通机加的要求做,比如M12的螺纹,底孔做到10.2mm,就直接送热镀锌了。结果镀完拿回来,螺纹的牙顶被锌层盖得严严实实,攻丝的时候直接把丝锥掰断在孔里。这里给个实用的计算方法:热镀锌前的内螺纹底孔,要比普通机加的底孔尺寸大1.5倍的单边镀层厚度。比如要镀85μm的锌,单边厚度是0.085mm,双边就是0.17mm,那M12的底孔就从10.2mm做到10.37mm,等锌层镀完,攻丝的时候刚好把牙顶的锌层去掉,保证螺纹的配合精度,不会卡滞。
还有就是镀锌和后续焊接、喷塑的适配。很多人觉得焊完之后补点富锌漆就完事了,实际上焊接的高温会把焊缝周围10mm范围内的锌层完全烧蚀,锌蒸发的烟气还有毒,补的锌漆的耐腐蚀性根本和热镀锌层比不了,户外用个两三年就开始锈。要是必须在镀锌之后焊接,就得在设计的时候提前在焊缝位置留15mm宽的无镀层避让区,标清楚要求,别让镀锌厂把整个件全镀上。至于喷塑的场景就更坑了:常规热镀锌之后会做铬酸盐钝化,表面那层钝化膜的结合力极差,塑层喷上去用手一扣就掉,之前有个户外机箱就是因为这个,运输到现场塑层掉得一块一块的,最后全部拉回来重新做磷化处理再喷塑,光运费就花了两万多。
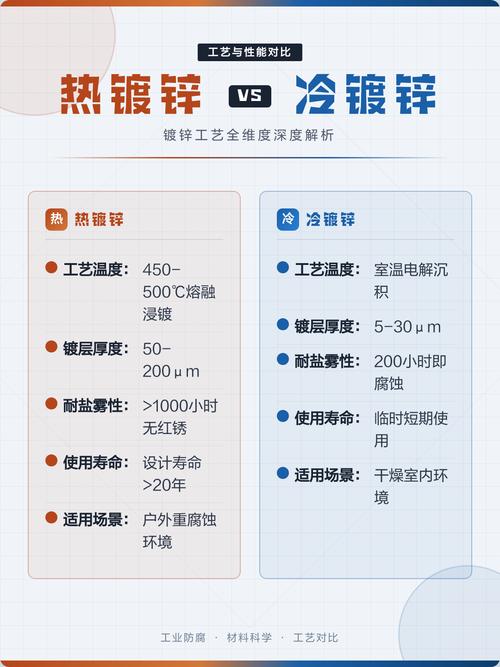
哦对,还有个很多人搞混的点:电镀锌和热镀锌的适用场景完全不一样。电镀锌的镀层厚度一般只有5-15μm,盐雾测试也就过个48小时,适合室内机柜里的安装支架这类零件,要是为了省成本把户外件换成电镀锌的,不出两年就能锈得掉渣。之前有个项目图便宜,把户外的接地极换成电镀锌的,两年之后测接地电阻,直接超标三倍,挖出来一看,接地极的截面已经锈掉了三分之一,全部更换的成本比当初用热镀锌的预算高了快20万。
前阵子和合作了十年的镀锌厂老班长聊天,他说现在很多设计图送过来,就写个‘热镀锌’三个字,好像这三个字是万能解药,不管什么结构、什么尺寸、什么后续工艺,镀完就万事大吉。哪有那么好的事。
镀锌本质上是个约束性极强的表面处理工艺,你设计的时候多花十分钟算一下余量,考虑一下结构能不能适配,把后续工艺的衔接点想清楚,比项目后期花几十万返工划算多了。
毕竟,做设计的人,谁也不想因为一个镀层的小问题,跟着项目组跑现场铰孔铰到凌晨对吧?
