上周跟主机厂的结构工程师对线,对方拿个疲劳断齿的样本拍我桌上,说你们选的渗碳工艺就是瞎搞,齿面磨完层深不够,跑3万km就断。
我没急着怼。
拿过金相报告翻了两页就笑了——他们把要求的0.8~1.2mm有效硬化层深(按GB/T 9450-2005 9.8N试验力测定),直接给热处理厂的图纸上只标了“渗碳淬火”,连工艺余量都没留,磨齿磨掉0.6mm,剩下的层深刚够摸个边,不坏才怪。
渗碳不是“加硬就行”的万能工艺
真的,我见过太多工程师,选材选了20CrMnTi,就默认要做渗碳,连零件的服役场景都没摸透。比如一个只受静载荷的固定销轴,非要选渗碳,成本翻三倍,图啥?
没必要。
渗碳的核心逻辑从来不是“把表面弄硬”,而是通过碳原子的扩散,在低碳钢的基体上形成从表到里的硬度梯度——表层是高碳马氏体加弥散碳化物,硬度能到58~62HRC,扛得住接触应力和磨损;心部是低碳马氏体或者低温回火索氏体,硬度300~450HB,留着足够的韧性扛冲击和交变弯曲应力。只有当零件同时承受高接触应力、交变弯曲应力,还有偶尔的冲击载荷的时候——比如变速箱的一轴齿轮、差速器的行星轮、重载链条的销轴,渗碳的优势才是真的能打,不然纯属鸡肋。
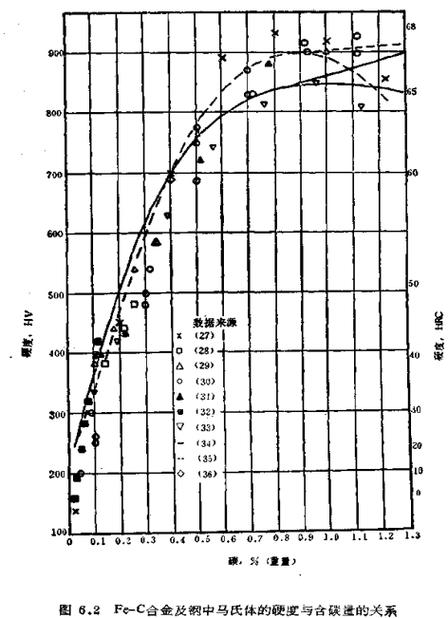
很多人对层深的理解还有个误区,觉得层越深越好。其实不然,层深太厚,表层的残余压应力峰值会往内部移,表面的应力值反而降低,疲劳强度不升反降,比如模数3的乘用车变速箱齿轮,有效层深选0.6~0.9mm就够了,硬做1.5mm的话,热处理成本涨了近40%,还带着高温渗碳带来的变形大问题,最后磨完的齿形精度根本保不住。
那些写在图纸上没人注意的细节,才是渗碳成败的关键
我现在每次出渗碳件的图纸,第一件事就是把技术要求列得明明白白,再也不敢随便抄模板。
首先是层深的标注,必须写清楚测试标准和试验力,不然热处理厂按老经验测的话,可能拿0.1kgf的小载荷测,测出来的层深比按标准测的厚30%都不止,等你磨完加工余量,实际有效层深直接不达标。然后是加工余量的匹配,渗碳之后要磨齿、磨外圆的零件,单边磨量要留0.2~0.4mm,留多了磨完层深不够,留少了渗碳过程中产生的氧化脱碳层磨不掉,表面残余奥氏体太多,用不了多久就会出现点蚀剥落。
最容易被忽略的是尖角处理。渗碳的时候,棱边、尖角的位置碳原子扩散速度比平面快得多,很容易形成连续的网状碳化物,脆性极大,淬火之后稍微受点力就崩块。我之前踩过的坑,一个拨叉轴的棱边没标倒钝要求,渗碳之后拿在手上轻轻一掰就掉一块碳化物,当时被车间的热处理师傅骂了半小时。现在我所有渗碳件的图纸上,第一条技术要求就是“所有非功能棱边倒钝R0.3以上,尖角禁止直接渗碳”。
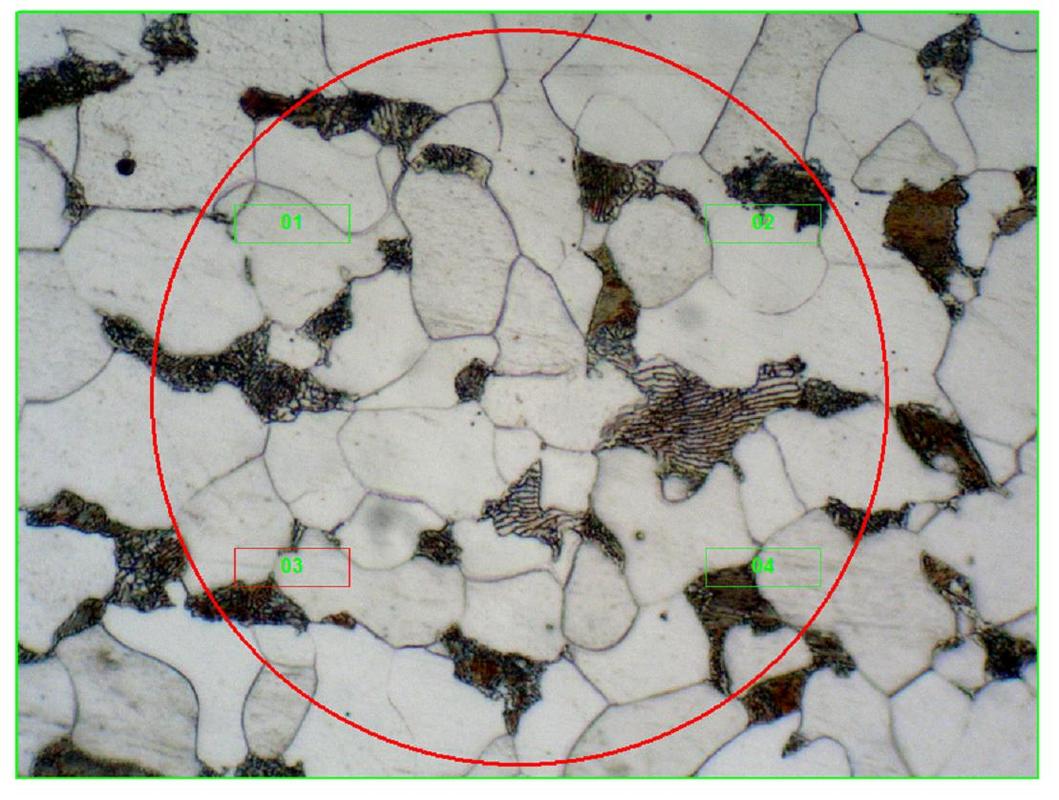
还有碳势的控制,这个很多工程师觉得是热处理厂的事,跟设计没关系。其实真不是,要是你在技术要求里不写清楚碳化物等级,有些小厂为了省事,直接把碳势拉到1.3%以上,表层网状碳化物等级能到4级,按GB/T 25744的要求,重载齿轮的网状碳化物等级不能超过2级,这种件装上去,疲劳强度直接掉40%都不止。我之前遇到过一批出口的工程机械齿轮,碳势控高了,跑1万km就出现大面积麻点剥落,拆下来做金相,网状碳化物堆得像蜘蛛网,最后整批返工,损失了近20万。
太坑了。
别把渗碳和其他表面强化工艺混为一谈

说实话,我遇到过至少一半的工程师,觉得渗碳、高频淬火、氮化都是表面硬,哪个便宜用哪个,根本不看工艺的适配场景。
高频淬火是靠自身表层的碳含量淬硬,一般用45钢、42CrMo这类中碳钢,层深能到1~3mm,但是心部还是原来的调质组织,硬度一般在220~280HB,韧性差,过渡区的硬度梯度特别陡,承受交变弯曲载荷的时候,很容易从硬化层和心部的结合面断。而渗碳件的过渡区是缓慢降硬度的,心部韧性够,哪怕表面有一点裂纹,也不会直接扩展到心部断裂,可靠性高得多。
至于氮化,很多人觉得氮化变形小,不用后续磨加工,适合高精度零件。但氮化的有效层深一般只有0.3~0.6mm,硬度虽然高(能到700HV以上),但是扛不住大的接触应力,只适合低速轻载、对变形要求高的零件,比如气缸套、轻载凸轮轴。上次有个客户找过来,要做高速重载的矿山破碎设备齿轮,上来就说要氮化,说氮化不用磨齿,成本低,我直接按GB/T 3480算接触疲劳强度,氮化层深不够,接触应力裕度只有0.2,跑半年就得坏,后来换了渗碳,留0.3mm的磨量,磨完有效层深1.1mm,现在那台设备跑了3年,拆下来看齿面一点磨损都没有。
干工艺这么多年,最大的感受就是,没有最好的工艺,只有最适配的场景。渗碳不是什么高大上的黑科技,就是把低碳的钢,表面喂够碳,淬硬了,心部留着韧性,但是这里面的细节,差一点,就是能用和报废的区别。上次那个拍桌子的主机厂工程师,后来把图纸改了,标清楚有效层深的测试标准,留了0.3mm的磨量,所有棱边倒钝R0.5,现在那批齿轮跑了12万km,拆下来看,齿面一点点蚀都没有。
