去年帮浙江一家做精密圆柱齿轮的厂处理报废件,一整箱20CrMnTi的渗碳预备坯料,本来要做完全退火调整硬度,结果车间师傅赶产量,把退火温度直接拉到920℃,保温3小时就出炉。
最后测出来的棒料硬度飙到HB220,滚齿工序一上午崩了3把硬质合金滚刀,切下来的铁屑都是碎的,根本卷不起来。
别不信。
这种把退火当“随便烧红就行”的操作,几乎每个机械加工厂都碰到过。很多人觉得退火就是热处理流程里的凑数环节,反正后面还要淬火、还要精加工,温度高点低点、冷快点慢点根本无所谓。
你以为的退火,根本不是炉子里烧到红就完事
说实话,刚入行的时候我也这么想。直到跟着师傅去炉边校热电偶,拿红外测温枪对着料堆打,显示890℃,师傅直接把我枪扒拉到一边,说“你测的是炉门反射的虚温,不是料本身的温度”。那时候才反应过来,工艺卡上写的温度,从来不是炉表显示的数字。
按照GB/T 16923-2008的规范,完全退火是针对亚共析钢的预备热处理工艺,需要把工件加热到Ac3以上30-50℃,保温足够时间让组织完全奥氏体化,之后再随炉缓慢冷却到500℃以下出炉空冷。整个过程的核心目的,不只是调整硬度方便切削,更是要把铸、锻、焊过程中残留的内应力充分释放,避免后续加工过程中零件变形超差。
比如做机床主轴常用的45钢,下料之后如果跳过完全退火,直接粗加工,内应力会随着切削过程逐步释放,有时候粗加工完放半个月,轴的同轴度就能飘0.03mm,后续精磨留的余量才0.02mm,根本救不回来。

不过话说回来,也不是所有退火都要烧到相变点以上。很多人把退火和正火搞混,其实两者的冷速差了好几个量级:正火是出炉空冷,冷却速度快,出来的硬度更高,适合低碳钢的强化;退火是炉冷,冷速慢,组织更均匀,内应力释放更充分。
那些能帮你少赔几万块的退火选型坑
我碰到过最离谱的一个案例,是苏州一家做冷冲模的厂,做Cr12MoV材质的硅钢片冲裁模,下料之后图省事,直接按45钢的完全退火工艺烧,加热到920℃炉冷。结果出来的坯料硬度虽然刚好在HB210,但是金相组织里的碳化物是片状的,根本没球化。
最后做出来的模具,冲了不到1万次就崩刃,拆下来一看,裂纹直接从碳化物的边界延伸到基体,整副模具直接报废。
这坑太常见了。对于高碳高合金钢,根本不能用普通的完全退火,必须用球化退火——加热到Ac1以上20-30℃,通过反复的升温-降温循环,把组织里的片状渗碳体打碎成球状的颗粒,这样出来的硬度才能稳定在HB190-220,冷加工的时候不开裂,后续淬火后的变形量能控制在0.02mm以内,模具的使用寿命能翻三倍。
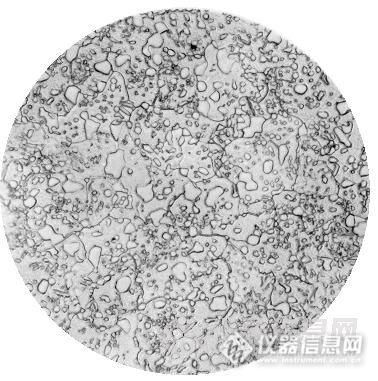
还有一种最容易被搞错的退火工艺,就是去应力退火。很多人觉得去应力肯定温度越高效果越好,错了。去应力退火的加热温度必须控制在Ac1以下100-200℃,也就是碳钢的550-650℃区间,要是温度超过Ac1,就会触发新的相变,反而把之前的组织打乱,焊缝、加工硬化层的强度都会掉。
前两年碰到个做焊接机器人底座的厂,为了赶工期,把焊后去应力的温度设到750℃,想着温度高一点,应力释放得更干净。结果出来的12台底座,焊道的抗拉强度直接掉了30%,一敲焊缝就掉渣,整批件全部返工,光人工成本就花了三万多。
对了,做冷镦件的厂还要注意,ML35这类冷镦钢的线材,本来要做球化退火降低硬度,要是图省事用正火工艺,冷镦的时候头部直接开裂,一晚上废个2吨料都是常事。
手册上不会写透的退火隐形参数
很多刚入职的工程师,喜欢直接从热处理手册上抄参数,根本不考虑自己车间炉子的实际情况。手册上写的碳钢退火炉冷速度≤50℃/h,合金钢≤30℃/h,那是在炉温均匀性±5℃的理想箱式炉里的参数,要是你家用的是用了10年的老井式炉,炉温均匀性差到±20℃,就算你按这个冷速走,出来的零件硬度差能有HB40。
还有装炉量的问题。我见过车间师傅为了多装货,一炉塞几百公斤棒料,料和料之间的间隙不到5cm,最后同一炉出来的料,靠炉壁的位置硬度是HB170,料堆中心的位置因为冷速太慢,硬度飙到HB210,同一批料的切削性能差一倍,刀具寿命能差出两倍的成本。

我第一次自己做退火工艺验证的时候,在炉里装了12根40Cr的轴,每根之间留10cm的间隙,每根轴的中心都插了热电偶,烧到860℃保温2小时,然后以25℃/h的速度炉冷到500℃再出炉,最后测下来每根轴的硬度差不到HB10,那时候的爽感,比拿了季度项目奖还强。
还有个细节,对于铝合金这类非铁金属的零件,比如做光学仪器的铝合金支架,要用再结晶退火,加热到300-350℃保温就行,温度烧到400℃以上,铝合金的强度会掉30%,后续做阳极氧化的时候表面会出花斑,根本没法当外观件用。
上周去车间,碰到刚入职的小工程师在调退火炉参数,他把Cr12模具钢的退火温度设到900℃,我赶紧过去给改到870℃,告诉他“你这温度烧上去,球化组织都出不来,后面淬火完模具脆得跟玻璃似的”。
他愣了半天,说手册上写的加热温度区间是850-900℃啊。
是啊,手册给的是区间,不是让你随便往上限凑的。
退火这东西,从来不是热处理流程里凑数的环节。你前期省的那点退火的时间、少算的那点装炉间隙、错设的那几十度温度,后面要花几倍的时间去返工、换刀、补变形,算下来根本不划算。
