上周带大三机械设计的课程设计周,学生小周举着刚从清砂室拿出来的支架样件,蜡黄的型壳碎渣粘在钢件表面,飞边从安装孔的位置溢出来快1mm。他蹲在地上翻找配套的轴承座,额头上的汗滴在游标卡尺上。
游标卡尺的读数跳了三次。118.2mm。设计图上标得清清楚楚的120mm。
蜡模的“软”,是设计里最容易被忽略的暗坑
很多学生拿到熔模铸造的任务,第一反应是打开SolidWorks画三维,导出来就扔给压型厂——连收缩率都没算过。蜡料的线收缩率通常在0.8%-1.2%之间,加上型壳焙烧后的陶瓷收缩0.3%-0.5%,总收缩能到1.5%。拿ABS打印的0.5%收缩率来套,结果就是小周手里的这个件,差了近2mm,连轴承座的孔都塞不进去。
说真的,我第一次带课的时候,也踩过这个坑。那时候没给学生强调收缩率,全班大半的样件都装不上配套零件,最后全部打回重改。

还有个更隐蔽的坑:为了减重开的小槽。学生总觉得圆角越小越好看,开个R2的槽,结果蜡模从压型里拔的时候,那个小槽的位置直接拉裂——蜡料的抗弯强度只有ABS的1/10都不到,根本扛不住脱模的拉力。后来我直接定了个死规矩:所有槽的圆角最小R3,拔模斜度至少1度,没商量。
型壳的“硬”,不是越厚越靠谱
学生还有个误区:怕型壳在浇钢水的时候裂,就拼命刷耐火涂料,有的甚至刷了6层。结果烧型的时候,型壳里的蜡气排不出来,直接鼓了个大包,浇出来的件全是气孔——我上次在实验室见了个学生的件,表面的气孔能塞进半个牙签。
后来我给学生加了个1小时的小实验:拿废蜡做5个10x10x10的小方块,分别刷2、3、4、5、6层型壳,焙烧后浇小铝块,测气孔率。结果出来的时候,全班都愣了:3层的气孔率最低(不到2%),6层的反而最高(超过15%)——厚型壳的排气通道堵死了,蜡气出不去,全变成了气孔。
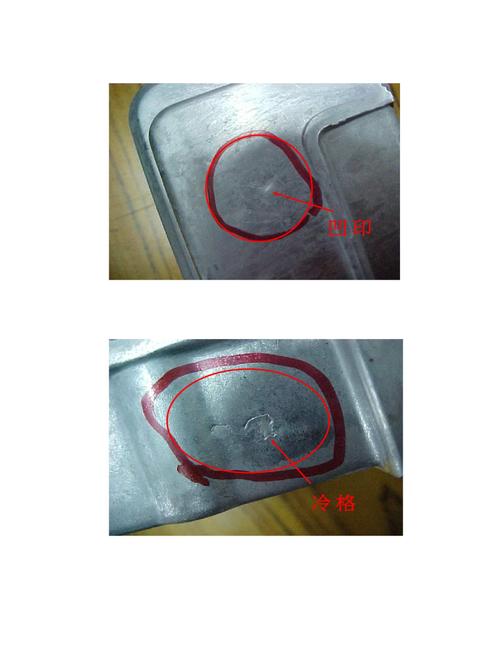
型壳的有效层数控制在3-4层(1层面层+2-3层背层)就够了。面层要细,保证表面粗糙度;背层要硬,扛住钢水的冲击——但不是越厚越好,厚了反而会增加热应力,浇铸时更容易裂。
把熔模铸造的“成本账”,揉进设计草稿里
很多机械设计的教材里,熔模铸造只是“特种铸造”章节里的几行字,根本没讲设计时要算成本。小周的支架就是个例子:他为了让每个面的拔模斜度都“符合审美”,有的面开1度,有的开2度,结果压型厂说要做3个滑块,光压型的成本就1200块——而整个样件的预算才2000块。
我让他把所有拔模斜度统一成1.5度,滑块直接省掉,压型成本降到400块。他当时盯着成本表看了半天,说之前从来没想过,设计的一个小细节,能把成本砍三分之二。

不过话说回来,金工实习里的熔模铸造,都是给现成的蜡模,学生只要浇铸、清砂就行——根本不用自己设计蜡模、算收缩率、定型壳层数。所以很多学生毕业的时候,对熔模铸造的印象还停留在“浇个小铜件当纪念品”,根本不知道这是做航空支架、医疗器械零件的核心工艺。
上周的作业,我让所有学生重新算一遍收缩率,改完拔模斜度。蜡模压出来的那天,小周拿着卡尺量,119.8mm。差0.2mm,能装上了。
对吧,设计从来不是画个好看的三维。是要让东西真的能做出来,还能装得上,还能花得起钱。
