2026-11-07 05:45:05 分类:机械设计
上周三下午收砂型铸造课程设计草稿,翻到第三份就皱了眉。
全是照着课本抄的标准答案。
拔模斜度3度,圆角R5,壁厚均匀得像用参数化工具刷出来的,连个工艺余量的标注都没有。有个学生在设计说明里写”本设计符合所有铸造工艺要求”,我盯着那行字看了半分钟,直接在草稿本上打了个大大的叉。
学生的“满分设计”,为什么连浇口都开不对
我把那个学生叫到讲台,指着他画的铝合金支架图问,你这浇口开在支架的最薄处,铝水1000度冲进去,直接把砂型冲穿怎么办?他愣了半天,说课本上写浇口要开在壁厚最薄的地方,保证补缩。
我说课本上的前提是砂型经过烘干,强度是湿砂的三倍。咱们这次实训用的是手工舂的湿砂,手劲稍大一点砂就变形,稍小一点就散,你开在薄壁处,还没等铝水填满型腔,入口的砂就被冲成糊糊了。
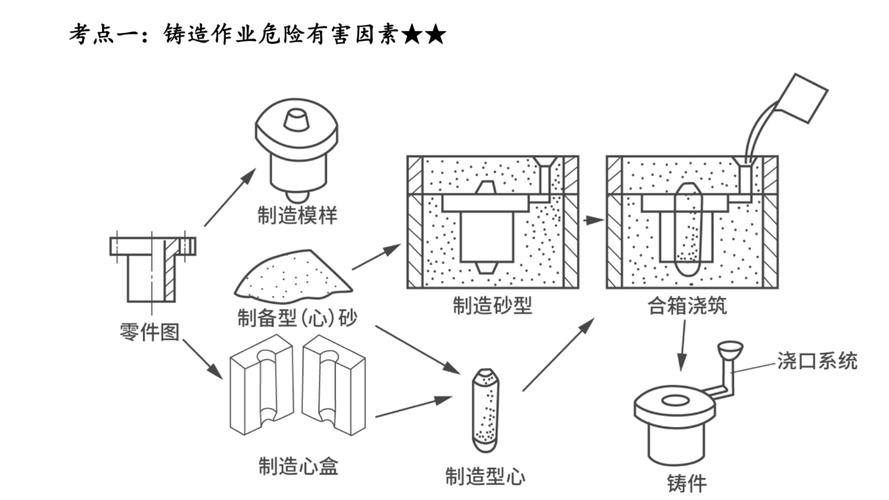 砂型铸造实训课学生手绘浇口设计错误示例
说实话,这种错我见得太多了。学生们把所有工艺准则都背得滚瓜烂熟,却从来没亲手攥过一把湿型砂,不知道手捏成团、松手散花的硬度下,设计要做多少让步。他们总觉得设计是画在CAD里的完美模型,却忘了砂型铸造从一开始就是“和泥土打交道”的工艺——你对砂的脾气一无所知,画出来的图再好看,也是废纸一张。
我把“工艺余量”从附录拉回了主教材
之前我总把工艺余量、分型面选择这些内容放在教材附录,觉得这是工厂里的师傅攒的经验,没必要占主教材的篇幅。直到去年带学生去郊区的小型铸造厂参观,人家穿蓝布工作服的师傅拿个小铲子戳了戳刚舂好的砂型,说你们书上写的1.5mm加工余量,我们这最近连下三天雨,砂的湿度大,余量得加到2mm,不然清砂的时候,细砂粘在铸件表面,后续机加工根本铣不掉。
我当时站在旁边,脸都发烫。
之前上课我还跟学生说,工艺余量按手册给的固定值加就行。现在想想,真是站在教室里说话不腰疼。
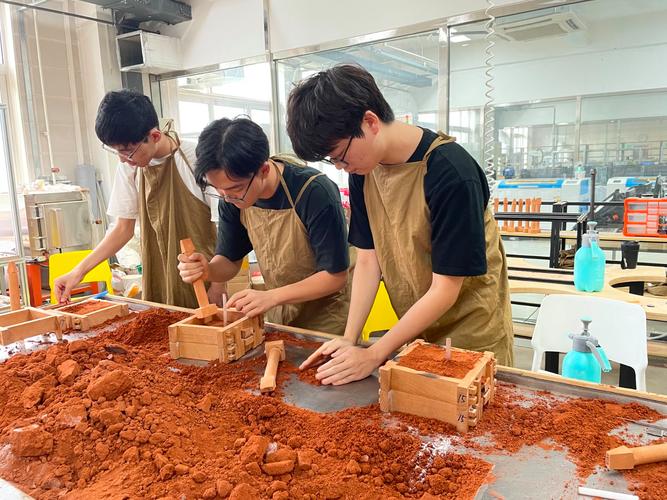 小型铸造车间手工舂砂实操现场
回来之后我直接把附录里的工艺余量部分全搬到了主教材的第一节课,还特意加粗标了一句话:工艺余量从来不是固定值。砂的湿度、舂砂的紧实度、铸件的大小,甚至当天车间的温度,都会影响最终的余量选择。上周实训的时候,有个学生特意摸了摸当天的型砂,说比上周的湿,自己把余量从1.5mm加到了2mm,我当时差点给他鼓掌。
不过话说回来,我之前也犯过蠢。去年有个学生设计的夹具底座,为了装定位销,局部壁厚做到了12mm,其他地方是6mm,我当时直接打回去让他把厚壁削薄,说壁厚差太大会出缩松。结果后来翻工艺手册才知道,只要在厚壁处开个直径10mm的工艺孔,让砂型在那个位置有足够的退让性,反而能避免缩松——我当时居然让他把那个孔封了,现在想起来还懊恼。
别让CAD的“平滑约束”骗了你的设计
现在的学生用CAD太顺手了,画个零件,所有转角自动倒圆角,连内孔的边缘都要倒个C0.5的角,说要减少应力集中。
但砂型铸造的逻辑根本不是这样。
你在CAD上画个R1的内转角,看起来顺滑得很,到了制模环节,木模的那个小R角根本撑不住湿砂的重量,起模的时候一拔,砂直接碎下来一块。我跟学生说,不是不能倒圆角,是要跟着砂型的强度倒。砂型能支撑的最小转角,才是你设计里能画的最小R角。你不能拿着CAD里的理想模型,去套手工做的砂型的实际情况——这就像你穿着运动鞋走泥路,非要按柏油路的步幅走,不摔跤才怪。
现在我把每次实训课上出的废铸件全摆在教室后面的铁架子上,有冲砂冲坏的,有起模掉砂的,有缩松出孔洞的。不是为了罚谁,就是想让学生每次低头画设计图的时候,抬头就能看见这些带着砂痕的废铁。
没人天生会做砂型。
错了就改。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:砂型铸造实训课上,我把学生的‘完美设计’全打回了
文章链接:https://yqhljx.com/list_9/5465.html
