上周去东莞某厂跟模,刚进车间就听见注塑机台的师傅拍模具骂娘——那套刚试模三次的汽车门板模,侧抽滑块的导滑面拉了两道深沟,抽芯的时候卡得要死,循环时间硬生生比计划慢了12秒。拆开来一看,导滑块的硬度才HRC28,连热处理都没做。
说实话,这种坑真的见得太多了。很多做了三五年的工程师,一提到滑块设计就觉得是送分题:套个斜导柱角度,算个抽芯力,留个行程就完事。真等模具上了机台,不是卡滑块就是撞型芯,要么跑披锋要么磨导滑面,修模的钱比设计费还高。
别上来就算抽芯力,先把滑块的“死行程”算明白
很多新人的设计逻辑是错的。上来就翻手册算抽芯力,选斜导柱直径,算行程的时候就卡着产品侧抽的最大距离留个1mm的余量,觉得这样最省空间。结果试模的时候要么抽不到位,产品的卡扣把滑块刮花,要么开模到最后滑块直接撞在模架侧壁上,铣出个豁口。
我第一次当主设的时候就栽过这个坑。当时算的32mm抽芯行程,刚好留了1mm的余量,结果试模开模到最后,滑块上的耐磨块直接把B板铣了个2mm深的坑,光焊补配模就花了整整两天,被项目组追着骂了半个月。后来才明白,书本上教的行程计算公式,根本没算那些实际工况里的“虚位移”。
按照GB/T 12555-2007的塑料注射模模架设计规范,滑块的总抽芯行程 = 实际需要的侧抽距离 + 2~3mm的安全余量 + 1.5倍的滑块导滑面配合间隙带来的虚位量。别小看这零点几毫米的间隙——滑块和导滑槽的配合是H7/e8,这个间隙不是设计冗余,是给热胀冷缩、塑胶积渣留的活动量,但你算行程的时候不把这个间隙带来的位移算进去,就等着撞模。
当然也不是行程留得越长越好。行程太长的话,滑块抽完芯停在最前端的时候,重心会跑到导滑槽外面去,自重带来的偏载会把导滑面压出不均匀的磨痕,跑个十几万模次就开始拉沟。这里有个很实的经验值:当滑块抽完芯停在最外位置时,留在导滑槽里的配合长度不能小于滑块总长度的1/3,导滑槽的有效配合长度至少要比滑块总宽度大1.5倍,不然滑块晃得跟筛子一样,别说抽芯,合模的时候都能把型芯撞歪。

我之前碰到过一个极端的案例,一个做小家电外壳的小滑块,行程留了20mm,结果抽完芯之后,滑块只有5mm的长度留在导滑槽里,注塑机开模的震动一上来,滑块直接往下掉了2mm,合模的时候直接把型腔压出个印子,整个产品全报废。
导滑面的材质搭配,从来不是越硬越好
很多人觉得滑块导滑面要越硬越好,上次碰到个刚毕业两年的小伙子,把整个滑块和导滑槽全用SKD11淬火到HRC60,觉得这样耐磨,肯定能用很久。结果装上去刚跑了500模次,导滑面就开始吱吱响,拆下来一看,两个硬接触面已经咬出了铜色的磨痕——那是他自己涂的二硫化钼润滑脂,被磨成粉全挤出来了。
真的。两个同硬度的金属面直接接触,哪怕你涂再多的润滑脂,跑久了还是会咬合。行业里摸爬滚打这么多年,总结出来的最靠谱的材质搭配,从来不是全硬料。滑块本体用45钢调质到HRC28-32,导滑面嵌一块淬火到HRC52-56的耐磨块,导滑槽那边配铜基石墨的自润滑板——两个接触面的硬度差要保持在HRC15以上,从根源上避免咬合的问题。
之前接了个出口模的订单,客户要求滑块的寿命要达到100万模次。我们当时给的方案就是,滑块导滑面嵌含油锡青铜块(硬度HB180),对应的滑块本体上的耐磨块是SKD11淬火到HRC55,中间硬度差刚好HRC20左右。现在那套模已经跑了82万模次,拆下来测导滑面的磨损量才0.03mm,客户当时直接签了后续三百万的订单。要是当时图省事用两个钢面搭配,别说100万模次,20万都撑不住。
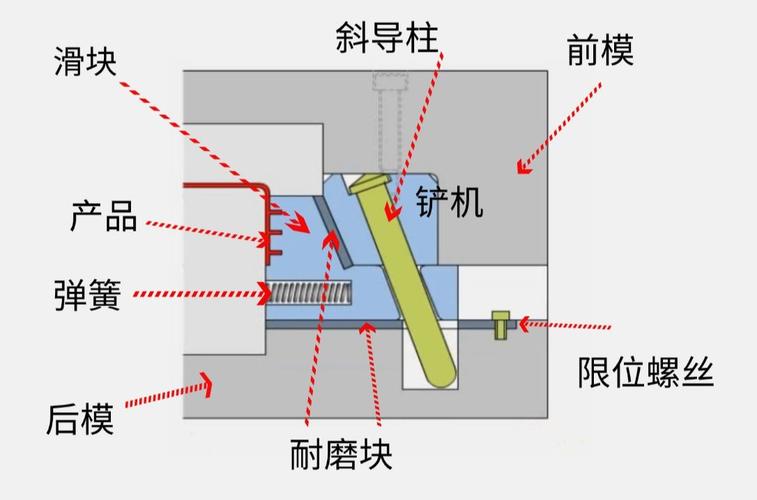
还有个容易被忽略的细节:导滑面上的油槽,别开在接触面的正中心,要开在滑块回程的那一侧,深度0.8-1.2mm,每20mm开一条横槽。要是油槽开在中间,滑块抽芯的时候一刮,所有的润滑油全被挤到外面去了,跑个几千模次就开始干磨。
那些防呆设计,省下来的都是后续的修模钱
很多人觉得滑块的定位,靠两个弹簧加个钢珠就够了。真不是。重量超过3kg的滑块,光靠弹簧钢珠的弹力根本定不住——注塑机开模的时候那一下震动,滑块带着惯性往后滑个0.2mm都是常事,合模的时候直接把型芯撞断。之前碰到个抽汽车保险杠的大滑块,重12kg,就靠两个弹簧钢珠定位,试模合模的时候,滑块因为惯性往回滑了0.3mm,直接把旁边的车标型芯撞断,换型芯花了8000多,耽误了三天交期。
正确的做法很简单:重量超过3kg的滑块,除了弹簧钢珠的初定位,必须加限位挡块的硬限位结构——滑块抽完芯走到头的时候,直接撞在硬质的限位块上,而不是靠弹簧的弹力停住。别省那两个小挡块的材料钱,一次撞模的损失,够做十个挡块。
上次在宁波跟一个做了20年模的老师傅聊天,他说他设计的滑块,从来不会在滑块上做对称的两个安装孔。为啥?因为装滑块的时候,要是装反了,导滑面的油槽就对着没有耐磨块的位置,干磨三个月就废。他特意把安装孔做的一上一下不对称,装反了根本塞不进去。就这么个小设计,每年能帮厂里少修十几套模的滑块,这东西写在教科书里没人教,但真的管用。
哦对,还有斜导柱的变形问题。很多人算斜导柱直径的时候,只考虑抽芯力的大小,根本不考虑弯曲变形。按照机械设计手册的计算方法,斜导柱的最大弯曲变形量不能超过0.05mm,不然合模的时候,斜导柱会把滑块上的安装孔撞崩。我之前碰到个案例,抽芯力15kN的滑块,斜导柱选了16mm直径,长度120mm,算下来弯曲变形量有0.12mm,装上去第一次合模,就把滑块的斜导柱孔撞出了个豁口。
昨天跟之前的徒弟通电话,他说现在自己当主设了,上次做的那套滑块模,跑了30万模次拆下来检查,导滑面的磨损量才0.02mm,比之前在厂里做的那些跑10万次就磨穿的滑块强太多。其实哪有什么设计魔法啊,无非是别总想着套书本上的公式,多想想模具上机之后,师傅会怎么拆怎么修,跑个几十万模次之后哪个地方最先坏。
哦对,上周那个拉沟的汽车门板模,后来换了带自润滑铜块的导滑结构,把行程多留了3mm的余量,现在跑了18万模次,一点问题都没有。
