很多制造企业花了大价钱上线的停机分析系统,最后变成了没人看的数字看板——核心问题从来不是技术不够先进,而是从一开始就搞错了根因分析的本质。这篇内容全是落地踩出来的经验,没有虚头巴脑的概念。
别把根因分析做成“故障统计报表”
我见过太多厂的所谓“根因分析系统”,本质就是把停机记录按工位贴个大标签,比如“焊机故障”“传送链卡滞”,月底拉个柱状图就完事。这哪是根因分析?这是给领导看的统计报表。
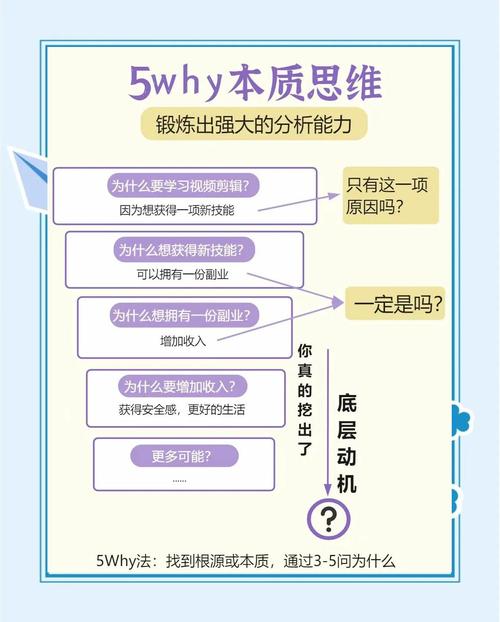
很多人做5Why分析,写两层就停了:为什么停机?传感器坏了。为什么坏了?进灰了。就到此为止了,完全没往下挖——为什么灰能进到传感器里?是密封件耐温等级不够,还是安装位置刚好在焊渣飞溅的路径上?是之前的维护保养周期太长,还是安装的时候根本就没考虑防护要求?5Why分析法在工业场景的落地偏差,才是80%的分析工作做了等于白做的核心原因。
真正的根因分析,要能沿着时序链路一直追到底,直到找到可以通过工程手段彻底消除的诱因,而不是停在“某个零件坏了”这种表面描述上。
这里最容易踩的坑,就是数据采得太浅。按照GB/T 33963.1-2017《制造业设备运行状态监测数据规范》,根因分析系统需要采集的最小信号粒度,不能低于设备控制周期的2倍。比如西门子S7-1200的常规控制周期是1ms,那系统的采样间隔最多2ms,不然会漏掉瞬态的信号跳变——那些往往就是根因的关键线索。
之前苏州有个汽车零部件厂,上线第一版系统的时候,只接了PLC对外输出的顶层告警信号,没接内部寄存器的IO时序。结果有一次焊装线停了40分钟,系统翻遍了所有存储的数据,只知道“主传送链过载触发停机”,完全找不到过载的原因。最后是老工程师手动翻PLC的历史缓冲区,才发现是顶升气缸的伸出到位信号,比设计值慢了0.8秒——这个信号存在PLC的内部临时寄存器里,之前根本没纳入采集范围。就这一个点位的缺失,让整个系统的排查效率直接打了对折。
容易被忽略的三个落地细节,直接决定系统能不能用
别听厂商吹什么AI大模型、99%准确率。落地的时候,三个细节没做到,再贵的系统也是摆设。
说真的,我见过最离谱的AI根因系统,把冷却水管漏液导致的停机,识别成了“操作工未按规范启动按钮”——就因为历史数据里,同类漏液故障发生的前30秒,刚好有个操作工按过复位键。这种黑盒模型,遇到从未出现过的新故障,直接输出“未知原因”,工程师还是得抱着日志熬夜排查。正确的技术路线从来都是规则引擎为核心,机器学习做辅助:先把经过现场验证的根因逻辑写成可配置的规则,比如“当顶升气缸伸出到位信号延迟超过0.5s,且压缩空气供气压力低于0.4MPa时,触发根因判定为‘气源压力不足导致的传送链卡滞’”,这些规则可以跟着设备的维护经验不断迭代,比飘在天上的黑盒模型靠谱得多。
第二个细节,根因标签体系不能搞大杂烩。之前深圳有个电子厂的标签库,把“传感器故障”“接线松动”“供电异常”全归到“电气故障”一个大类里,最后统计出来的结果根本没法指导改进——你总不能因为“电气故障占比60%”,就把整个电气柜拆了重做吧?合理的标签要分四层:第一层定位故障工位,第二层划分所属系统(机械/电气/工艺/环境),第三层细化到具体失效模式,第四层对应可落地的改进措施。比如标签不能只写“光电传感器故障”,要细化到“光电传感器镜头被脱模剂喷雾污染”,这样后续的改进措施就非常明确:加个防尘挡板,调整传感器安装角度,根本不用再开一堆会扯皮。
第三个细节,根因的优先级排序,要绑定实际损失权重,不能按故障出现的次数排。有的故障一周出现三次,每次停2分钟,根本不影响产能;有的故障一个月出现一次,一停就是40分钟,占了月度停机损失的30%,这种才是系统要重点标记、优先解决的对象。

去年帮重庆一家摩托车发动机厂做系统的时候,一开始大家都觉得,缸盖加工线的停机主要是刀库换刀慢导致的,准备花几十万换个进口刀库。结果把数据拉出来一算,37%的停机根本和刀库没关系:早班和中班换班的时候,操作工手动补加切削液的浓度不统一,最低的时候只有4%,远低于8%的工艺要求,导致刀具磨损速度比正常值快2.3倍,刀具崩断触发停机。最后他们没换刀库,只是在切削液管路加了个在线浓度传感器,浓度低于阈值就自动补加原液,再把刀具的寿命预警阈值从原来的加工800件,调整到550件。调整之后第一个月,月度停机时间就从1200分钟降到了420分钟,算下来省的产能损失,半年就把整套系统的成本收回来了。
别让系统变成新的“停机负担”
很多厂上线系统之后,第一个要求就是“所有停机必须由操作工手动录入故障原因”。我见过最夸张的车间,操作工为了少填记录,直接把连续三次的停机原因都填成“待料”,实际上当时物料堆在边台上根本没动。最后系统里存了一堆完全失真的数据,别说分析根因,连统计个准确的停机时长都做不到。
解决这个问题的逻辑其实很简单:尽量把需要人工录入的环节缩到最短。能自动采集的信号全部自动采,系统先根据规则给出3个以内的可能根因,操作工只需要点一下做确认或者修正,三秒钟就能完成,谁都不会嫌麻烦。要是让操作工对着空白输入框写几百字的故障过程,换你你也会乱填。
做了这么多年产线的设备管理,我始终觉得,所谓的根因分析系统,从来不是什么高大上的AI玩具。它本质上是把每个老工程师脑子里记了十几年的故障经验,变成可以沉淀、可以迭代的数字资产。
别总想着一上来就搞什么全场景智能预测。先把每一次停机的真实原因挖透,把那些反复出现的、造成最大损失的故障挨个解决掉。
这就够了。
