2026-10-25 11:03:44 分类:机械设计
摘要:很多产线上线机器视觉检测系统后总被误判、漏检折腾得半死,本质问题是没把复判检测环节的工程细节做扎实。这篇内容全是跑了十多条产线攒出来的实操经验,没有虚头巴脑的概念。
上个月蹲在昆山某消费电子结构件产线调了7天设备,差点把人熬出胆囊炎。之前上线的单级机器视觉检测,把30%的合格铝合金压件判成了划伤不合格,产线班长拍着分选框跟我抱怨——这哪是检测,是给后段打磨组揽免费活呢。
别把复判当“备用选项”:先算清楚误判的经济账
按照GB/T 30000.7-2009里对工业机器视觉检测系统的精度要求,单级检测的漏检率必须控制在0.1%以内,但行业平均的误判率(也就是把合格件错判为不合格的FP值)往往能跑到2%-5%。别觉得这个数值小。单班产12000件压件,每件后段返工的打磨成本是0.8元,误判率按3%算,单班白扔288元,一个月22班就是6336元——这还没算那些被反复打磨把尺寸磨超差的报废件。
我见过最离谱的厂,为了凑检测良率好看,把复判设备当摆设,最后给客户交的货里混了1.2%的真划伤件,整整赔了27万的违约金。真的。这笔账算得越细,越知道复判不是可有可无的附加件。
复判工位的核心目标不是追求极致精度,而是把单级检测漏过来的疑似件的判定一致性拉到与人眼无差,把无意义的返工成本压到最低。
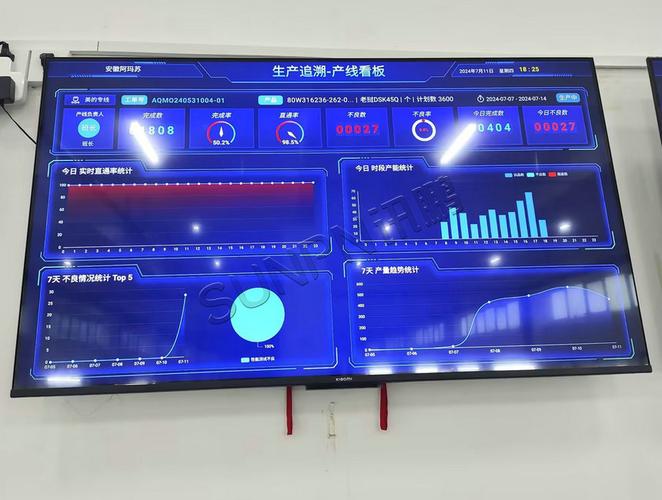 3C铝合金压件产线单级视觉检测误判统计看板
双视角复判的选型权衡:别为了凑精度多花三倍冤枉钱
很多人对复判的认知还停留在“把检测相机再架一遍”的阶段。哪有那么简单。
单级主检测相机的定位从来都是快速粗检:用大景深、大视场的200万像素全局快门相机,0.8s就能扫完一整个工位,把明显的变形、缺料、大尺寸划伤件直接筛掉。真正流到复判工位的,只有那些被打了“待判定”标签的疑似件——大概占总产量的5%-8%。
我之前踩过的坑现在想起来还心疼:一开始为了追求检测精度,给复判工位选了1200万像素的工业相机,配12mm焦距的远心镜头,结果视场太小,单工位节拍从原来的0.8s/件涨到2.3s/件,整条产线直接被卡成了瓶颈。亏大了。
后来重新捋了需求:复判工位根本不需要拍全件,只需要对准主检测系统标记的疑似缺陷区域做局部成像。换了500万像素的相机,配8mm的定焦镜头,把工作距离定在180mm,算下来分辨率能做到12μm/pixel——完全满足GB/T 7723-2017里对金属表面划伤检测的最小可识别缺陷尺寸要求(≥20μm),节拍直接压回0.6s/件,硬件成本还砍了60%。说实话,选型的时候别被销售忽悠着上顶配,你得盯着自己的实际需求选。
 双工位机器视觉复判检测硬件安装布局图
容易被忽略的复判算法细节:别让反光把结果搞成薛定谔的判定
硬件选对了,剩下的坑全在打光和算法上。
还是那个昆山的产线,一开始复判工位用的是常规环形光源,打出来的光在喷砂铝合金表面形成了杂乱的漫反射,算法把均匀分布的加工刀纹全识别成了划伤,误判率又涨了2%。我当时蹲在设备旁边举着光源试了快3个小时,眼睛被强光晃得看东西都重影,最后把环形光源换成了低角度的同轴掠射光源,打光角度调到15度——低角度掠射光源是金属表面划伤检测的最优解,它能把凹下去的划伤和平整的刀纹形成的灰度差拉到最大,从根源上减少算法的误识别。
光换光源还不够。复判算法的样本库必须单独喂,不能直接用主检测系统的样本。我当时给复判算法单独标注了1200张带刀纹的合格件样本,把刀纹的纹理特征从缺陷库里面剔除,最后复判工位的整体误判率压到了0.2%以下,跟人眼在标准D65光源下的判定一致性到了99.7%。当时真的差点给那个光源供应商塞红包。
这里有个绝对不能碰的红线:复判算法的置信度阈值绝对不能低于90%。那些置信度不够的判定结果,必须推到人工检测台兜底,别硬让机器判。之前有个合作的厂,为了省人工成本,把复判的置信度阈值调到60%,结果有个压件表面的残留切削液反光,被算法判成了合格,流到客户端被客户质检打回来,整批货被拒收,损失了快40万。
我真的见太多厂,为了蹭“AI检测”的热点,花大价钱买了所谓的大模型检测方案,结果产线换个批次的铝材,表面粗糙度变了一点,检测结果直接乱飘,最后还是得回去调传统的Blob分析加纹理匹配算法。工业场景的检测,稳定性永远比花哨的技术概念重要。
其实智能机器视觉复判检测从来不是什么高大上的黑科技。你算清楚误判的经济账,选对匹配工位节拍的硬件,把打光和算法的细节磨到位,就能把产线的检测效率拉上去一大截。别总想着一步到位上顶配设备,工程上的东西,从来都是算出来的,不是吹出来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能机器视觉复判检测:别让误判把产线拖进无意义的返工泥潭
文章链接:https://yqhljx.com/list_9/4872.html
