很多人一提车间数字化技术改造,就想到动辄几百万的全栈系统、亮到晃眼的车间大屏。我跑了近20个不同规模的机加工车间做改造,见过太多钱打了水漂的案例——问题根本不在技术够不够先进,是从一开始就把改造的方向搞反了。
先算明白账:别拿“数字化”当万能遮羞布
上次在苏州的汽车零部件车间,跟张工蹲在装配线旁边数了3个小时的工位节拍,汗把工服领子浸得硬邦邦的——就为了算他们之前上的那套号称“智能”的系统到底创造了多少实际价值。
去年有个做液压阀的客户,200万预算全砸下去,在车间入口装了块120寸的大屏,上面跳着各种实时OEE数据、产能达成率、设备综合效率,老板站旁边跟参观的人吹,说这是对标德国工业4.0的智能车间。结果呢?产线上做了12年的老周根本不抬头看那大屏——他的工位计数器还是靠旁边的旧机械表,为啥?因为系统要求他每做完一件工件就扫一次码,3秒的操作,一天8小时下来多出来的时间够他绕车间走三圈摸两圈烟了。
账算错了,后面全歪。
很多车间改造的起点根本不是从自己的工艺瓶颈出发,是看隔壁同行上了什么系统,或者老板刷到哪个短视频里的无人工厂,脑子一热就批了预算,最后钱花了,产线该堵还是堵,老师傅该摸鱼还是摸鱼。真正的投入产出账其实很简单:一个年产50万件液压阀体的车间,传统模式下的刀具磨损预判靠老师傅用手感摸,平均每把刀换早了浪费12%的刀具成本,换晚了崩刀刮伤工件,一次刮伤的返修成本是18块,一个月下来这两项加起来亏8万多。那你上刀具状态监测的传感器,一套花3万,半年就回本。这是真账。别上来就整那种“全链路数字化”,那是供应商要你多掏钱的话术。
我见过最离谱的一个改造项目,花了40万给每个工位配了电子工票系统,最后因为操作太麻烦,操作工宁愿把工牌揣在兜里,到下班的时候一起把一天的工次扫完,系统里的实时数据全是假的,跟之前记纸质台账没有任何区别。
传感器选型的隐形坑:别拿实验室标准套车间的“野蛮环境”
很多工程师选型的时候盯着 datasheet 上的参数看,什么IP67防护,精度0.1%,觉得选回去肯定没问题。结果拉到车间里用了三个月,全坏了。
车间里啥环境?切削液雾飘着,铁屑飞着,旁边冲床的振动加速度能到5g。我上次见个客户,给加工中心装的振动传感器,选的是那种实验室用的压电式,标称振动量程到10g,结果装上去之后,每到旁边冲床打料的时候,传感器直接出满量程值,系统以为主轴在异常振动,直接给机床停了,一上午停了17次,操作工气得把传感器线剪了。
说真的,我见过太多选型表上漂漂亮亮的参数,到了车间里连一周都撑不住。别信供应商跟你说“我们这个传感器全世界通用”,通用的意思就是哪个场景都凑活,哪个场景都不好用。
比如测主轴的振动,别选那种实验室级的高灵敏度款,选工业级的,频率响应范围覆盖10Hz到10kHz就够,灵敏度100mV/g,抗振冲击到50g。安装的时候更要注意——别直接粘在主轴端盖的薄钢板上,那地方共振频率刚好在1kHz左右,测出来的数全是钢板振的,根本不是主轴的。要直接攻丝装在主轴的轴承座壳体上,刚性连接,测量误差能压到5%以内。还有测切削液温度的传感器,别用那种带玻璃探头的,铁屑一撞就碎,直接用铠装铂电阻,插在液箱的回流口,离泵的入口30公分的位置,别插在箱底,那里沉淀的铁屑会把温度测低2度,误判冷却系统异常。
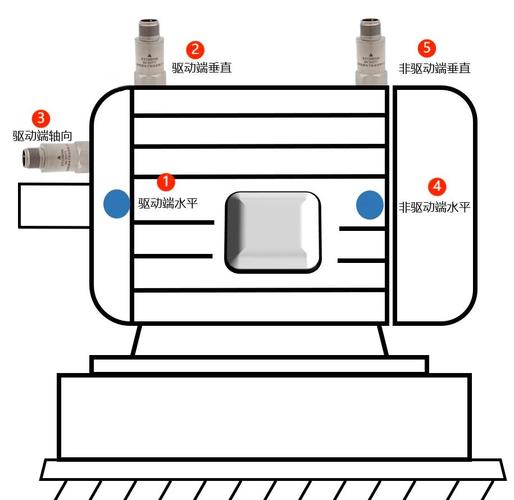
别觉得这些是小事。去年有个客户在传感器上省了2万块,最后因为误报停机,三天耽误的产能就损失了12万。这笔账,怎么算都不划算。
数据打通的本质:不是凑数,是给一线工人省时间
很多人搞数字化,为了数据打通而打通,把机床的PLC数据、刀具的寿命数据、质检的抽检数据,全传到服务器里,搞了个超大的数据库,然后呢?一线工人拿到的终端,还是要他填5个不同的表单,跟之前没改造的时候一模一样。
去年在宁波那个做汽车紧固件的车间,之前的质检流程是,每抽10件产品,要把尺寸数记在纸质台账上,然后回到办公室录到Excel里,再把Excel导给质量部做报表,整个流程要花20分钟。后来他们改造的时候,给质检台装了个带数据采集的数显千分尺,测完一个数据,自动传到工位旁边的平板上,系统自动跟公差范围比,超差了直接弹提醒,所有数据自动汇总成周报,质量部不用再对着Excel数格子,一线质检的小伙子每天能少走40分钟的路,早10分钟下班。这才叫打通。
我上次见个做数字孪生的供应商,给客户演示的时候,模型里的每一个螺栓都做的清清楚楚,反光都跟真的一样。我问他,这个模型能不能直接调动机床的进给倍率?他说不能,我们这是可视化展示。合着花几十万做了个3D动画片?
说穿了,一线工人根本不会盯着三维模型去找哪个工位出问题——有那时间,他跑过去看一眼都比在模型上找快。数据上传的时候也别什么数据都传,比如机床的液压系统压力,波动范围在2bar以内都是正常的,你要是把每毫秒的压力值都传上去,一个月下来存的几十G数据,根本没人看。就传两个值:压力低于额定值70%的时候的告警值,压力恢复正常的时间戳,就够了。剩下的数,留在机床本地的PLC里存着就行,真出问题了再去导出来查。
其实车间数字化技术改造从来不是什么高大上的工程。就是把之前靠人记、靠人跑、靠人算的破事,用最省成本的技术给替了。别被那些花里胡哨的概念绕晕,你蹲在产线旁边待一天,听听操作工吐槽什么,看看哪个环节最浪费时间,那才是你该花钱改的地方。对了,改完了记得找一线的老师傅问问好不好用,他要是觉得麻烦,你这改造100%要失败。
