没人天生会拧螺丝。
我之前真的以为是学生粗心。直到翻完上周的实训记录,同一批次的不锈钢螺丝,前后有5组都出现过拧花、扭矩不对的问题,这就不是人的问题了。
之前的“不标准”,藏在所有没人说透的细节里
我们这台实训产线,是专门给大三学生练装配工艺、夹具设计用的,用了快三年。之前的操作指引就是打印的A4纸,贴在工位侧边,字印得小,赶上学生多了,有人随手在上面画个箭头、标个自己的备注,换个组的学生过来,根本分不清哪个记号是原有的,哪个是上届学长留的。
最扯的是扭矩要求,之前的指引上写的是“螺丝拧紧即可,力度适中”。
适中?是拧到螺丝不滑丝就行?还是拧到把塑料夹具顶裂?上个月有个男生直接把定制的ABS夹具顶裂了,我还说他用力过猛,现在想想,我给的标准本来就是个没法落地的空话。

产线规范化标准化升级,我们一开始也想过,是不是要按工厂那套来,贴满6S标识,把所有工具都定置定位,连螺丝盒的位置都卡死。后来跟实训车间的老技师聊了才反应过来——我们这是教学用的产线,不是真的量产线,要是把所有流程都锁得死死的,学生连个试错的空间都没有,那还叫什么实训?
升级的核心,是把“感觉”换成能摸得到的参数
我们没搞那些花架子。
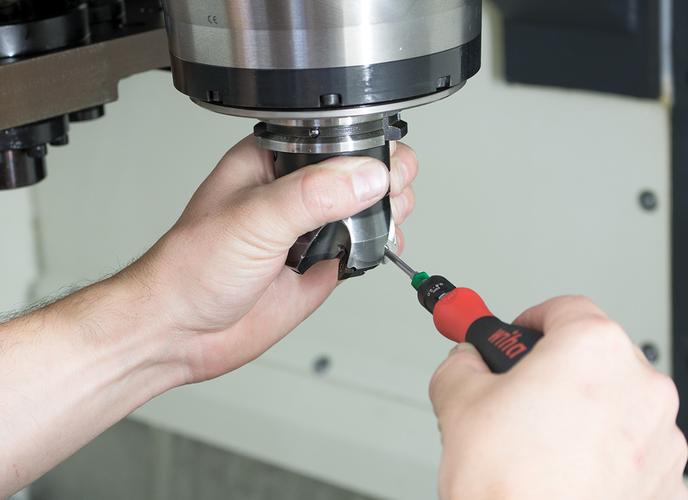
首先把每个工位边的A4纸指引全换了,换成嵌在工位立柱上的小显示屏,每一步操作对应的参数直接弹出来:M3不锈钢盘头螺丝,扭矩0.8N·m,装配顺序从左到右,垫片规格是φ3平垫。然后把之前大家随便用的电动螺丝刀,全换成了校准后的定扭力螺丝刀,扭矩值提前锁死,学生拧到设定值就会自动脱扣,不会出现用力过猛的情况。
本来想搞个扫码触发的全流程系统,后来算了。学生来这儿就是练的,要是扫个码就自动出下一步提示,跟玩自动售货机有什么区别?我们特意留了个“提示开关”,学生要是真的卡壳了,自己按一下才会弹出对应步骤的指引,不然就得靠之前学的装配知识自己排流程。
有个男生一开始还抵触,说我是学设计的,为什么要被这些死规矩绑着?我把他上次拧花的螺丝、顶裂的夹具摆到他面前,跟他说,你以后在图纸上标预紧力0.8N·m,要是车间工人拧的时候差个0.3N·m,你设计的夹具用三个月就会因为预紧力不够松垮,你现在连标准扭矩是多少都没概念,怎么算那个预紧力公式里的系数?
他没说话,后来那组的装配作业,他的扭矩记录是全车间最准的。
升级完的小漏洞,比之前的大问题还值得记
我们总觉得标准化升级是个一劳永逸的事,结果上线才三天,就攒了半页的问题。
比如那个小显示屏的角度,是我按自己1米7的身高定的,结果坐工位上的1米55的女生说,要仰着脖子看屏幕,半小时下来颈椎都僵了。还有螺丝的定置格,我们是按正常装配顺序排的,结果有个学生要做“错误装配对结构强度的影响”实验,找了半天备用的非标螺丝,才发现我们把所有备用件都锁到工具柜里了,要填申请单才能拿。
说实话,这些问题都不大。但就是这些细碎的事,才是真的把产线从“给老师看的样板”,变成“给学生用的工具”。
之前总有人说,产线规范化标准化升级,就是搞6S,就是贴标签,就是把工位擦得亮堂堂的。可对我们教机械设计的人来说,这个事的本质根本不是搞卫生。
是把老技师嘴里“差不多就行”的感觉,拆成学生能看懂、能摸到、能亲手验证的具体参数。之前在黑板上讲两节课预紧力的公式,学生可能转头就忘,现在他亲手用定扭力螺丝刀拧一次,知道扭矩超了会滑丝,扭矩不够会松,那个公式里的数字,就不再是印在课本上的死内容了。
没人天生会做设计。
所有的规范,本质上都是给后来的人搭个台阶,让他不用从零开始踩所有的坑。
