2026-10-23 17:43:51 分类:机械设计
上周陪工艺部的小李蹲在装配线旁拆了一下午旧纸质工单的存档,灰尘呛得人直揉眼睛——就为了核对2021年那批液压阀块的扭矩偏差记录。
翻了三个文件盒才找到对应的那叠纸,边缘都被切削液浸得发皱,上面的手写签字歪歪扭扭,当时负责装配的老周已经退休两年,想找他补个说明都找不到人。
说真的,这就是我们当初铁了心要把全车间的纸质工单换成电子版本的初衷。
别拿电子工单当“纸质工单的扫描仪”
太多厂对车间电子作业工单的认知,还停留在“把纸质的内容拍个照传到平板上”的层面。
去年隔壁汽车零部件厂花20万上的MES工单模块我去看过,界面做的花里胡哨,点进去一看,所有的工序要求、注意事项、签字栏,和之前的纸质工单一字不差。工人要做的事,就是拿着平板站在工位前,把每个要求的选项挨个勾一遍,勾完了点确认,下班还要把当天的工单全部打印出来,和之前的纸质档案存在一起。
等于多了一道完全没必要的工序。
工人怨声载道,说之前拿笔勾一分钟就完事,现在对着平板点还要防着手滑点错,系统反应慢的时候转圈转半分钟,一天下来光勾工单就多花40分钟。
这种上了等于没上的系统,我见过没有十个也有八个。
车间电子作业工单的第一性原理,是把工艺参数、操作步骤、质检要求和一线的执行动作做实时的绑定,而不是做个数字版本的打卡表。纸质工单的核心作用是事后留痕,你写完了字,哪怕隔一周再补记录也没人管,但电子工单从设计逻辑上就该往前站——在工人准备操作的那一刻,就把对应的参数、要求推到他眼前,而不是等他干完了再补个记录。
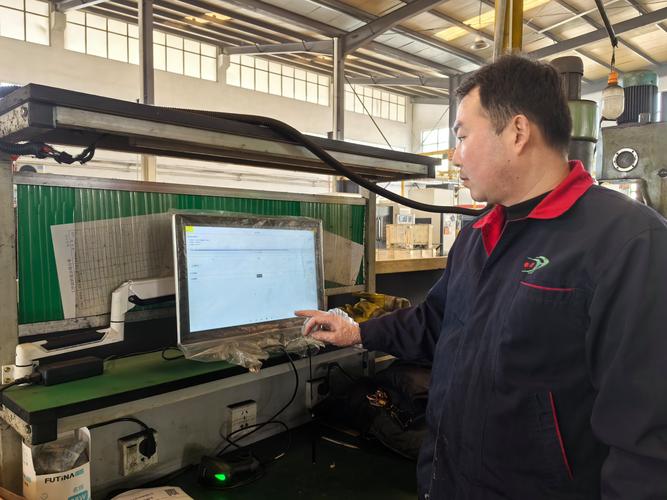 机械加工车间工人手持平板核对电子作业工单操作场景
那些藏在参数里的踩坑细节,没人会写在厂商的宣传册上
我们自己搭第一版车间电子作业工单的时候,踩的坑能列满满三页A4纸。
最开始图省事,把所有的数控车工序参数——比如进给量0.12mm/r、主轴转速1800r/min、刀尖圆弧R0.4——全部写在工单首页的醒目位置,想着工人抬头就能看见。结果上线第一周就废了3件6061材质的液压阀块,算上材料和加工工时损失小两千。
查记录才发现,老工人干了十几年,早就形成了固定的操作习惯,根本不看平板上的新参数,还是按自己摸出来的老经验调设备,切削量比要求大了近一倍,表面粗糙度直接超差。
后来我们咬着牙改了逻辑,电子工单必须和机床的PLC做硬对接,参数不对根本启动不了设备。这个要求其实是符合GB/T 24736.2-2009《机械工艺信息分类与编码》里的基本规范的,之前厂商给的方案里根本没提,说要对接PLC得额外加12万的接口费。
另一个坑更让人哭笑不得。最开始的系统设计,是工人干完一步工序就点一次确认,总共12个工序,就点12次。上线没三天,质检发现有个工位的工单,从第一个工序到最后一个工序的确认时间间隔才8分钟,而正常干完全部工序最少要27分钟。
找工人一问,人家说反正系统也不管,为了赶节拍,刚打开工单就把所有确认按钮全点了,省得后面忘了。
后来我们给每个确认按钮加了两层锁:首先,必须等对应设备的加工完成信号触发,按钮才会从灰色变成可点击状态;其次,关联工位的红外计时,工人在工位的停留时间不足工序要求的60%的话,系统直接锁死工单,需要工艺员远程验证之后才能解锁。
你别觉得这个要求太苛刻。一线的执行弹性,永远比你坐在办公室拍脑袋想的要大得多。
按GB/T 19001-2016的质量追溯要求,所有加工记录必须对应到具体的操作人、设备、实时参数,之前纸质工单时代,代签、补记录、写错参数的情况屡见不鲜,电子工单的日志是存在服务器上的,谁在什么时间点了什么按钮、设备当时的参数是多少,全部改不了,追溯的时候直接调日志就行,再也不用像上次那样蹲在档案柜里翻沾了切削液的旧纸。
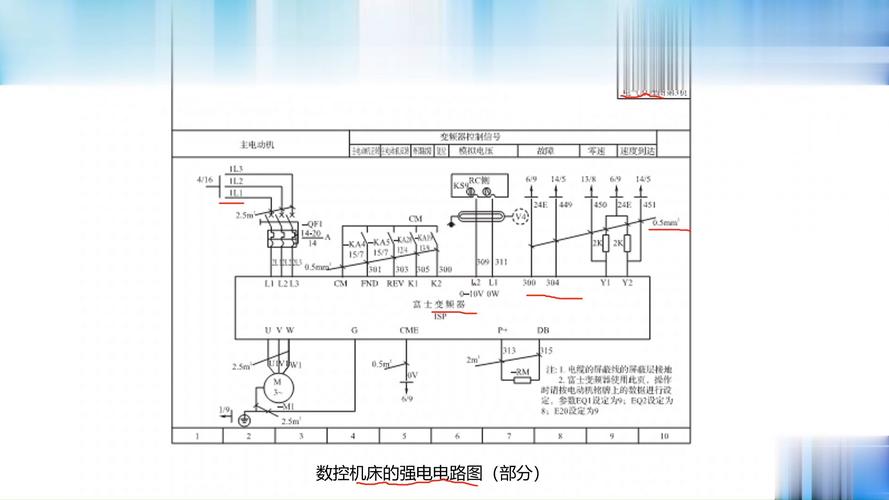 数控车床PLC接口与电子作业工单系统参数绑定逻辑示意图
电子工单的柔性适配,才是中小制造车间的生存密码
很多厂商推的电子工单方案,全是按大型流水线车间的场景做的,流程固定、参数固定、产品固定,拿到我们这种做非标工装、小批量多品种的车间来,根本水土不服。
之前接触过一个做定制液压站的小厂,一共17个一线工人,之前买了某大厂的MES系统,光电子工单的必填字段就设了47个——从材料炉号、刀具编号到每一步的加工尺寸,全部要手动输入。工人干一个活要填10分钟的工单,一天干15个活,光填工单就占了1个多小时,最后系统直接被扔在服务器上落灰,大家还是回去用纸质工单。
后来我们给他们改方案的时候,第一件事就是把所有字段砍到最精简。电子工单的字段必须按“必填、选填、自动抓取”三类做分层:必填的就三个——工序编号、实际加工尺寸、自检结果,多一个都不要;剩下的比如刀具寿命、设备温度、材料炉号这些,全部从机床的传感器、物料系统里自动抓取,根本不需要工人动手填;选填的就是异常情况,比如刀具崩了、材料有划痕,点一下弹窗里的选项就行,不用手动打长段的文字。
还有个很容易被忽略的细节:车间里的金属切削液雾、大型机床的电磁干扰,根本不是办公室里的无线环境能比的。最开始我们的系统全靠车间Wi-Fi传数据,工人在离AP15米的数控车旁点确认,经常转圈转半分钟发不出去,急得满头汗。
后来我们给平板加了本地缓存模块,所有工单的操作记录先存在平板的本地存储里,等信号恢复了自动同步到服务器,不需要工人手动操作。就这么个小改动,工人的抱怨直接少了八成。
上个月去那个小厂回访,工艺主管拉着我看他们的系统:现在工艺临时改参数,后台点一下下发,对应工位的平板上直接弹红色的版本更新提示,旧版本的工单直接锁死,根本调不出来,再也不会出现工人拿着三天前的旧工单干活的乌龙。上次客户来审厂,之前要花一周整理的质量记录,半天就导完了,他说当时客户看到电子系统里实时可追溯的记录,眼睛都亮了。
上周跟那个小厂老板吃饭,他说现在再也不用每天下班前花两个小时统计每个工位的进度了,系统里实时跳,哪个工序卡了、哪个工人干完了,一眼就能看到。
其实哪有什么高大上的工业数字化啊。
无非是把之前让工人烦、让工艺员累、让质检头疼的那些破事,一点点拆解开,嵌到日常干活的流程里,不用额外费力气,还能帮大家少踩坑。
就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别再乱花冤枉钱:车间电子作业工单的落地细节,真不是买个软件就行
文章链接:https://yqhljx.com/list_9/4790.html
