2026-10-23 15:21:07 分类:机械设计
上周三下午的数控铣实训车间,我蹲在3号机床旁边改学生的夹具设计图,突然听见角落传来摔卡尺的声音。
学生眼里的“调配”,是把闲置机床占满
走过去才知道,是第三组的男生对着电脑屏幕皱眉头,他排的课程设计排程表,五台加工中心的时间轴拉得满满当当,连台钻的时间都精确到了分钟。我当时看着他的甘特图,差点笑出声——合着你把工人当机器人转是吧?连换工装、喝口水的缓冲时间都没留。
这是我们带的三个班学生,大半都会踩的坑。他们从大一学运筹学的时候,就被灌输“资源利用率越高,方案越优”的思路,到了实训里做生产资源动态调配,第一反应就是把所有能用上的设备、人力、物料全堆到排程表里,好像留一点闲置就是浪费。
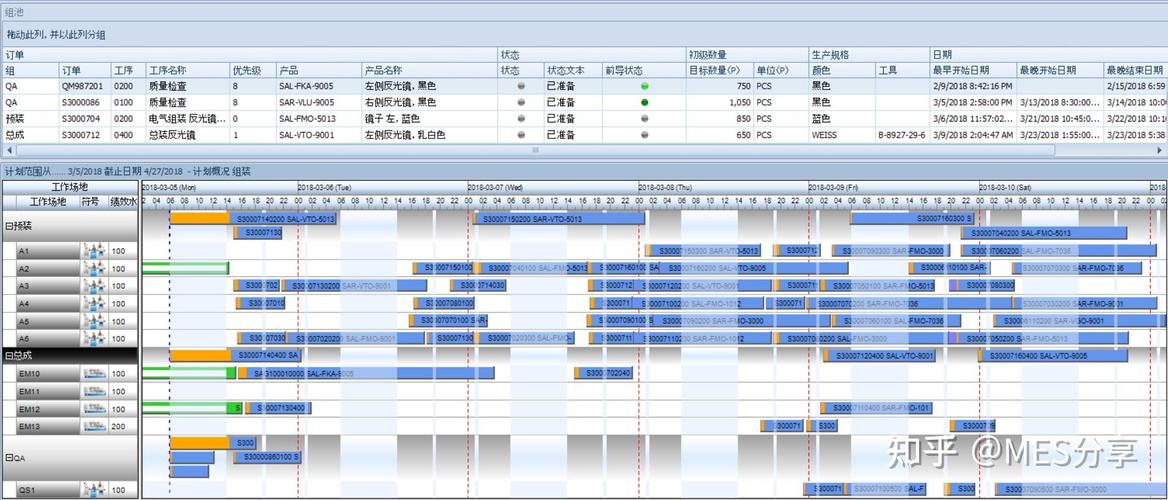 机械设计实训车间 学生手写排产甘特图草稿
上次有个学生的方案,把三台加工中心的工序错峰排开,连相邻工序的刀具换型时间都算成了零,结果我们在模拟软件里加了个随机的刀具磨损报警,他整个排程直接崩了——所有后续工序全卡在第一道工序的换刀等待上,连可以临时转用的备用机床都没留位置。
我们之前踩过的坑:把动态调配做成了静态排程
说真的,我们之前的教学设计,比学生的思路还死板。前两年的实训课,我们给的任务卡全是定死的:机床的精度参数固定,物料的到货时间固定,工人的操作效率固定,甚至连可能出现的故障都给了固定的触发条件。学生只要对着参数套公式,就能算出所谓的“最优调配方案”。
结果去年冬天的一次开放实训,我们没提前说,故意让3号机床的主轴跳了个报警,要等20分钟才能复位。站在机床旁边的三个小组,全愣在原地——他们的排程表里根本没给突发状况留位置,不知道该把手里的铝件转到哪台设备上,也不知道要不要先安排工人做下一道工序的工装准备。有个女生当时直接红了眼,说之前的题根本不是这么教的。
 机械设计实训 随机故障任务卡 红色批改痕迹
那之后我们就把原来的教案全推翻了。现在每个组拿到的任务卡,都会藏两个随机的“意外”:要么某台机床的刀具要提前换,要么某批铝料晚到15分钟,甚至有时候会加个“临时插单要插进去”的要求,让学生自己对着现场的资源调整。
没写进教案的细节:调配的核心是留冗余
 没写进教案的细节:调配的核心是留冗余
折腾了两个月我们才摸明白,学生做不好生产资源动态调配,根本不是不会算线性规划,是他们从一开始就被带偏了思路。
动态调配的本质从来不是追求零闲置,是在一堆不确定的突发状况里,找最稳妥的平衡。
真实的车间里,你从来不会把所有机床的排程卡到分钟级,也不会把所有工人的任务排到没有一点空隙。我们现在给学生提的要求很简单:排程的时候,至少留15%的缓冲产能,留一台随时可以调用的备用设备,留两个可以灵活调整工序的工位。
上周有个小组的方案,没有追求100%的机床利用率,反而把普通铣床留出来当备用。刚好那天3号加工中心出了故障,他们直接把本来要在加工中心上做的简单平面铣削工序转到普通铣床上,虽然单工序慢了10分钟,但整体的交付时间反而比那些把排程拉满的组早了20分钟。我当时给他们打了满分。真的。比那些对着参数算出来的、分毫不差的最优解,要扎实得多。
不过话说回来,我自己刚工作的时候,也犯过一样的错。当年在车间做工艺员,排的第一个生产计划,把所有机床排得满满当当,结果第一天就遇到物料送错,整个班组等了一上午,被车间主任骂得狗血淋头。那时候我才明白,书上印的那些完美模型,本质上是给考试准备的,不是给真的要面对一堆意外的生产现场准备的。
昨天整理教案的时候,我把之前印的那套静态排程的案例纸,全换成了手写的故障场景卡。毕竟,教学生做机械设计,总不能让他们拿着书本上的完美公式,去应对满是变数的真实生产吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:实训台旁的生产资源动态调配:我们没教给学生的那些取舍
文章链接:https://yqhljx.com/list_9/4785.html
