上周三的实训课,我正举着粉笔在黑板上划OEE的三个构成模块。底下坐第一排的男生突然举手,说他上周在本地汽配厂见习,帮师傅算的生产线OEE有92%,比设备铭牌上的额定效率还高。
粉笔“咔”的一声断在黑板槽里。
我当时就愣了。不是因为他算得高,是他说这个数的时候,语气里全是“我学会了”的骄傲。
最先卡壳的,从来不是公式
很多学生刚接触这部分内容的时候,上来就把三个要素背得滚瓜烂熟:时间开动率、性能开动率、合格品率。甚至能一字不差地把教材上的公式抄到笔记本第一页。
一到真的现场数据,全懵。
上次带学生拆了实训台的传送带电机,测了一上午的运行记录,有个小组把“换产品批次的42分钟准备时间”算成计划停机,转头又把“因为接线松了,三个人蹲在地上拧了20分钟螺丝”的时间,也归到了计划停机里。
我站在旁边盯了三分钟,差点笑出声。
不是他们笨。是从一开始,我们的教学就没把最核心的边界讲透——非计划停机和计划停机的分界,从来不是教材上的黑体字划出来的。是你在现场蹲一下午,看哪个停机是提前排了排班表、写进生产计划的,哪个是突然炸出来、没人提前预判的。
我第一年教这门课的时候,也犯过一模一样的错。把所有停机类型列成一张标准化表格,让学生对着分类填,最后大家算出来的OEE都飘在85%以上,报告写得漂漂亮亮,实际连设备的皮带在哪都找不到。
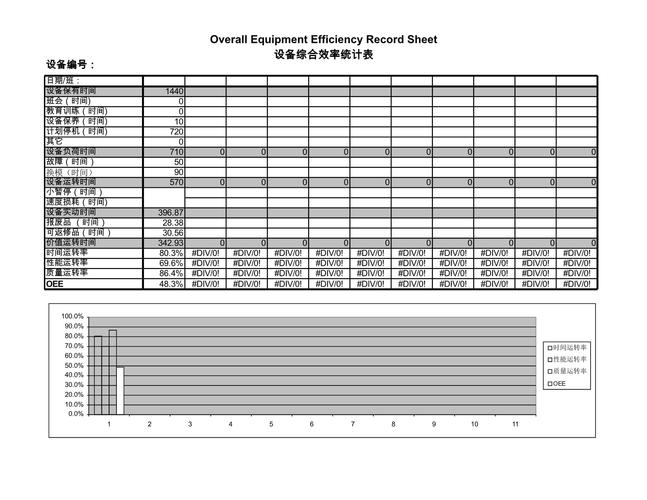
后来我把这张表撕了。让学生自己蹲在设备旁边,每停一次就记一次原因,不许提前给分类。
结果第一次收上来的记录五花八门:“设备晃得厉害”“铁屑卡了导轨”“找不到扳手耽误了10分钟”。我才知道,之前教的那些分类,全是脱离现场的空话。
性能开动率的“隐形水分”
解决了停机分类的问题,下一个卡点来得更快。
很多学生算性能开动率的时候,直接拿设备的设计转速当分母。比如我们实训用的数控钻床,设计额定转速是3000转/分,学生测实际加工的时候,因为刀具磨钝了,实际主轴转速掉到2200转,他们直接拿2200除以3000,算出来个0.73,就当性能开动率填进去了。
不对。
差远了。
性能开动率算的从来不是某一秒的瞬时转速差。是整个加工批次里,设备真正在做有效切削的时间,和理论上应该用的加工时间的比值。之前有个小组,加工120个铝合金垫片,实际花了40分钟,按每个件18秒的理论加工周期算,性能开动率应该是(120*18)/(40*60)=0.9。结果他们用瞬时转速算出来只有0.7,两个数差了快20%。
最后几个人蹲在机床旁边数了20分钟才发现,中间有三次因为铁屑没排出去,卡在导轨缝隙里,设备主轴空转了快10分钟,根本没碰工件。
我跟他们说,算这个数的时候,别死盯着转速表看。你就盯着主轴的进给动作——哪怕转速拉满,只要刀没在切工件,那时间就是废的。
很多人说OEE是生产管理的工具,其实在机械设计的实训里,它是个帮你找设计bug的探针。你算出来性能开动率低,真不是操作工摸鱼。是你设计的排屑槽角度不对,容易积铁屑;是你选的刀具夹持力不够,磨钝了就抖;是你换模用的定位销间隙太大,每次换完要校半天精度。
这些问题,你坐在教室里看一百遍设计图纸,都找不出来。
别为了凑“合格的OEE”改数据
最让我头疼的卡点,不是学生算不对数,是他们总想“凑对”数。
每次实训报告交上来,总有几个组的OEE算出来在60%上下——这其实是我们故意留的“设计缺陷值”,就是要让学生通过分析找问题的。但总有人觉得这个数太难看,拿不出手。
把非计划停机的时间往计划停机里挪一点,把合格品率从92%调到98%,最后凑到80%以上,觉得这才是“行业里的正常水平”。
上次改作业,看到一个学生在报告的备注里写“本次测量数据偏差较大,已按行业通用标准修正”,我当时真的是又气又好笑。
后来我直接把实训的评分规则改了。再也不把“算出来的OEE数值够不够高”当评分标准。评分只看一件事:你能不能从自己测的原始数据里,找出三个具体的、和设计相关的问题。
比如你算出来时间开动率只有55%,你得说清楚,20%的时间是因为定位销间隙大,换模时找正花了太久;15%是因为光电传感器灵敏度不够,经常误触发安全停机;10%是因为排屑槽太浅,卡料。找对一个问题,给对应的分数。哪怕你最后算出来的OEE只有40%,只要分析全是从原始数据里抠出来的,分数比那些凑到80%但说不出问题的组高得多。
有个之前每次都要改数据的男生,上次算出来他那组的OEE是48%,写了三页的分析,说传送带的张紧轮设计没有快调机构,每次换皮带要拆三个固定螺栓,花了快30分钟,占了总停机时间的40%。他甚至自己画了个快调张紧轮机构的草图,下次实训的时候,我们真的把这个零件3D打印出来装上去,那次测的时间开动率直接涨了22%。
那个瞬间真的,比我讲十节课的公式都有用。
很多人觉得,设备综合效率分析是工厂生产部要干的事,跟学机械设计的学生有啥关系?
其实啊。
你在学校里蹲在设备旁边记的每一次停机,算的每一组偏差,找的每一个设计漏洞,最后都是你以后画图纸的时候,要提前避开的坑。
别把它当成要背的考点,要凑的习题。
你蹲在设备旁边,听它的皮带轮因为不对中发出的异响,看导轨上因为排屑不畅积下的铁屑,甚至能闻到因为轴承缺油散出来的轻微焦糊味——这些细节,是教材上的黑体字永远写不出来的。
算出来的那个数,才是真的OEE。
