2026-10-23 09:42:57 分类:机械设计
上个月刚给江苏那家做新能源汽车转向节的客户交付完一套线,整单元跑起来之后良率稳定在98.7%,比之前他们单独排三台机床的老产线省了4个操作工。
很多人一提到自动化复合加工单元,第一反应就是”把几台机床用机械臂连起来”,真做过现场的都知道,这里面的坑,踩一个就是几万块的试错成本。
别被”复合”两个字骗了,单元的核心从来不是堆设备
去年给一个做液压阀块的客户做方案,一开始完全顺着对方的需求走——把车削、铣削、去毛刺三个工位堆在一个安全围栏里,配了台6kg负载的六轴机械臂,算下来节拍刚好满足客户要求的90s一件。
第一次试切就出问题。
车削完的阀块沾了满手的乳化切削液,夹爪抓着工件往铣削工位送的时候,因为夹爪表面有油膜,工件偏了0.12mm。
直接撞刀。
三把硬质合金铣刀当场崩碎,两万多块钱没了。
后来复盘才反应过来,复合加工单元的第一逻辑是工艺流的无干涉衔接,从来不是设备数量的堆砌。这里面有个算方案时必须卡的硬指标:相邻工位的纯加工时间差,必须给转运环节留够冗余。比如车削一个转向节的纯加工时间是82s,铣削是76s,两者差6s,那机械臂的实际转运时间就绝对不能超过5s——别拿供应商手册上的理论空跑时间当依据,现场要避开机床开门动作、要等切削液吹净的气阀响应、要确认夹爪的夹紧信号,实际转运时间往往要到8-10s,这时候如果不留够冗余,轻则频繁报警停线,重则直接撞机。
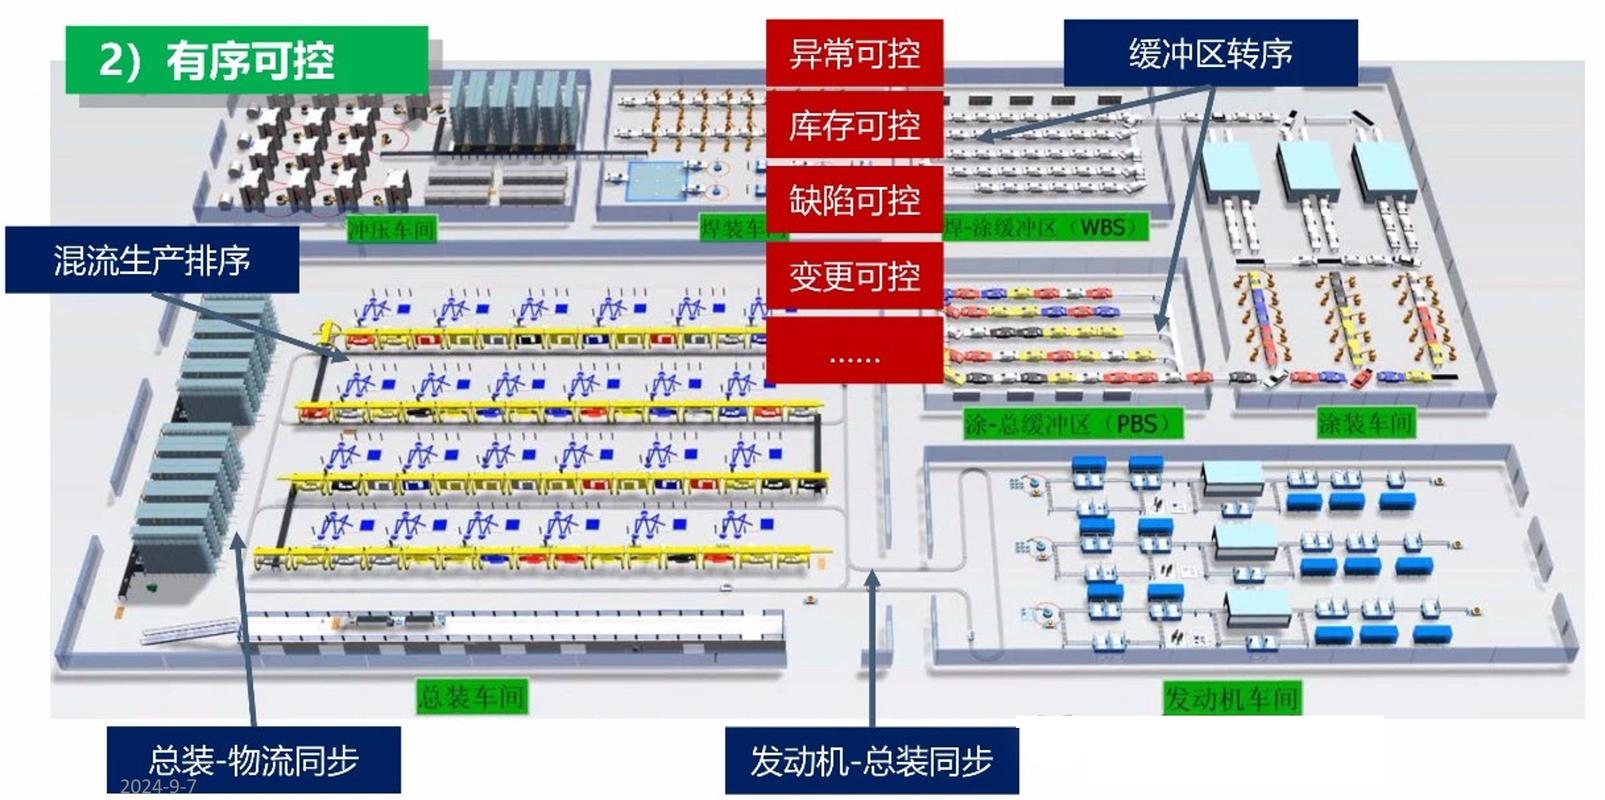 新能源汽车转向节自动化复合加工单元工位布局图
我现在做方案算节拍,都会在理论值上直接加30%的冗余。别嫌浪费,真等你在现场因为机械臂赶时间撞了工件,那点冗余的时间成本,连一把进口铣刀的钱都抵不上。
夹具和夹爪的选型权衡,比选主机还重要
说实话,我现在做整套单元的方案,主机选型的精力占比最多3成,剩下7成全砸在夹具和夹爪上。
去年接了个做航空铝合金壳体的项目,工件壁厚只有1.2mm,图纸要求铣削后的平面度达到IT6级。一开始图省事,直接选了供应商常用的气动三爪夹爪,夹持力调到0.2MPa的时候,工件直接被夹出0.08mm的塑性变形,后续铣削完的平面度超了0.06mm,根本达不到图纸要求。
当时整个人都麻了。
来回换了三次夹爪的方案,最后选了带自适应浮动结构的橡胶包覆夹爪,配合夹爪端的微型压力传感器实时反馈夹持力,把夹持力降到0.08MPa,最终测出来的工件装夹变形量只有0.01mm,刚好满足公差要求。这里要提个行业规范,GB/T 39512-2020《自动化制造系统 单元通用技术要求》里明确写了,自动化加工单元的工件夹持系统,必须针对不同材质、不同刚度的工件做夹持力适配,不能用固定参数的气动夹爪直接套用所有工况。
 铝合金薄壁壳体浮动夹爪实物安装图
还有个很多人容易忽略的细节:夹爪的防护。之前有个客户的单元跑了三个月,夹爪的重复定位精度从原来的±0.02mm掉到了±0.15mm,拆下来检查才发现,导轨里全是粘糊糊的切削液油泥,滑块都卡得动不了。后来我们给每个夹爪的滑块位置加了个微型吹气刮屑板,每次夹完工件,夹爪对着导轨吹3s的干燥压缩空气,这个问题才彻底解决。
别觉得这些细节不值钱。上次碰到个同行,做方案的时候夹爪直接从手册里挑个负载够的就上,也不做防护,也不算变形量,最后现场调试光换夹爪就花了十几万,客户那边催交付催得天天打电话,那种滋味真的不好受。
别追求绝对的”黑灯”,单元的容错设计才是长期跑的关键
很多客户一开始提需求,张嘴就要做7*24小时无人运行的黑灯产线,说要省人工,要做行业标杆。
不过话说回来,真在车间摸过设备的都知道,哪有那么理想的全无人运行?
上个月那个转向节的单元,一开始客户要求完全无人值守,我们把所有报警信号都接到了远程监控端,结果上周车间晚上突然停了10s的电,恢复供电之后,机床系统内存里存的刀补参数直接丢了,第一根工件车出来的外圆尺寸超了0.3mm,机械臂还接着往后面的铣削工位抓,直接把铣刀撞断了。等值班的人收到报警赶过来的时候,已经废了两个工件,崩了一把刀,损失小两万。
后来调整了方案,把所有关键参数——刀补值、工件坐标系、夹持力阈值,全部存在独立的PLC存储模块里,就算突然断电,参数也不会丢。而且每个工位的出口都装了个激光位移传感器,不是那种动辄几十万的3D视觉系统,就是个几百块的普通传感器,测一下工件的关键尺寸是不是在公差范围内,如果超了,直接把工件推到不合格料盒里,绝对不往下一个工位送。
现在我跟客户聊方案,从来不会吹什么完全黑灯的噱头。我会直接说,这个单元可以做到无人值守8小时,但是前提是每个关键节点都要把容错设计做到位,不然等出了碰撞事故,损失的钱比省的那点人工费多得多。对了,这里还有个硬指标,按照GB/T 41407-2022《机械安全 自动化单元安全要求》的规定,安全围栏的联锁信号触发之后,整单元的运动部件必须在0.5s内完全停止。之前有个同行图便宜,用普通继电器接的安全门信号,响应时间要1.2s,后来安监过来检查直接开了两万的罚单,真的没必要省那点钱换个安全PLC。
上周去那个液压阀块的客户那边回访,之前踩坑做的那套单元,现在把夹爪的吹气防护加上了,节拍稳定在90s一件,每天能出320件。客户的车间主任说,之前三个操作工三班倒,现在只要一个人隔两小时过去补一下料,算下来一年能省二十多万的人工。
做了快十年的自动化产线设计,越来越觉得,所谓的自动化复合加工单元,从来不是什么高大上的黑科技。就是把每个小细节都抠到位——从工位的间距,到夹爪的夹持力,到断电之后的参数备份。少一个环节,都要在现场交学费。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从3次撞刀事故复盘,拆解自动化复合加工单元的落地设计要点
文章链接:https://yqhljx.com/list_9/4774.html
