上周三进数控实训车间,刚推开门就踩到半块铝屑,滑得我趔趄了一下。低头看,每个工位的铁屑盘里都堆得冒尖,学生铣完的定位块,比毛坯小了整整一圈。
学生提交的首件,为什么总带着半厘米的余量
收上来的17份作业,12份的毛坯留量比指导书要求多了0.5到1毫米。我拿着游标卡尺挨个量的时候都气笑了。这帮小子怕打坏刀,怕程序跑过切,宁可多留余量,反正最后能修到尺寸就行。算下来每个工位堆的废屑,快赶上加工零件净重的三分之一。
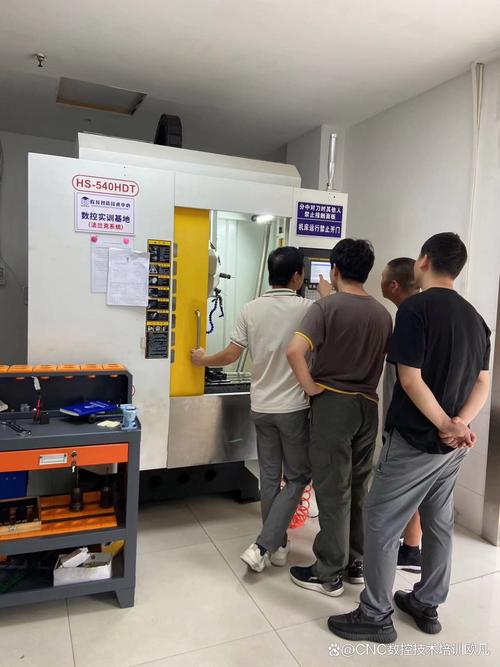
之前的实训考核从来没把这个算进去。只看最终零件尺寸合不合格,表面粗糙度达不达标,从来没人问一句”你切下来多少料”。说实话,我自己前两年备课的时候,都默认材料损耗是生产车间的事,学生只要把设计图画对,能加工出合格件就算过关。直到去年去合作的汽配厂蹲了两周,看到车间主任拿着电子秤逐班算材料利用率,才反应过来——我们课堂上传授的知识,和现场真实的生产需求,中间隔了一层没说透的窗户纸。
生产损耗降低从来不是车间老师傅的专属技巧,是设计阶段就要嵌进每个决策里的硬指标。学生在学校养成”多留余量总没错”的习惯,到了批量生产的车间,每一次多余的切削,都是实打实的材料、刀具、工时的浪费。
改了三次的课程设计题,到底卡在哪
之前的机械设计课程设计题,是让学生设计一款小型钻床的夹具体。收上来的方案里,八成学生选的是整块方钢做基体,然后把中间掏空放定位元件。翻作业的时候看到一个学生的方案,算下来整个夹具体的材料切除率快到60%——等于买10公斤的钢材,最后能用的部分只有4公斤,剩下6公斤全变成铁屑当废品卖。
我把这份作业拿到课堂上,问底下的人,有没有办法在不降低强度的前提下,把这部分浪费降下来。底下鸦雀无声。
你说这帮学生不会算强度吗?不是。材料力学的公式背得比谁都熟,一到怎么省料的环节就集体卡壳。后来我把题目要求改了,每个方案必须附上材料利用率的测算,达不到75%的,就算强度校核再漂亮,也评不上良好。
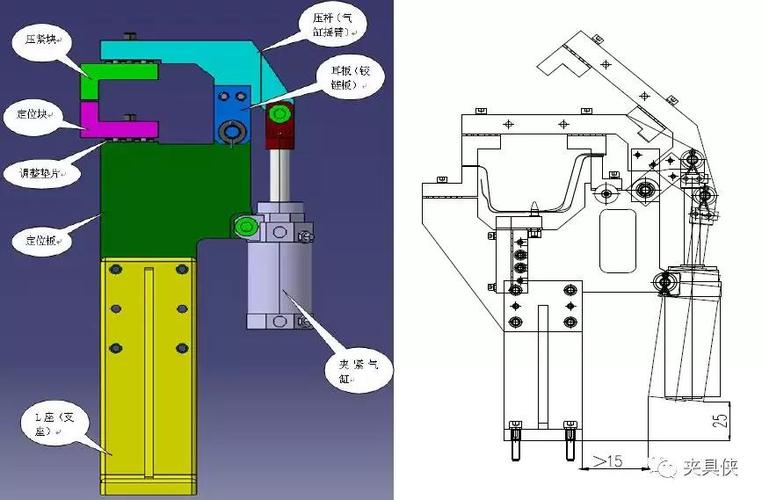
上次那个交整块方钢方案的学生,改了三版最后交上来的是三块钢板拼焊的结构。原来20毫米厚的侧壁,根据受力分析降到12毫米,非受力面直接挖成轻量化的网格结构,最后算下来材料利用率到了82%,强度校核下来完全满足钻削的受力要求,甚至因为整体重量轻了近三分之一,夹具的换模时间还能缩短两秒。我看到这个方案的时候真的惊喜——原来不是学生做不到,是我们之前根本没把”少切料”当成一个需要认真对待的设计目标。
别把损耗降低讲成空泛的成本题
之前和别的院校的老师教研交流,有人说你们教机械设计的,天天跟学生提降本,是不是太功利了。我当时就反驳,功利什么?你想想,一个刚毕业的学生到了车间,设计的时候随手多留1毫米的余量,随手选一块大了两号的毛坯,一年下来多少材料白白变成废屑?我们不是要教学生当锱铢必较的老板,是要让他们建立基本的设计敏感度——每一个随手选的设计参数,最后都会变成实实在在的物料消耗,没有什么”理所当然的安全余量”。
很多学生的卡点就在这。总觉得留的余量越大越安全,从来不会去算,多留的这0.5毫米,在万件以上的批量生产里,会多耗多少刀具,多花多少加工时间,多产生多少需要处理的工业垃圾。之前有个学生设计轴类零件,把台阶处的退刀槽留得比国家标准宽了2毫米,我问他为什么,他说怕磨削的时候蹭到相邻的台阶。我把现场的加工数据翻给他看:一个零件多切2毫米的料,一万件的批量,就是多切掉12公斤的45号钢,光这部分的材料成本就小两千,还不算多花的磨削工时。他当时愣了半天,说之前从来没想过这点小事会有这么大的影响。
没有什么玄学。
就是一笔一笔算出来的。
这学期我在每个实训工位边放了个小的便携电子秤,学生每次加工完,先称称自己切下来多少废屑,再和同工位之前班级的平均水平比一比。现在上课的氛围都不一样了——上次看到个学生,为了把毛坯留量卡到指导书要求的数值,对着机床的数显面板盯了快十分钟,生怕多走一刀。
你说他抠门?
不是。他是真的开始明白,设计阶段多往前想一步,后面的生产环节就能少很多没必要的消耗。那些散在工位边的铝屑、铁屑,从来不是什么无关紧要的边角料,是我们在课堂上漏掉的、最实在的教学内容。
