原因说起来特别可笑——对方三个月前交付的柔性工装,拍胸脯承诺的单车型切换时间不超30秒,现在实际跑起来,每次换型光调定位就得耗三个小时。工人怨声载道,主管拍桌子要扣尾款,供应商那边一肚子委屈,说”我们按国标算的理想切换时间就是30秒,是你们现场管理乱,模块堆得找不到”。
太扯了。
你以为的柔性切换,其实是换了个名字的半刚性夹具换型
很多人对柔性工装的认知,还停留在”把不同的定位块堆在托盘上,换产品的时候挨个拧上去”。这根本不是柔性,就是把过去的专用夹具拆成了几个零件,换型的本质跟十年前的刚性夹具没有任何区别。我翻了下他们的工装台账,每套切换模块配了24个M8的内六角螺栓,每个螺栓要拧三圈,扭矩打到12N·m,光拧螺栓的时间,按手册算就要4分钟。更别说工人还要对着图纸找哪个定位块对应哪个工位,错装了还要拆下来重调。
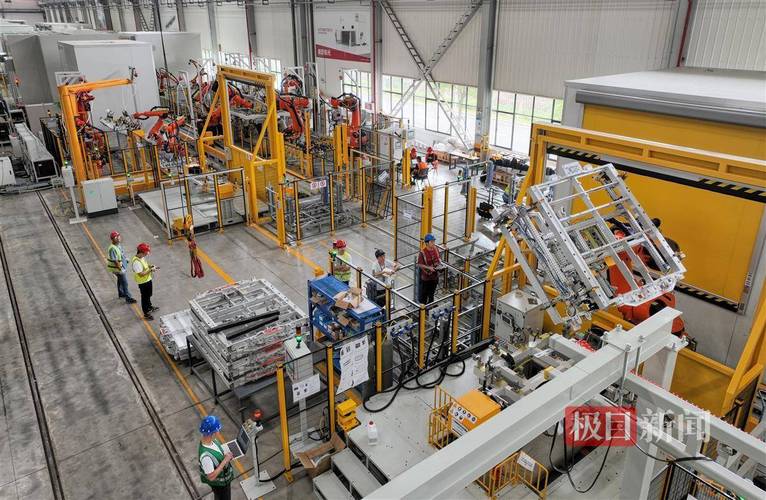
按照GB/T 39510.3-2020 机械电气工业机械 数控单元 第3部分:柔性制造单元通用技术要求里的定义,柔性工装的切换时间,是指从上一个工件完成加工下线,到下一个工件通过首件精度检测的全周期时长。不是你站在理想工位上,把提前摆好的模块卡上去的那几秒。
供应商算的30秒是什么?是提前把所有需要的模块按顺序摆在工位边,人伸个手把模块卡到定位面上,不算找模块、不算清屑、不算首件检测的纯操作时间。这种数字写在宣传册里骗老板还行,真拿到产线上用,纯纯的自欺欺人。
说真的,我见过最离谱的一个方案,为了凑”秒级切换”的噱头,把所有定位销都做成了磁吸式的,连个锁止结构都没有。第一次试切的时候,机床一走刀,定位销直接被切屑冲飞了,飞出去半米远,差点砸到旁边的操作工。
真正能落地的切换逻辑,是把“人找工装”改成“工装找人”
之前帮长三角的一家白车身厂改工装的时候,他们原来的车门焊接夹具,切换不同车型的支撑块,每次要47分钟。工人每次换型都要推着小车去仓库找对应车型的支撑块,回来挨个对位,打表调精度,调完还要试焊两三个件看变形量,累得满头汗不说,稍微碰一下定位面,精度就飘了。我们改方案的时候,没搞那些花里胡哨的自动对接桁架,就抓了三个核心点:
第一,把原来的螺栓连接,全部换成带锥面自锁的快换基座。定位面用淬硬的GCr15钢,锥面角度7度,重复定位精度能稳定在±0.02mm,完全满足车身焊接的精度要求。模块装上去之后,弹簧锁销自动弹出来卡紧,不用拧任何螺栓,听”咔哒”一声就算锁好。
第二,在工装库的货架上装RFID读写器,每个快换模块上嵌个唯一识别的芯片,当前工单需要哪几个模块,AGV小车会提前10分钟把模块送到工位边的暂存架上,工人根本不用跑去找。
第三,每个快换模块的定位面旁边,加个0.2秒的气吹喷嘴,模块卡进去之前,先把定位面上的铝屑、焊渣吹干净,避免卡滞。
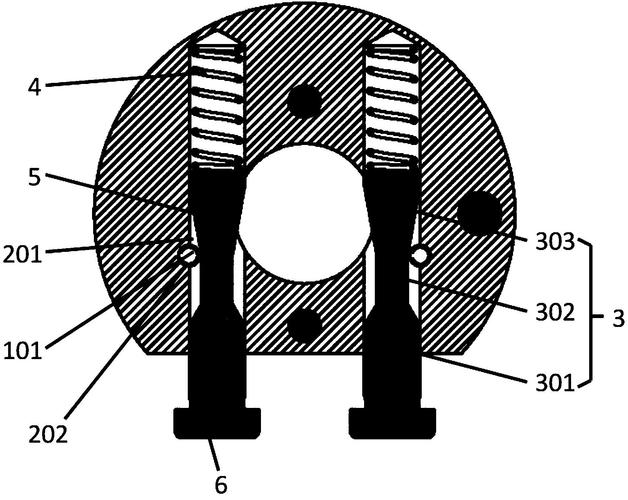
改完之后第一次试切换,工人从暂存架上把模块拿下来,卡进基座,锁止,整个过程花了58秒,首件检测的精度偏差0.012mm,直接过了。车间主任当时站在边上嘴都合不上,说之前每次换型都要安排两个最熟练的师傅盯一个小时,现在一个普通女工就能搞定。
别省那点气路的钱。
刚开始做方案的时候,采购部的人还说气吹结构增加成本,能不能去掉。结果第一次试切的时候,因为定位面积了点铝屑,模块卡进去之后锁止销没弹到位,压出来的车门曲率差了0.8mm,三个件直接报废。后来把气吹装上之后,再也没出过这种问题。算下来,一套气吹结构才两百多块钱,一次报废的损失够装二十套。
那些藏在切换细节里的隐形时间成本,没人会写在方案里
比如快换模块的重量。按照GB/T 12330-1990 体力搬运重量限值的要求,成年男性单次搬运的重量不能超过15kg,女性单次不能超过10kg。我之前见过一个设计方案,为了提高工装刚度,把每个支撑块做的跟铁块似的,单块重27kg,工人每次搬的时候要憋一口气,搬三块就累得手酸,装的时候稍微偏一点,定位面就磕出印子,精度直接掉下来。你说这种工装,就算锁止结构再快,有谁愿意用?
还有防错。去年有个客户的机加工线,因为没做换型防错,工人切换的时候把左壳体的定位块装到右壳体的工位上,压出来的32个零件全部因为孔位偏差超差报废,损失快20万。后来我们给每个不同车型的定位块刷上对应颜色的漆,和工单上的色标一一对应,没对上颜色就装不进去,才把这个问题堵上。
还有人觉得,快换结构越复杂越好。上次看到一个同行的方案,快换模块带了液压夹紧、压力传感器、位移检测,一套模块的成本快二十万。结果现场的压缩空气不干净,液压阀卡了,工人拆都拆不下来,每次维修要花俩小时。其实对于大部分中小批量的产线,简单的机械锁止就够用了,没必要堆一堆高成本的传感器——除非你的产线节拍真的高到能把这些成本赚回来。
对吧?
很多人做柔性工装,总想着一步到位上全自动化,却忘了最根本的逻辑:切换的动作是工人在做的,你得让他觉得换型比原来拧螺栓省劲,比原来找模块方便,他才愿意用。不然你就算装再高级的系统,工人嫌麻烦,偷偷把模块焊死在基座上,那跟刚性工装有啥区别?
上周回宁波那个汽配厂回访,现在他们的柔性工装切换时间已经稳定在40秒左右,比之前的三个小时快了不知道多少。生产主管说现在工人换型的时候都不用提前喊师傅帮忙,自己走过去把模块卡上就行,省下来的时间,一个月能多跑两百多件。
其实柔性工装切换从来不是什么高大上的黑科技。
就是你蹲在工位边上,看工人换一次工装——他哪一步皱眉头,哪一步停下来找工具,哪一步反复拧螺栓拧到手酸,你就把哪一步改掉。
别玩噱头,别搞那些飘在天上的参数。
能真正在产线上跑起来的,才是好工装。
