上周帮苏州一个做精密行星减速机的客户做链路诊断,他们的问题说出来同行都熟:研发出的图纸,机加工车间说做不了,热处理回来的零件尺寸超差20丝,装配线等到货才发现差了3个定制密封件,最后交付周期比合同晚了12天,客户直接扣了8%的尾款。
很多人一提生产链路打通,就觉得是要上贵得离谱的数字化系统,要拉着各个部门开一下午会定流程。真不是。我跟他们车间的师傅、工艺员、研发设计师聊了一下午,发现堵点根本不在什么宏大的架构上,全是那些没人当回事的小细节。
设计端的隐性断点,是链路堵死的第一元凶
很多研发做设计的时候,眼睛只盯着仿真报告的应力值、性能参数,根本不看车间的加工能力边界。就说这个客户的研发,在行星架上设计了一个R0.5的内转接圆角,图是画得好看,按照静力学仿真的结果,这个圆角能把应力集中系数从1.8降到1.2,理论上零件寿命能提40%。
但是车间用的是φ12的整体硬质合金立铣刀,最小能加工的内圆角是R1.2。你让人家怎么干?
按照GB/T 6403.4-2008的规定,金属切削加工的内圆角设计,必须匹配现有刀具的最小切削半径,不然要么改设计,要么上电火花打,那单件加工成本直接翻3倍,生产周期多3天。说真的,我见过太多研发拿着仿真报告拍桌子,说改了圆角应力就不达标,但是你有没有算过,因为这个加工不了导致的返工成本,比那40%的应力裕度带来的寿命提升,要贵多少倍?
打通这个环节根本不需要什么复杂的系统,只要把车间的加工能力清单全部梳理出来——什么刀具能做什么半径的圆角,什么设备能稳定达到什么公差等级,比如普通数控车IT6公差是稳定可控的,IT5的精度必须上外圆磨床,这些参数全部嵌入到CAD的设计校验插件里。不是靠设计员自己记,是图纸画完自动弹提示:你现在设计的R0.5内圆角,车间无匹配加工刀具,可调整为R1.2,或者走电火花工艺,单件成本增加320元,周期增加2天。
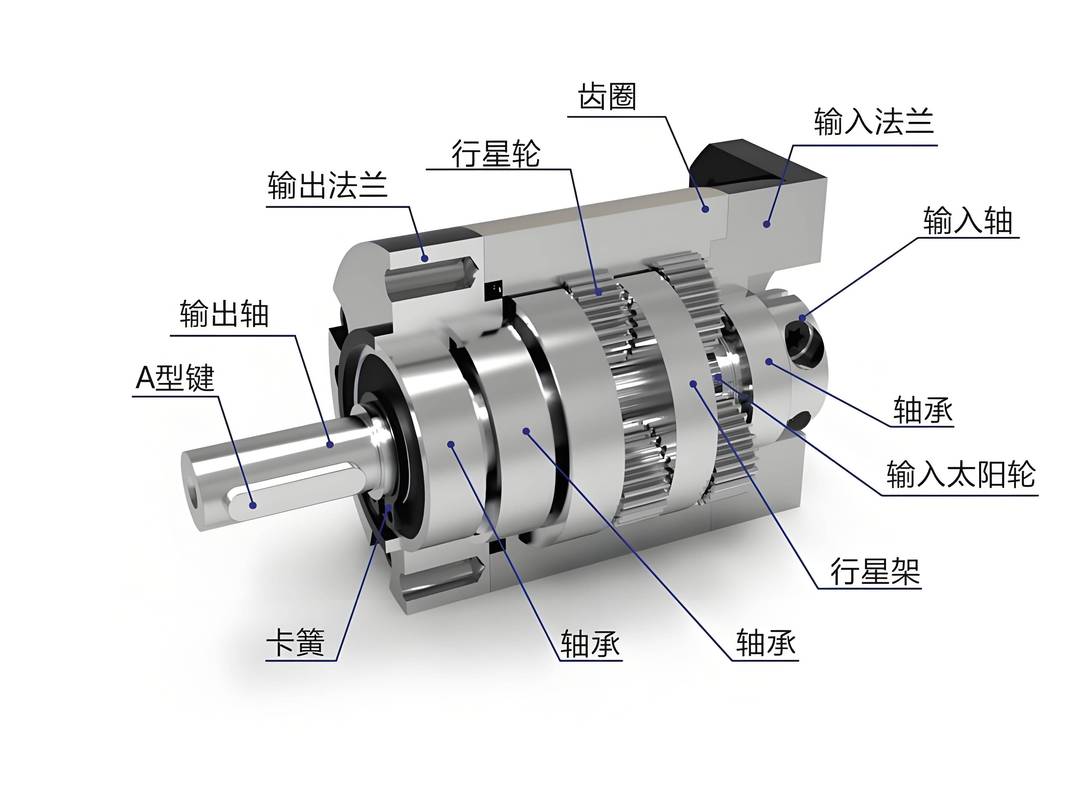
之前有个客户一开始做这个校验,只加了刀具半径的校验,漏了热处理的变形量补偿。比如40Cr调质处理的轴类零件,直径方向的变形量大概是0.15mm/100mm,设计的时候没把这个变形量算进去,留的磨量不够,热处理回来直接车小了,整批300件轴全部报废。
那批零件报废的时候,车间主任蹲在废料堆旁边抽了半包烟。
谁都没怪。
就是链路里漏了这一环。
工艺流转的信息差,是链路效率折损的隐形黑洞
很多工厂的工艺文件,现在还停留在“把最终尺寸要求印在PDF上”的阶段。机加工的师傅拿到图纸,看到的是一堆密密麻麻的数字,但是不知道哪个尺寸是影响整机性能的关键尺寸,哪个是自由尺寸。
就说这个行星减速机客户的事。机加工师傅把输出轴的轴端止口公差做到了0.08mm,图纸上标的是0.02mm。师傅说“我看这个尺寸没标五角星啊,就按GB/T 1804-m的普通公差做了”。结果装配的时候,止口和电机法兰的同轴度超差,整机跑起来的噪音比标准值高15分贝,整批200台拆了返工,光拆螺丝就花了整整两个班的时间。
按照JB/T 9165.2-1998的工艺规程格式要求,关键工序的必须明确标注尺寸的公差等级、检测方法、量具要求。但实际落地的时候,很多工厂根本没做到。
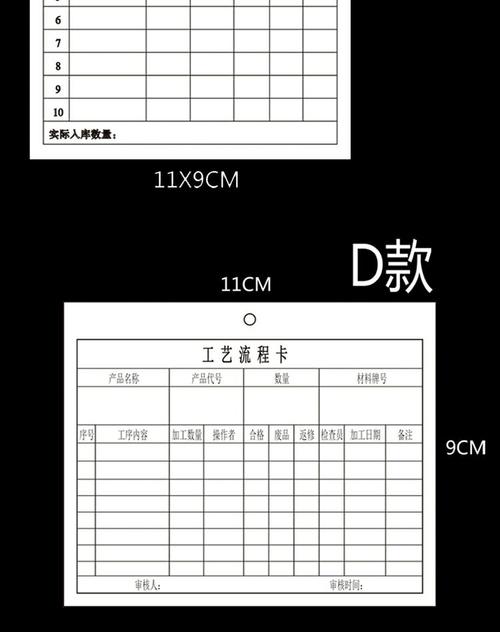
打通这个信息差其实特别简单,根本不需要花几百万上MES。只要把每个工序的关键尺寸,用不同颜色在工序图上标出来——红色的是必须100%检测的关键尺寸,公差要求严,必须用指定量具测;蓝色的是抽检尺寸,按AQL1.5的比例抽就行;黑色的是自由尺寸,按照通用公差要求做就可以。师傅拿到图一眼就知道哪些地方不能错。
说起来可笑,我见过不少工厂花了几百万上顶级的MES系统,结果工艺文件还是把所有尺寸堆在一页PDF上,车间里光线暗,师傅拿着图纸对着灯光看半天,找不着哪个是重点,最后还是回到老样子,凭经验干活。钱花了,链路没通。
哦对,上次那个返工的批次,检测那个0.02mm的止口公差的时候,师傅用的是普通游标卡尺——那卡尺的精度才0.02mm,测出来的数值根本不准,就算尺寸真的超了,他也未必能测出来。
装配环节的前置验证,是链路交付的最后一道保险丝
很多工厂的生产链路,到了装配环节才开始暴露所有问题。零件尺寸不对,密封件型号错了,安装孔对不上,所有之前环节攒的问题,全部堆在装配线解决。
还是那个减速机客户的事。装配线要装输入轴的密封件,BOM表上写的是氟橡胶材质的耐磷酸酯密封件,结果采购回来的是普通丁腈橡胶的。为啥?因为研发上个月改设计,把减速机的润滑介质从矿物油换成了磷酸酯抗燃油,只在设计图上改了标注,没同步更新BOM表,采购还是按三年前的老BOM买的。装上去试机3天,密封件就被油泡胀了,漏油漏得满地都是。
打通这个环节,核心就是别等所有零件都到齐了才开始装配。每一批关键零件到厂之后,先抽3件做试装,把配合间隙、安装顺序、需要的工具、零件的匹配度全部走一遍。比如行星齿轮和行星架的配合间隙,按照设计要求是0.03-0.05mm,试装的时候如果发现间隙是0.08mm,马上就可以倒查——是机加工的孔做超了,还是热处理的变形量没留够,不用等到整批都装配完才发现问题。
别觉得试装浪费时间。我算过账,每次试装花2个小时,能避免的返工损失至少是2万块,这账怎么算都划算。之前有个客户一开始不做试装,去年做的一批伺服电机,装配的时候发现转子和定子的气隙不均,差了0.2mm,拆下来查,是机加工的端盖止口和轴承位的同轴度超差,整批500台,拆了整整一个星期,工人都怨声载道,最后交付晚了10天,赔了客户十几万的违约金。
最后说句实在的。
生产链路打通从来不是什么上一套系统、定个完美流程就能搞定的事。它本质上是把每个环节里藏着的、靠人记忆、靠经验、靠部门之间的默契传递的信息,全部摆到台面上。让研发知道车间的加工能力边界在哪,让车间知道工艺要求的优先级是什么,让装配知道每个零件的匹配标准是什么。
没有什么一劳永逸的方案。你今天堵了一个断点,明天可能在新的产品、新的设备上又冒出来一个新的堵点。但是没关系。每通一个断点,你的交付周期就缩一点,加工成本就降一点,客户的投诉就少一点。
