实训台边的“标准打架”
上周三下午的实训课,通风扇嗡嗡转。
大三的学生分组做小型柔性装配线的模拟搭建,第三组和第四组隔着过道吵起来了。
我凑过去听,原来是为了拧M6碳钢螺栓的扭矩值。第三组拿的是我去年从合作汽配厂带回来的现场SOP,写的是8.5牛米;第四组翻了教材附录的通用工艺规范,标着10牛米;还有个蹲在旁边的学生插了一嘴,说他爸在修理厂干活,这种螺栓从来都是用电动扳手直接打,根本不看扭矩。
我站在旁边看了快十分钟,没打断。
这帮孩子之前背了半学期的公差配合、工艺系统刚度,考试的时候填扭矩值从来都是照着标准答案写,从来没琢磨过——这些数字到底是从哪来的?为什么不同的地方写的不一样?
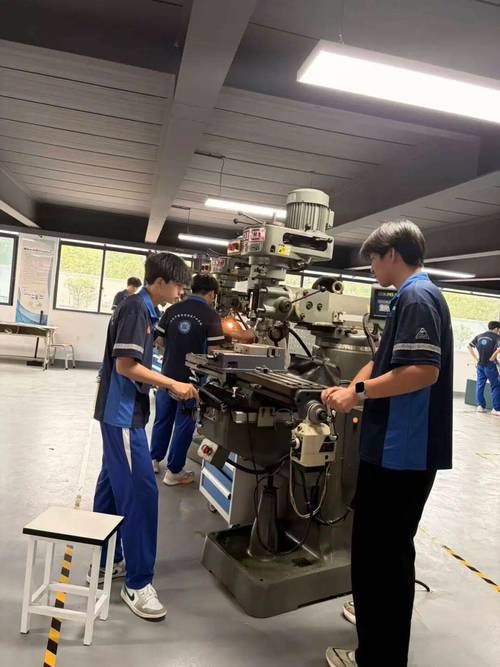
那天吵了快二十分钟,最后他们自己跑去翻了螺栓的材质证明书,查了8.8级碳钢螺栓的扭矩计算公式,算出来的数值刚好在8.2到9.1牛米的区间里,才消停下来。
哦对,之前我备课的时候,总觉得产线标准化建设的教学,就是把成熟的SOP印成讲义,让学生照着练就行。那天我突然反应过来,我之前的备课思路全错了。
差点把产线标准化建设做成了“抄手册”
上个月我们组集体去合作的汽配厂复盘教学效果,对方的工艺主管拉着我们吐槽,说之前来实习的几个学生,上来就把我们工位上的扭矩公示牌改了,说教材上的数值不对。
我当时脸都热了。
人家的产线三年前就把原来的普通碳钢螺栓换成了渗锌高强度螺栓,对应的扭矩值从10牛米降到了8.5牛米——为的是防止螺纹在长期震动的工位上滑牙,这是他们之前花了三个月,换了四批工件做耐久测试才定下来的数。
我们在课堂上讲的那些标准,全是十年前的老版本。
回来之后我们把整个实训模块的内容全改了。
不再让学生对着现成的SOP抄步骤,而是给他们一堆零散的零件、不同批次的螺栓、可以调整参数的工装,让他们自己定每个工位的操作标准。这里的核心从来不是让学生背下多少个扭矩值,而是要让他们明白,产线标准化建设不是凭空定出来的条条框框,是跟着工件材质、工装精度、后续工序的容错空间一步步磨出来的。
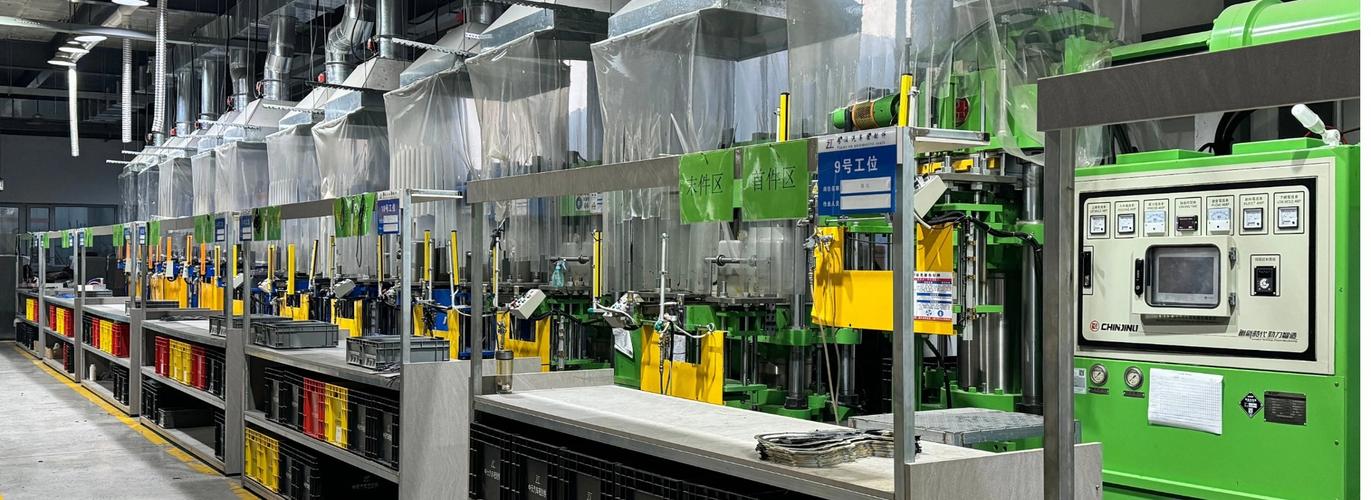
有个之前总觉得“标准化就是死板”的学生,定完第一个工位的扭矩值之后,特意在SOP旁边加了个备注:如果工件表面有残留的切削液,要先擦干净再拧,不然扭矩值要往下调0.3牛米。我看到的时候,突然觉得之前花在改教案上的那些晚自修,全值了。
学生的卡点,全在看不见的衔接位
说真的,之前我总觉得学生做不好产线项目,是因为他们对单个工位的标准记不牢。
直到上次期中考核,有个小组的项目拿了很低的分。
他们每个工位的扭矩值、操作步骤、节拍时间都卡得特别准,甚至给每个工位都画了防错的标识,就是整条线跑不起来。
我蹲在旁边看了三遍才找到问题——第一个工位放工件的定位销,比他们定的标准尺寸大了0.02毫米,第二个工位的取料机械臂每次夹工件的时候,都要多晃半秒,整条线的累计节拍直接超了32%。
说真的,我当时差点笑出声,又有点心疼。
没人去管两个工位之间那10厘米的衔接距离。
就像没人会注意,工人站在第三个工位操作的时候,手肘会不会碰到隔壁工位伸出来的气动扳手气管;也没人会算,换班的时候如果新工人拿错了螺栓,防错装置能不能在0.1秒内触发停机。
这些藏在两个工位缝隙里的细节,才是产线标准化建设最容易被忽略的部分。
我们后来特意加了个1学时的小训练,不让学生在电脑上画三维图,就让他们拿着游标卡尺、塞尺,蹲在实训台旁边量两个工位的对接面,算机械臂的运动路径会不会干涉,甚至要模拟工人站着操作的姿势,把所有可能卡壳的衔接点全标在他们自己写的SOP上。
昨天晚自修,上次把定位销做粗了的那个学生,拿着他改了三版的SOP过来找我。
上面除了原来的参数,还加了一行小字:定位销安装完,要和相邻工位的取料路径做一次空载测试,确认无干涉再锁紧紧固螺钉。
窗外的梧桐叶被风吹得哗哗响。
我没给他讲什么大道理,就指了指那行小字,给他盖了个优的章。
