上周三在苏州某汽车零部件冲压车间蹲了整整两天,跟着调试组爬了3次4米高的龙门架,拆了8个线槽盖板,就为了查一个莫名其妙的急停信号误触发问题。最后发现的原因说出来都好笑——信号线缆被行车的挂钩磨破了绝缘层,和旁边裸露的380V动力线蹭到一起,每次行车过这个位置,信号就跳一次。
这事儿之后我突然反应过来,很多做了五六年设计的工程师,说起机械结构、传动精度头头是道,真到车间对接信号的时候,还是会被各种想不到的细节卡壳。毕竟图纸上的一根线,到了现场要穿过满是油污的线槽、挨着电磁干扰源、被叉车压过、被高温烤着,根本不是实验室里的理想状态。
别上来就拉网线:先把物理层的“隐形门槛”摸透
很多新人对接信号的第一步,是翻出IO表,对着端子排逐行压线。错。
先算物理层的账。按照GB/T 15969.2-2007的规定,常规PLC的24V直流数字量输入,触发有效电平是15V-30V,低于12V就判定为断线。别以为24V的电源接上去就万事大吉——之前碰到过一个输送线项目,设计的时候图省事,把0.75平方的信号线缆拉了120米,从车间这头的传感器接到那头的PLC柜,常温下测线端电压还有21V,勉强能用。等到夏天车间温度升到42度,铜线缆的电阻随温度升高上升了12%,线端的电压直接掉到14.8V,差0.2V就到断线阈值,设备隔三差五就停,查了整整一周才找到原因。
解决方法也简单。长距离传输要么换1.5平方的线缆,要么在中间加个中间继电器做信号中继。别信市面上卖的那些“万能信号放大器”,车间里电磁环境那么杂,放大器本身就是个干扰源,纯属多此一举。
还有个被提了无数次但总有人踩的坑:布线的时候把信号线缆和动力线绑在同一个线槽里。按照GB 50054-2011的要求,24V弱电信号和380V动力线的平行布线间距不得小于30cm,交叉的时候必须垂直走线,减少电磁感应的干扰。之前在宁波的一个注塑车间,焊接机器人的位置反馈线和旁边点胶机的220V加热线绑在一块,每次点胶机开加热,机器人的位置信号就飘2mm,一上午压废了80多个仪表盘外壳,拆了线槽才把线分开,问题当场解决。
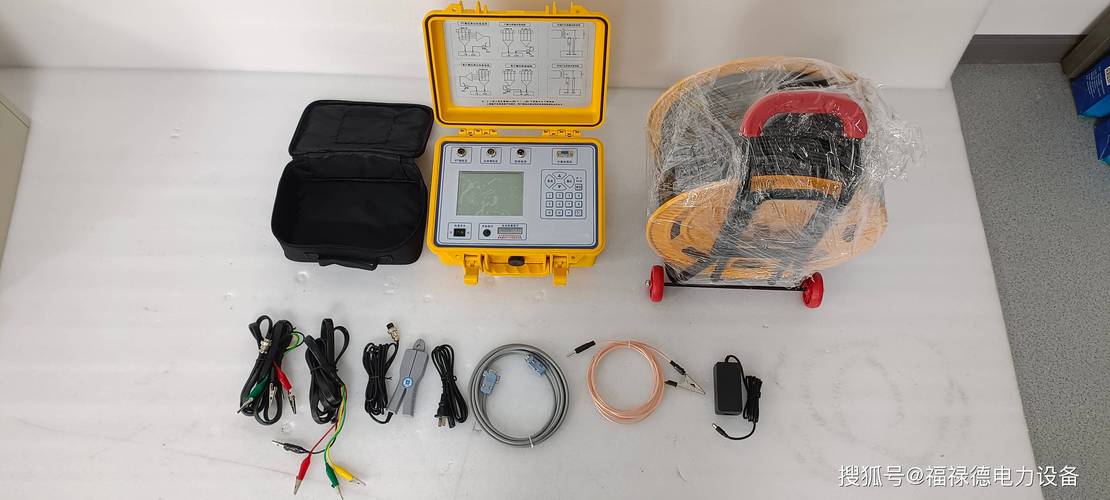
哦对,还有NPN和PNP的事儿。真的,烧模块的教训我到现在都记得——刚工作那年做项目,把PNP型的接近开关直接接到了漏型输入的PLC公共端,一送电烧了三个输入光耦,换模块花了小两万,师傅追着骂了我半个月!现在每次接线之前,我都要拿万用表量三次,确定输出类型和输入侧的公共端逻辑匹配了,才敢送电。
逻辑层的“错配陷阱”:90%的调试矛盾都源于没对齐信号的“时间尺度”
很多人对接信号的时候,只看“通断”逻辑——比如安全门开了给个信号,气缸到位给个信号,觉得逻辑对就没问题。大错特错。
信号是有响应时间的。上次和合资车企的冲压线做对接,对方要求安全门打开之后200ms内必须切断滑块的动力输出,我们这边的拆垛机械手PLC扫描周期是100ms,算着时间刚好够。结果现场实际一测,安全门自带的磁开关响应时间就有180ms,加上中间继电器的机械抖动20ms,整个链路的总响应时间直接飙到300ms,比要求的阈值差了100ms,安全评审直接打回来,改了整整一周才通过。
还有个更隐蔽的坑:磁性开关的安装位置。设计图上写的是“气缸伸出到位后触发信号”,但安装的时候如果把磁性开关往回挪了5mm,气缸还没完全伸出去就触发了到位信号,后面的夹爪直接带着半伸的气缸去抓料,轻则夹坏工件,重则撞坏夹具。之前在那个苏州的冲压车间,就因为拆垛气缸的磁性开关装得太靠外,信号触发的时候气缸还没到行程终点,拆下来的板料直接歪在输送线上,卡停了整条线半小时。
真的,对接的时候别光签个IO表就完事。要把每个信号的最大允许延迟、抖动范围、触发电平都白纸黑字写到对接文档里。最烦的就是现场扯不清的时候,对方来一句“我们这个信号之前用了好多年都没问题”——合着之前的应用场景和现在的负载、距离、电磁环境都不一样啊,对吧?
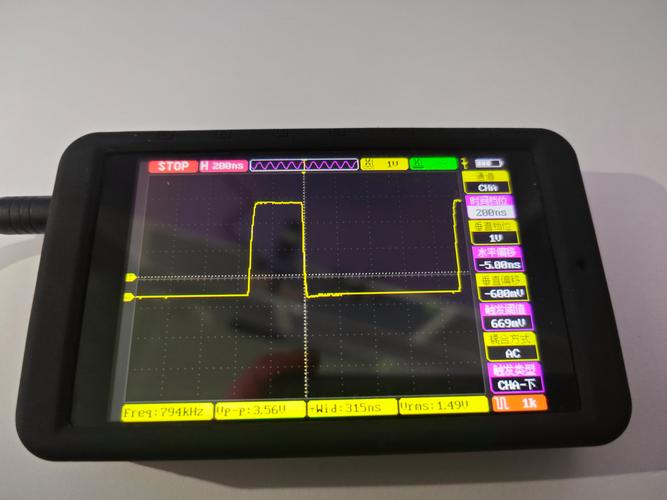
我现在每次对接信号,都会带个示波器,在现场把整个信号链路的响应时间测一遍,哪怕多花两个小时,也比后面反复返工强。
那些写在规范里但没人真的做的“冗余校验”
车间里的信号从来不是理想状态的。会断线,会被干扰,会因为震动导致接线端子松掉。
很多人给急停信号留一个通道就完事。那如果线缆被行车的钩子刮断了,PLC收到的断线低电平,刚好和“急停触发”的信号逻辑一致,设备直接停在半空中,输送线上的工件直接掉下来砸坏导轨——这种事故我见过两次,损失不小。
按照GB/T 16855.1-2015的要求,安全等级PLd以上的控制回路,必须采用双通道冗余的信号校验设计。就是两个独立的信号线缆,一个走常闭逻辑,一个走常开逻辑,两个信号的状态对不上的时候,系统直接报断线故障,而不是直接触发急停或者放行设备。这个设计其实没多复杂,成本也就多几十块钱的端子和线,但能挡掉绝大多数因为断线导致的安全事故。
哪怕是非安全类的普通信号,也可以在PLC里加个简单的滤波逻辑——就是信号连续稳定100ms之后,才判定为有效触发。这个小改动能挡掉90%的电磁干扰带来的误触发。之前我们在一个焊接工位测过,没加滤波的时候,每小时能出现十几次因为焊机起弧带来的信号抖动误触发,加了100ms的滤波之后,连续跑了三个月都没碰到一次误信号。当然也别把滤波时间设太长,比如设成1s,那本来200ms就到的到位信号,要等1s才被系统识别,后面的工序等不及就会报超时,这个度要根据现场的实际情况慢慢调,一般20-100ms是最优区间。
说实话,车间信号对接这事儿,真不是对着IO表逐行打勾就能搞定的。你在办公室里画的漂漂亮亮的原理图,到了满是油污、电磁乱飘的车间里,啥幺蛾子都能出来。
别迷信什么高端工业总线、微秒级的TSN网络。哪怕是最普通的硬接线信号,只要把物理层的压降、电磁干扰算明白,把每个信号的响应时间对齐,把最基础的冗余校验做上,比你花大价钱堆出来的高端系统都靠谱。
上次碰到个刚毕业的小伙子,跟我说要给全车间上最新的TSN总线,说延迟能到微秒级,结果连最基本的线槽接地都没做好,系统刚上线就连不上PLC。你看,基础的事儿没做扎实,再高端的技术都是空中楼阁。
