上周去苏州的汽车零部件厂做现场调试,看见他们刚上的所谓“智能工装夹具”——花了快40万,装了12个位移传感器、2个压力变送器,接了车间的工业互联网平台,能实时上传夹紧力、定位数据到MES系统。结果产线换型时间从原来的12分钟涨到27分钟。厂长脸都绿了。
先抛个实在的判断:国内现在80%以上号称“智能”的工装夹具,本质上是给传统夹具套了个带数显的壳,根本没摸到智能设计的核心。这篇内容不讲PPT上的概念,全是我们在机加工车间摸爬滚打攒出来的实招。
先搞懂:你要的“智能”到底是解决哪个痛点?
很多供应商上来就给你推“全链路数字孪生”“边缘计算实时感知”,听着高大上,实则根本没考虑你的实际加工场景。我们前两年做新能源电池托盘铣削工装的时候,最初的痛点根本不是什么数据上传,是铝合金毛坯的厚度公差有±0.3mm,传统刚性夹具一夹,工件变形量能到0.12mm,铣出来的平面度根本过不了GB/T 1184-2016规定的B级形位公差要求,废品率一度冲到18%。
那时候我们上的第一版“智能”,根本没搞什么花哨的联网功能,就是在每个压头下面装了微型压力传感器,实时把夹紧力反馈给液压站,根据每个压头的实时接触值动态调整夹紧压力——最后变形量压到0.03mm以内,废品率直接掉到1.2%。智能工装的核心从来不是“能连WiFi”,而是在装夹环节把传统工装的“刚性死夹”变成“动态自适应”。说白了,就是别让夹具的刚性把零件夹变形,也别因为夹紧力不够让零件在切削的时候飞出去。
别信那些吹得天花乱坠的方案。你一个年加工量2万件的中小批量零件,花几十万上数字孪生,算下来每件工装成本摊10块,你加工费才赚8块,图啥?
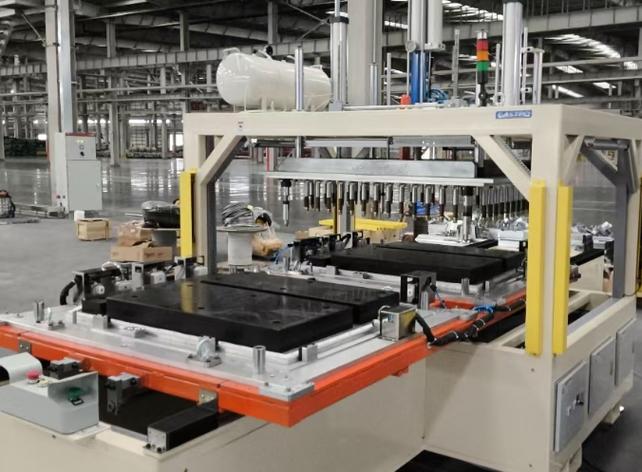
传感器选型的那些实打实的坑
很多人对智能工装的传感器选型,还停留在“买个量程够、精度高的就行”,我们在这上面踩过的坑,能写半本手册。
之前有次做阀体加工工装,随便选了个量程0-10MPa的通用压力传感器装在液压管路上,算出来的夹紧力偏差居然能到30%——后来拆下来才发现,液压油缸的密封摩擦力、管路的沿程压力损失,这些因素加起来,根本没法通过管路压力准确算出来实际作用在工件上的夹紧力。更糟的是,车间里的液压站启动的时候有压力冲击,峰值能到6MPa,那款传感器的过载能力只有1.5倍量程,用了3个月就出现零点漂移,测出来的数值偏差能到20%,最后直接把薄壁阀体夹出了肉眼可见的变形。
后来换的方案是什么?把传感器直接嵌在压头和工件的接触端面,不装在管路上。选的传感器是量程8MPa,过载能力3倍,精度等级0.5级,带温度补偿的压阻式微型传感器——直接测压头作用在工件上的力,根本不用算那些摩擦力、沿程损失,数据准得离谱。
还有位移传感器的坑。最开始我们为了测工件的定位偏差,装了激光位移传感器,结果车间里切削液的雾一吹,镜头三天就糊了,数据飘得没边。蹲在现场调试的那两周,我们每天上班第一件事就是擦镜头,擦到最后都快抑郁了。后来换成带气幕吹扫的接触式LVDT,量程±5mm,分辨率0.001mm,根本不怕切削液溅。当时改完测试的那天,我们在现场蹲了8个小时,测了120件工件,数据稳定性比原来的激光款好太多——那种爽感,比拿了项目奖金还实在。
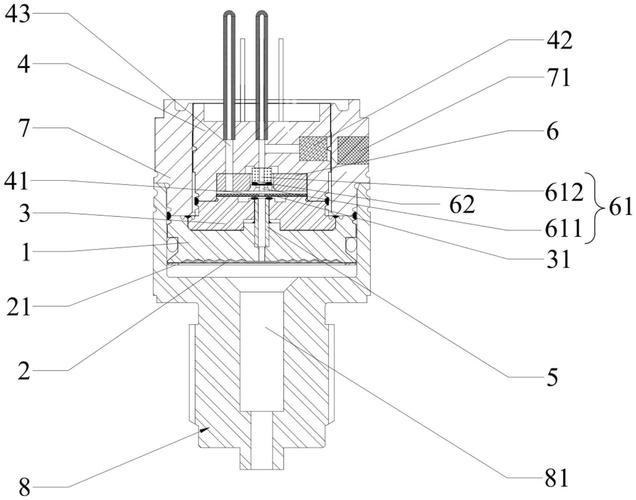
别忽略:智能工装的“换型友好”设计
很多人做智能工装,把所有的传感器、压头、定位块全做成固定死的结构,换个零件就要拆一堆螺丝,调整半天。之前见过同行做的一套智能变速箱壳体加工工装,换型的时候要把每个传感器拆下来重新对零,换一次型要40分钟,最后产线嫌麻烦,直接把传感器的线全拔了,就当普通刚性夹具用——几十万的设备,最后成了车间里的摆设。这种事在国内的机加工车间,真的太多了。
我们后来给客户做多品种小批量的变速箱壳体加工工装的时候,特意做了分层设计:智能检测模块(压力、位移传感器)全部固定在工装的基础板上,和机床工作台的定位基准是终身绑定的,安装完成后一次性标定好零点和精度,永远不用动;压头、定位块这些和零件接触的部分,全部用符合GB/T 22552.1规范的标准快换接口,换型的时候只要把对应零件的定位模块拆下来换上,整个智能系统的标定只要30秒——因为传感器是固定的,换模块的时候根本不用重新校准。
这里还要提个很多人忽略的设计细节:对于6061-T6这类铝合金薄壁零件,单位接触面积的夹紧力绝对不能超过零件屈服强度的1/3。6061-T6的屈服强度是276MPa,接触面积100mm²的压头,最大允许的夹紧力就是276MPa * 100e-6 m² * 1/3 ≈9200N,考虑切削力波动留20%的安全余量,实际夹紧力控制在7300N以内就够了。超过这个值,哪怕零件的弹性变形能恢复,残余应力也会让后续加工的精度飘走——这个计算,是传统工装设计里很少会细抠的,也是智能工装的优势:传感器可以实时监控夹紧力,把这个值牢牢控制在最优区间。
上周那个苏州的厂子,后来找我们去改,把原来那堆没用的联网上传模块拆了,只留了动态夹紧力调整的核心功能,换型时间从27分钟降回8分钟,废品率掉了12%。厂长拉着我们吃了两顿阳澄湖大闸蟹。
做工程的嘛,花架子没用。能解决实际问题的智能工装,才是真的智能。
