去年帮苏州一家做新能源结构件的厂排查批次不良问题,整整熬了三个通宵,翻了27本皱巴巴的纸质巡检本,差点把车间主任逼到辞职。最后定位到原因是某批次6061铝棒的实际淬火温度比工艺要求低了15度,但没人能说清这炉料到底流到了哪几个工序、加工成了多少件成品、发去了哪个客户的仓库。最后整批12000件零件全部召回,光物流和返工成本就花了18万。
很多人对生产过程追溯的认知还停留在“给零件贴个二维码应付客户审厂”的层面,真遇到批量质量问题的时候才发现,所谓的追溯系统根本撑不起排查需求。这篇文章不讲虚的概念,全是这几年在车间摸爬滚打踩出来的实在经验。
别把追溯当成“扫二维码贴标签”的面子工程
见过太多厂一提到做追溯,第一反应就是找供应商买最贵的MES系统,拉着工人每个工位扫一次码,美其名曰“全链路数字化管控”。结果呢?工人嫌扫码麻烦,上班的时候一次性把当天要加工的所有零件码全扫完,系统里的时间记录漂亮得像教科书,实际生产流程半毛钱对不上。
真的有啥用?白花钱。追溯的核心能力从来不是“存了多少数据”,而是能不能实现全链路的正反向定位——正向能从原材料的炉批号,一路追到对应的成品批次、发货流向、客户收货记录;反向能从客户退回的一个不良品,10秒内定位到同批次涉及的所有加工工序、设备参数、操作班组、原材料来源。
给大家算笔实在账:按照GB/T 2828.1-2012的抽样标准,当一批20000件的铝合金压铸件检出3‰的气孔不良时,如果没有准确的追溯能力,你需要组织全检。一个检验员一小时大概能检120件,全检需要167个工时,按80元/小时的人工成本算,光检验费就要13360块,还不算耽误发货触发的违约金。但有精准追溯的话,你能定位到这批不良只来自3号压铸机在10月17日凌晨2点到4点之间生产的1200件零件,只需要复检这1200件,成本直接砍掉90%都不止。
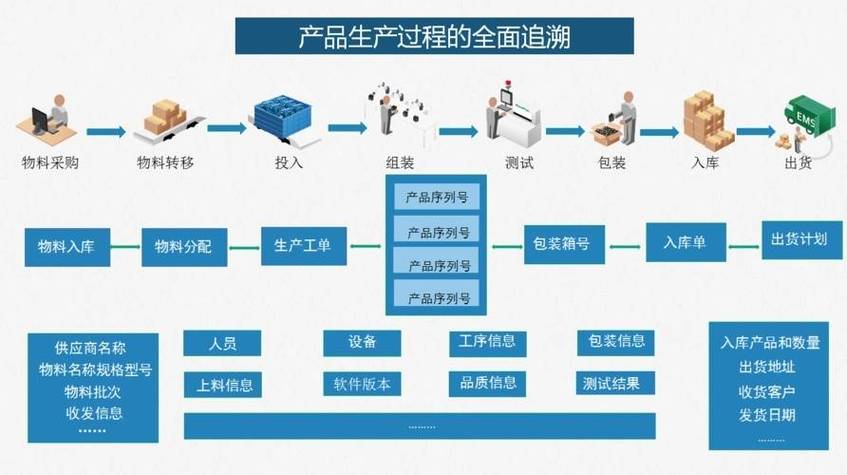
太蠢了。花大几十万做的系统,最后变成了给客户审厂看的摆设,真出问题的时候翻出来全是对不上的死数据。
追溯链路里最容易被忽略的三个“数据断点”
很多厂的追溯系统用不起来,根本不是技术不行,是从一开始就没把链路里的断点堵上。
最先掉链子的往往是原材料入厂环节的批次绑定错配。不少仓库管理员图省事,把一整托到料随便贴个二维码,根本不核对材质质保书上的炉批号。去年有个做汽车紧固件的客户就踩过这个坑:入厂的不锈钢板混进了201材质的料,因为入厂时没把炉批号和实际存放库位绑定,最后整批出口的螺栓过不了盐雾测试,赔了20多万的违约金。
更隐蔽的问题是设备参数和生产数据完全脱节。很多MES系统只记录了“某零件在某时间被某工位加工”,根本不关联这台机床当时的主轴转速、切削进给量、切削液浓度。上次遇到个加工后尺寸超差的问题,翻记录只知道是铣削工位做的,根本查不出来当时是不是机床的刀补飘了——那台机床是老款FANUC 0i-MF系统,没开数据采集接口,工人每次调整刀补都是手动记在皱巴巴的小本子上,根本进不了系统。
最让人哭笑不得的,是质量检验数据的绑定错位。检验员把A批次的硬度检测结果,录到了B批次的零件档案里。过了半年客户反馈零件磨损太快,翻系统记录全是合格的,实际根本不是那批零件的检测数据。这种错配的危害,比没有记录还大。
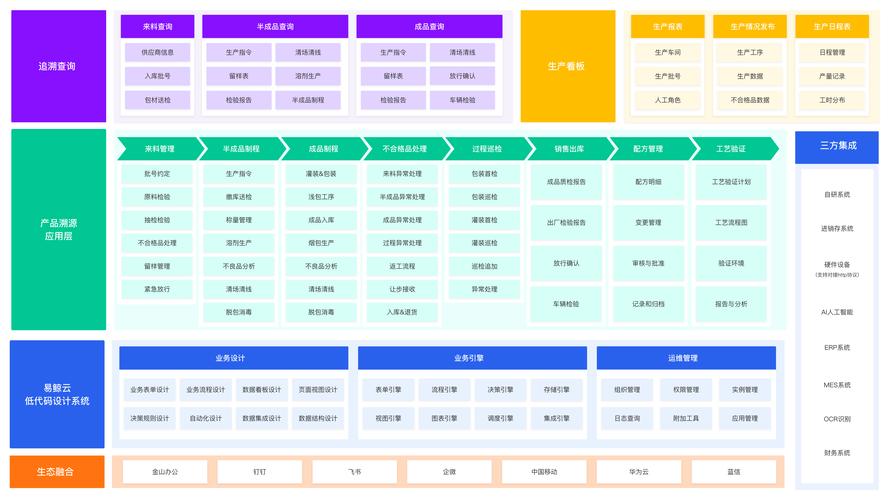
说实话,这些问题根本不是靠买贵的系统能解决的。你要是连最基础的数都对不上,再智能的系统也白搭。
中小厂不用上全功能MES的轻量化追溯方案
不少年产值几千万的中小厂,一听到做追溯就发怵,觉得要花几百万上全模块MES,根本承担不起。真没必要。
去年帮苏州一家做精密齿轮的小厂改追溯方案,整个落地只花了不到3万块,比他们之前买的那个十几万的定制MES好用10倍。核心逻辑很简单:不追求花里胡哨的功能,只抓最核心的追溯节点。
先把原材料的炉批号和对应库位做绑定。用耐油污的PVC二维码标签贴在每个库位上,入库的时候扫一下库位码,把对应材料的炉批号、质保书PDF、入厂检验结果存在免费的低代码平台里,这部分连硬件带软件花了不到2000块。
只抓核心工序的关键参数,不搞全量采集。比如压铸机就抓压射力、模温曲线,数控磨床就抓砂轮修整参数、齿面粗糙度检测值,热处理炉就抓实际保温温度。不用追求实时在线采集,每班次用设备自带的U盘导出一次数据,和当时的生产批次绑定就行,先把数据存下来,比啥都强。
把扫码动作和设备启动信号绑定,从根源上避免工人代扫。之前有个厂让工人手动扫码,结果工人下班前一次性把当天的码全扫完,数据全是假的。后来改了逻辑:设备不启动,扫了码也不算入有效记录,工人根本没法偷懒,3秒钟扫一下的事,也不会有抵触情绪。
上次这个齿轮厂遇到客户反馈某批次齿轮的齿面粗糙度超差,他们花了2分钟就定位到,是当时3号磨齿机的砂轮修整参数设错了,涉及的零件一共才420件,全部召回重新修磨,根本没影响其他批次的发货,客户还夸他们质量管控到位。
不过话说回来,追溯这东西从来不是一劳永逸的。你得每个季度对着出过的问题复盘,看看哪个节点的记录容易错,哪个环节的数对不上,慢慢把链路磨顺。别指望上一次系统就万事大吉——车间里的变数多了去了,换个新工人、换个新供应商的料、设备出个小故障,都可能把之前的链路冲得稀碎。
上次和那个齿轮厂的老板吃饭,他说之前没做追溯的时候,最怕接客户的电话,一接就知道肯定出质量问题了,要赔多少钱心里完全没数。现在不一样了,出问题直接查数据,该担的责任担,不该背的锅也能甩出去,心里敞亮多了。
