上周在测试台拆了三台不同厂商的2mm直径工业内窥镜,手被刚挠臂的不锈钢丝划了个口子,到现在还留个小疤。
不聊临床医疗场景的内窥镜应用,只讲工业级内窥镜从结构设计到光路选型的实际工程权衡——都是踩过无数字样才攒的实货,没有套话,给正在做同类产品设计的工程师做个参考。
刚挠臂的刚度平衡:不是越硬越好
刚挠臂是内窥镜的核心,也是设计最容易走极端的部分。很多新人上手设计,总觉得臂体越挺越好,弯曲的时候不晃,成像稳。
错了。
之前我们给航空发动机叶片检测做的定制款,一开始为了追求刚度,把内部四根牵引不锈钢丝的预紧力拉到14N以上,按道理臂体挺度应该拉满,结果疲劳测试刚到1200次循环,就出现了钢丝断丝的问题。这里的测试标准是严格按GB/T 18672-2014《光学和光学仪器 内窥镜 第1部分:工业通用内窥镜》里的要求来的:2mm直径的臂体,在20mm弯曲半径下反复弯曲1000次,不能出现功能失效、结构断裂。我们的样机没到测试要求的1.2倍寿命就出问题,说不懊恼是假的。
拆了断丝的样机才发现,预紧力太高的时候,钢丝在反复弯曲的过程中,内部的交变应力已经超过了304不锈钢的疲劳强度极限,哪怕单次拉应力远低于屈服强度,架不住几千次的循环啊。
后来我们把预紧力降到7-9N的区间,同时把臂体外层的编织增强层,从原来的12股0.04mm直径不锈钢丝,换成16股0.03mm直径的同材质钢丝。测出来的结果出乎意料:臂体的整体弯曲刚度只降了8%,但是疲劳寿命直接冲到了4200次,比国标要求高3倍还多。
还有个容易被忽略的变量:温度。
内窥镜要进到发动机腔里做检测,环境温度能到120℃,304不锈钢的热膨胀系数是17.2e-6/℃,我们在25℃室温下设的9N预紧,到120℃的时候,因为钢丝受热伸长被牵引结构限制,实际预紧力会涨到13N以上,又回到之前的断丝问题。一开始我们想过用因瓦合金做牵引钢丝,热膨胀系数低是低,但是材料成本直接翻了4倍,根本不划算。最后找了个低成本解法:在每根牵引钢丝的手柄端固定位,垫一个1mm直径的硅橡胶缓冲垫,预压缩量设0.3mm,高温下钢丝伸长产生的多余应力,刚好被缓冲垫的弹性变形吃掉。就这么个几毛钱的小零件,直接把产品的高温适配能力从原来的80℃拉到了150℃,连客户都没想到改动这么小,效果这么明显。
微型成像模块的光路取舍:别盲目追求高分辨率
做内窥镜销售的同事最常收到的客户需求,就是”我要最高清的,1080P起步,最好4K”。
说实话,在2mm直径的臂体里塞1080P的CMOS不是做不到,但是代价你可能没算过。
我们之前给某车企做变速箱内部裂纹检测的内窥镜,一开始为了迎合客户的”高清需求”,选了1/18英寸靶面的1080P全局快门CMOS,标称工作电流120mA,按5V供电算,模块的发热功率有0.6W。这个热量在开放环境里不算什么,但是在2mm直径的密闭臂体里,没有任何散热路径,连续工作8分钟,CMOS表面的温度就能升到65℃。
后果是什么?首先是热噪声,整个屏幕全是彩色噪点,根本看不清0.1mm的细微裂纹;更麻烦的是,当镜头表面的温度比环境温度低超过15℃的时候,空气中的水汽会直接在镜头表面结露,整个成像端直接糊成一片。当时样机送到客户现场测试,刚开机10分钟,镜头就起雾了,客户当着我们的面把样机推回来,说你们这做的什么东西,连手机摄像头都不如。
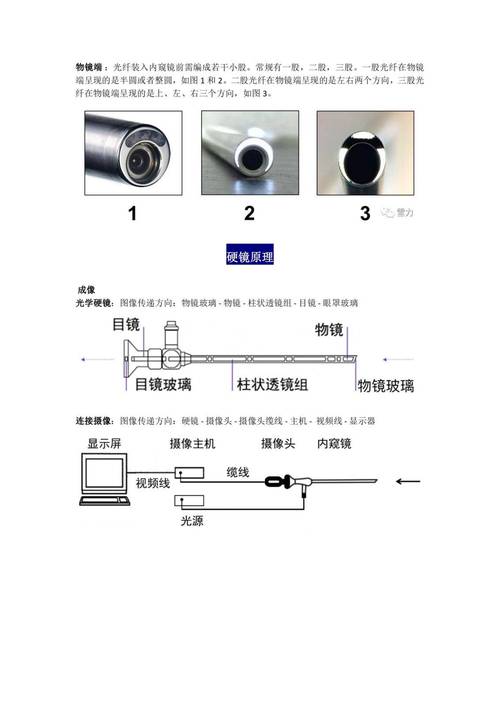
后来我们换了1/23英寸靶面的VGA分辨率CMOS,工作电流降到35mA,发热功率只有0.175W,连续工作40分钟,镜头表面的温度稳定在38℃,比环境温度高3℃左右,完全不会出现结露的问题。测下来的成像效果,中心视场的分辨率刚好达到6线对/毫米,完全满足GB/T 27702-2011《工业内窥镜应用指南》里的缺陷检测要求——能清晰分辨0.1mm宽度的齿轮表面疲劳裂纹,比之前的1080P模块还好用。客户最后验收的时候,连说这个效果比之前看的别家1080P的还清楚。
真的,工程设计从来不是参数堆砌。你把CMOS的分辨率堆得再高,只要前端结露、热噪大,实际能用的效果还不如一个低功耗的基础款。很多新人做设计总想着把所有参数拉到最优,从来不想这些参数带来的副作用,最后做出来的东西看着好看,一到现场就掉链子。
密封结构的常见漏点:别只盯着O圈
做工业内窥镜,防护等级至少要做到IP65,很多场景要过IP67。大部分人设计密封结构的时候,注意力全放在手柄和臂体连接位置的O圈上,选好材料,算好压缩率,觉得就万事大吉了。
太天真了。
我们之前做的IP67防护等级的样机,按GB 4208-2017《外壳防护等级(IP代码)》的要求,在1米深的清水里泡30分钟,拆出来检查,电路板干干爽爽的,一点水都没有。结果卖出去的产品,有三台在客户现场用了3个月,回来返修的时候发现内部的电路板全锈了,水迹顺着电路板爬了半块板。
一开始我们以为是O圈的问题,换了好几种硬度的氟橡胶O圈,调整了好几次压缩率,再做浸泡测试,还是会出现随机进水的问题。拆了进过水的样机,顺着水痕找了快一周,才找到漏点:水根本不是从O圈的位置进来的,是顺着牵引钢丝的缝隙,靠毛细作用吸进去的。
你想啊,牵引钢丝是多股细钢丝拧成的,股和股之间本身就有微米级的缝隙,哪怕你外面的O圈封得再严,水接触到钢丝的端头,就会顺着这些缝隙像爬管子一样,直接进到手柄内部的电路板区域,根本挡不住。当时盯着那道顺着钢丝爬进去的水痕,真想拍自己脑袋——这么基础的毛细作用原理,怎么一开始就没往这方面想。
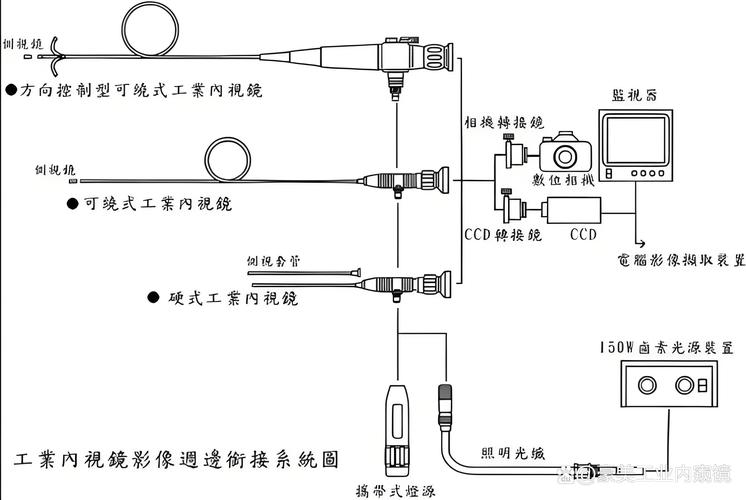
最后解决的方法也简单:在每根牵引钢丝穿过手柄壁的位置,注0.05mL的低模量硅橡胶,刚好把钢丝和穿线孔的缝隙填满,同时又不影响钢丝的滑动。改完之后再做IP67测试,连续泡1小时都没进水,之后卖出去的上千台产品,再也没出现过因为毛细进水导致的电路板锈蚀问题。
上周跟同行吃饭,聊到现在的内窥镜设计卷得厉害,大家比谁的分辨率高,比谁的臂体更细,比谁的价格更低,好像谁的参数表印得厚,谁的产品就更好。
可我做了快10年的机械结构设计,总觉得好的工程产品,从来不是把所有最优参数堆在一起。你要知道什么时候该妥协,什么时候该在别人注意不到的小地方多花点心思。毕竟你设计的东西是要拿到油污、高温、有水的现场用的,不是放在实验室的恒温台上测参数的。
哦对,之前划我手的那台进口内窥镜,拆完之后发现人家的牵引钢丝缓冲结构,跟我们现在用的设计几乎一模一样——人家早就在你看不见的地方,把这些小坑都踩过了。
