上周刚给江苏某泵站的客户改完第三版轴流泵叶轮,差点因为叶片安放角的公差问题把整个项目拖到汛后。
说起来都是踩过的坑。
很多刚入行的工程师拿到轴流泵的设计任务,第一反应是翻手册,找对应比转速的水力模型,算强度,出图。没错。但是一到现场就出问题。
水力模型选型:别直接抄标准里的推荐参数
GB/T 13032里给了不同比转速对应的轴流泵水力模型效率范围,很多人拿到设计任务,直接按额定点效率最高的原则选模型,觉得肯定不会错。
去年在广东珠三角某排涝泵站项目,我们最初按这个思路选了比转速1300的轴流泵模型,本想着能帮客户省点运行电费,结果投运后才发现,整个汛期有40%的时间是在大流量、低扬程的工况下运行,模型在这个区间的效率比额定点低了12%,还因为小流量区的扬程曲线存在驼峰,两台泵并联的时候频繁出现流量振荡,泵体振动值最高冲到8.2mm/s,远远超过GB 50275规定的4.5mm/s的验收阈值。
坑大了。
客户追着我们改了两个月。
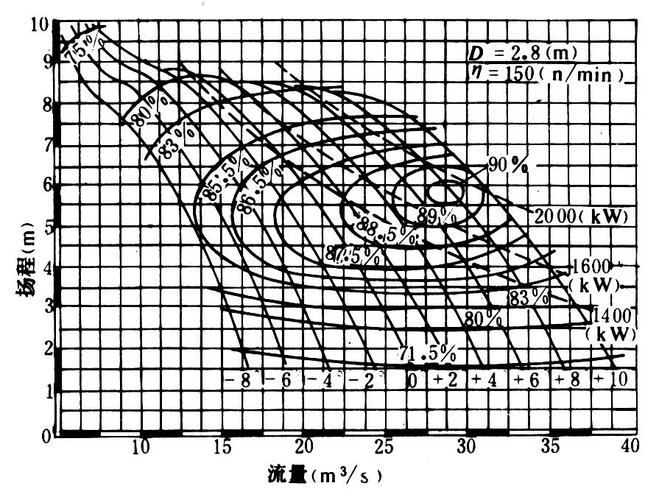
后来我们换了比转速1100的模型,特意把驼峰区的扬程斜率压到了3%以内,再测的时候,并联运行的振动值直接降到了2.1mm/s,大流量区的效率虽然比原来的模型低了2%,但是全年运行的综合能耗反而降了8%——因为避开了驼峰区的无效损耗。
说实话,很多手册上给的汽蚀余量修正系数,是按清水、理想前池的工况算的,要是你输送的是含沙量超过1kg/m³的污水,或者前池经常有杂物堆积,那个系数根本不准。我们现在选模型的时候,都会把NPSHr(必需汽蚀余量)往标准值上再留0.5m的余量,就怕现场出现意外的淤积,导致入口真空度不够,打坏叶轮。
叶片结构设计:强度算够了,不代表能用得住
很多年轻工程师算叶片强度的时候,只取额定工况下的叶片表面压力分布,按第四强度理论算壁厚,觉得留了1.5倍的安全系数就万无一失。不对。
之前在苏北某灌区项目,叶片用的是强度很高的双相不锈钢,壁厚按额定工况算只取了11mm,结果运行了不到8个月,叶片进水边就被裹挟的杂草、砂石磨出了2-4mm的深槽,最薄的地方甚至只剩6mm,测了一次疲劳寿命,只剩不到2年。
轴流泵叶片的实际载荷,从来不是只有额定点的稳定水力压力。启停瞬间的水锤压力是额定值的2.3-3.5倍,输送含污水的时候,缠绕的水草在叶片表面产生的摩擦载荷,比设计值高40%都很常见。
后来我们改了设计,在叶片进水边加了可拆卸的耐磨护套,用的是高铬铸铁,磨损了直接换,不用把整个叶轮吊出来,维护成本直接降了60%。还有那个叶片调节机构,很多人喜欢用内置的液压伺服机构,觉得结构紧凑,效率高。但是现场的维护班组根本没有高精度的液压维修能力,上次碰到一个项目,内置油缸的密封件老化漏了,要把整个泵从井筒里吊出来,拆完整个叶轮机构换密封,前前后后花了4天,正好赶上夏灌的高峰,被灌区的负责人堵在办公室骂了一下午。
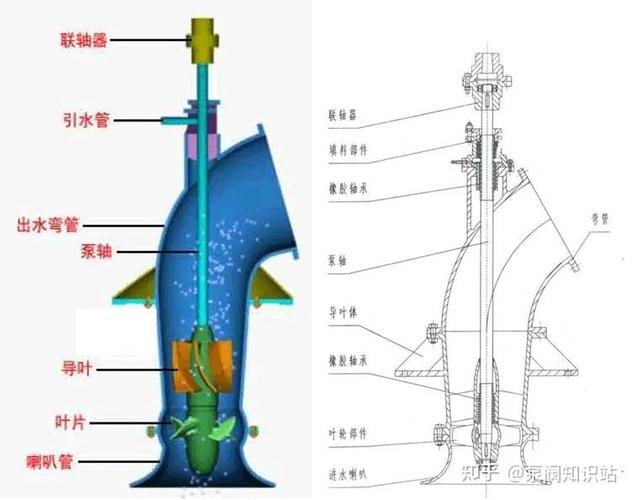
现在我们做中小型轴流泵,只要口径超过800mm,一律推荐外置的蜗轮蜗杆调节机构,虽然外露一点,但是工人拿个扳手就能调角度,换密封也不用吊泵,全生命周期的维护成本,比内置液压式低太多。
现场调试:别把出厂报告当成免死金牌
很多工程师觉得泵在工厂里已经做过全性能测试,到现场只要把管道接好,找正对中,就能直接开机。真不是。
去年在安徽芜湖的排涝站,安装队图省事,电机和泵轴的同轴度偏差调到了0.18mm,比GB 50275要求的径向0.05mm、轴向0.03mm的公差超了快3倍,第一次开机的时候,轴承的温度10分钟就升到了78度,振动值直接到11mm/s,赶紧停了机。后来重新架表找正,花了整整6个小时,把同轴度调到0.03mm,再开机的时候,轴承温度稳定在41度,振动值1.8mm/s,顺得不行。
还有,开机前的叶片安放角,别直接按出厂的标记设。前池的水位是变的,比如汛期的时候前池水位比设计值高了0.9m,这时候如果还按原来的安放角开,电机的轴功率会直接超额定值30%,我之前碰到过两个项目,就是因为没调角度,开机直接烧了电机,光维修成本就十几万。
亏不起。
真的。
我们现在给每个项目的调试手册里,都特意加了一页:开机前先测3个点的水位,算实际的装置扬程,再对照性能曲线调对应的叶片安放角,哪怕多花10分钟,也比事后拆电机强。
上次有个刚毕业的学生跟我说,现在有CFD软件,算水力模型比以前准多了,干嘛还要跑现场。我当时没跟他争。不过话说回来,CFD确实好用,能帮我们省很多算模型的时间,但是软件里的边界条件是我们自己输进去的,你要是把前池的流速设得太理想,算出来的结果肯定和现场对不上。等他碰到一次因为前池淤积导致的汽蚀,打坏叶轮,就知道软件里算得再准,也抵不过现场的实际情况。
干了这么多年泵类设计,从来没见过哪个轴流泵是照着手册完美落地的。每一个项目的前池条件不一样,输送的介质不一样,维护的能力不一样,设计的时候就得把这些变量都考虑进去。毕竟,泵是装在现场的,不是摆在实验室里的展品。
