上周帮长三角一家做新能源汽车电驱的客户复盘失效数据,翻了3个月的测试报告,发现整整7批次的振动测试数据全是废的。
废在哪?
他们为了赶项目节点,把振动台的传感器直接粘在电驱壳体的加强筋上,用的还是普通502胶,测试到第三小时胶层脱粘,后续的频响曲线全是飘着的杂波,最后装到车上跑了2000公里,输入端的轴承就因为共振磨掉了滚道。
很多人对振动测试的认知还停留在“把夹具装好,按标准谱线跑满时间就算合格”,真到失效复盘的时候才发现,之前攒的所有数据连参考价值都没有。
别上来就调试验台:先搞清楚你测的到底是“什么东西的振动”
我刚入行的时候跟着师傅做测试,第一堂课不是教我怎么开振动台,是先把整个测试系统拆了挨个算固有频率。从振动台的动圈,到连接工装,再到试件本身,甚至是你粘在壳体上的加速度计,每一个环节的共振都会混进最终的测试数据里。
前两年给某光伏跟踪支架做模态测试,一开始测出来的一阶固有频率永远卡在12Hz,怎么调整支架的筋板布局都降不下来,折腾了整整两天,才发现固定试件的工装用了3mm厚的薄铝板,自己的固有频率刚好是11.8Hz——整个频响曲线全是工装的贡献,跟支架本身半毛钱关系都没有。
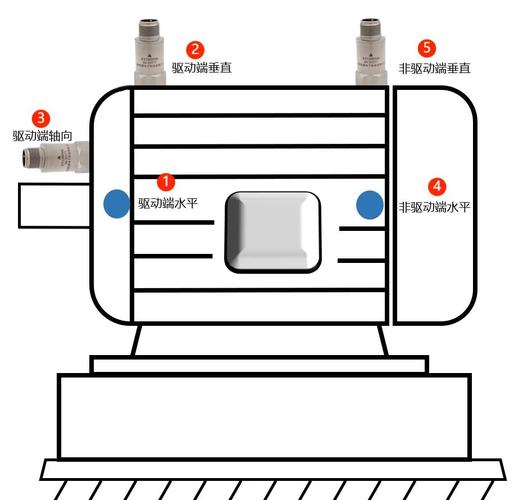
关于传感器安装的要求,按照ISO 5348的规范,加速度计的自身安装共振频率要比测试频段的上限高2倍以上,刚性螺栓安装时,耦合接触面的平面度要控制在0.02mm以内,涂薄薄一层硅脂填充微观间隙,才能保证信号传递的不失真。我见过最离谱的操作,是测试人员把传感器用泡棉胶贴在振动台的侧面,说“反正台体振动和试件是同步的”,鬼才信!那种泡棉的阻尼比能到0.3以上,高频段的信号直接被滤没了,测出来的2000Hz以上的数据全是噪声。
还有个容易被忽略的细节:传感器的质量要远小于试件的质量,一般要求不能超过试件质量的1%。不然你一个20g的加速度计贴在200g的薄壁盖板上,相当于给盖板加了个额外的质量块,测出来的固有频率比实际值低好几十Hz,完全不准。
扫频不是走流程:你攒的频响曲线,90%的人读错了
很多人做扫频测试,就是按5~2000Hz的对数扫频,导出来曲线找个峰值就标成固有频率,完事。真的这么简单?
之前对接过一个做工业离心风机的客户,他们测出来叶轮的一阶固有频率是99Hz,刚好避开了电机的2倍转频(额定转速2970rpm,对应基频49.5Hz),当时觉得设计得完美,结果样机装车跑了一周,叶轮就因为共振出现了裂纹。后来重新复现测试才发现,他们之前的扫频速率设成了1oct/min,按照GB/T 3075.1的要求,对于阻尼比小于2%的金属结构,扫频速率不能超过0.5oct/min,不然因为测试系统的跟踪滞后,测出来的峰值会往高频方向飘,实际的固有频率其实是97.8Hz,刚好卡在2倍转频的共振带里,差这1.2Hz,就直接导致了整批叶轮的失效。
拿到频响曲线之后,算固有频率只是第一步,得用半功率带宽法把阻尼比算出来,公式其实很简单:阻尼比ζ = (f2 – f1)/(2f0),其中f0是峰值对应的中心频率,f1和f2是峰值两侧幅值下降3dB的位置对应的频率。别觉得这是书本上的死公式,你算出来的阻尼比,直接决定了共振区的应力放大倍数——阻尼比1%的结构,共振时的响应能到输入的50倍,要是阻尼比5%,放大倍数就只有10倍,这中间的差异,直接决定了你的零件能不能扛住实际的振动载荷。
说真的,我每次看到测试报告上扫频速率写1oct/min,就知道后面的数据根本不用看,全是测试人员为了赶进度图省事的操作。还有人读曲线的时候只看幅值,完全忽略相位信息——碰到两个挨得很近的峰值,没有相位图根本分不出来是两个独立的模态,还是工装和试件耦合出来的伪信号。之前碰到过一个减速器的测试,频响曲线上120Hz和128Hz的位置有两个挨得很近的峰,一开始以为是减速器壳体的两个固有频率,后来看相位曲线,两个峰的相位跳变是连续的,根本不是独立的模态,就是因为工装刚度不够,和试件耦合出来的一个共振峰,跟减速器本身的动态特性一点关系都没有。
随机振动的随机坑:别拿着谱线直接套,你的试件根本没那么“结实”
随机振动是现在工业产品测试里用得最多的工况,很多人图省事,直接把行业通用的谱线输进振动台控制器,开跑就算数。我见过最离谱的一次,是某做仓储AGV的客户,直接套了乘用车的ISO 16750-3随机振动谱,跑了2个小时,壳体上的接插件就震松了,他们一开始以为是接插件的锁止结构设计强度不够,要重新改模具,后来才反应过来——AGV实际行驶的路面是平滑的环氧地坪,行驶时的振动加速度总RMS值只有0.3g,而乘用车的谱线是按10万公里烂路行驶的等效疲劳载荷设计的,总RMS值是1.2g,整整差了4倍。这个测试的条件从根上就错了,测出来的失效根本不是实际使用中会碰到的问题,纯纯的测试过度。
还有个更隐蔽的坑:做随机振动的时候,别光盯着振动台的输入谱是不是对的,一定要实时监控试件的响应。很多人觉得我控制好台体的输入加速度,试件承受的载荷就和设定值一致,实际上当试件在测试频段内存在共振峰的时候,实际的响应加速度会比输入高好几倍。之前测某动力电池包,在18Hz的位置有个共振峰,响应加速度是台体输入的6倍,要是光控制台体的输入,那实际试件承受的振动应力早就超过了设计值,测出来的螺钉断裂、焊缝开裂,根本不是实际工况下会发生的失效,完全是测试方法不对导致的。
我一般要求团队做随机振动的时候,必须在试件的关键响应点贴至少两个加速度计,实时监控响应的RMS值,一旦发现响应比预期高2倍以上,就要及时调整谱线的控制策略,不然花几十万做的试验,最后出来的结果根本没有工程参考价值。
前阵子跟一个刚入行的年轻工程师聊天,他说振动测试不就是把试件往台上一夹,按说明书点开始嘛。我当时没反驳。
哪有那么简单。
你要懂模态原理,要懂传感测量的误差来源,要懂工装刚度对测试结果的影响,要懂不同工况下的载荷等效逻辑,还要懂零件在振动环境下的失效机理。那些花了大价钱采购的振动台,要是连最基本的安装、扫频、谱线设置都搞不对,说白了就是个能来回晃的大铁架子。
