上周帮苏州一家做高精度外圆磨的客户排查精度问题,他们花了三个月换主轴、换导轨、换数控系统,加工出来的工件圆度还是稳定在1.8μm上下晃,离要求的0.5μm差了十万八千里。最后拆开机头箱,把主轴端盖拿下来一看——结合面是精铣的,Ra3.2,四个M8的螺栓,扭矩按手册打了25N·m,连结合面压应力都没到1MPa。问题就出在这。
很多人对刚度的理解,还停留在零件本身的材料变形上。真的。你算梁的挠度、轴的扭转变形,公式背得滚瓜烂熟,结果整个系统的变形里,60%都来自两个零件贴合面的接触变形——这就是接触刚度。
别把接触刚度当“材料刚度”的附属品
接触刚度是装配属性,不是零件的固有材料属性。同样一块HT300的铸铁件,弹性模量120GPa,你把它磨得平平的和床身贴在一起,用螺栓压紧,得到的接触刚度可能连材料本身刚度的1/20都不到。为什么?因为两个看似贴合的金属表面,在微观尺度上根本不是完全接触的——只有表面上那些随机分布的凸起峰,才会在压力下发生变形,承载载荷。
我之前做过统计,普通精铣的结合面,实际有效接触面积往往只有总面积的3%~5%;刮研到每平方英寸20个点的结合面,有效接触面积能到15%~20%。别小看这一点比例差,直接能让接触刚度翻3~4倍。
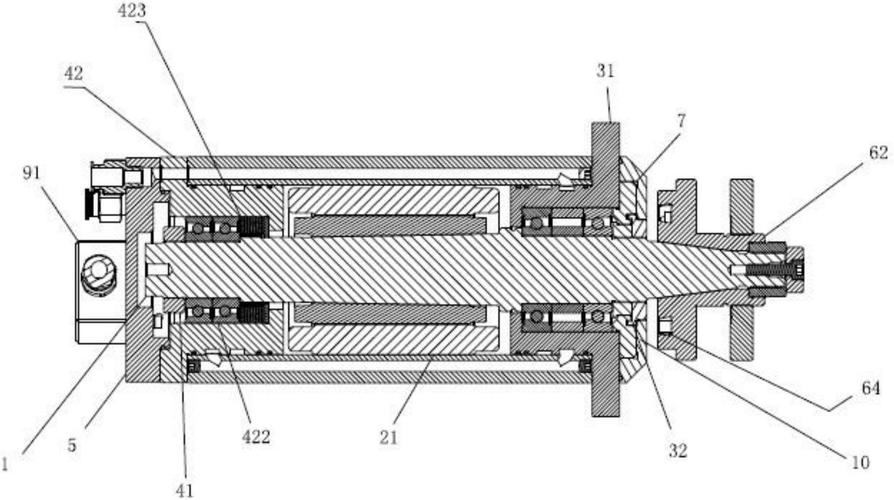
那台磨床的问题就是典型的认知误区:设计端盖的时候,只校核了端盖自身的弯曲变形,算出来最大变形才0.2μm,完全满足精度要求。但实际装配完,端盖和箱体结合面的接触变形就有8μm,占了整个主轴端跳动的70%——你说你零件算得再准有什么用?
那些藏在工艺细节里的接触刚度“暗坑”
做了十几年机械设计,我见过太多在接触刚度上踩的坑,说出来都是血泪经验。
第一个坑,是对表面粗糙度的要求想当然。很多人觉得结合面做到Ra1.6就够看了,实际上如果是高刚度要求的连接,比如机床导轨安装面、主轴轴承座的贴合面,Ra1.6的精铣面和Ra0.8的刮研面比,接触刚度差了整整一倍还多。别不信,查机械设计手册的接触刚度经验值,刮研面的接触刚度系数是精铣面的2.5~3倍,这个差距,你在零件上多加10mm的壁厚都补不回来。不信你算。
第二个坑,是把螺栓预紧力和接触刚度当成线性关系。很多人觉得,螺栓预紧力打越足,接触刚度就越高。错了——螺栓预紧力对接触刚度的影响是非线性的。接触刚度和结合面平均压应力的0.5次方成正比。什么意思?你把预紧力从20N·m提到40N·m,压应力翻了一倍,接触刚度只涨了大概40%。要是你死命打扭矩,把螺栓拉到屈服点,结合面反而会因为螺栓的塑性变形出现局部翘曲,接触刚度直接掉下来。我见过最离谱的一个设计,M12的8.8级螺栓按手册推荐的屈服扭矩打,结果打了120N·m,螺栓都被拉长了0.2mm,结合面中间居然有个0.1mm的缝,这接触刚度能好才怪。
还有个容易被忽略的点:螺栓的布置位置。很多人布置螺栓的时候,为了图省事,沿着结合面的轮廓均匀排,结果离结合面的实体边缘太近,打预紧力的时候,结合面的边缘会因为螺栓的压紧力出现翘曲,实际有效接触面积直接少了一半。之前给一个客户改激光切割机的横梁安装座,原来的螺栓离边缘才8mm,我们把螺栓位置往内移了15mm,同样的预紧力,测出来的接触刚度直接涨了60%。
算不准的时候,怎么靠经验值落地
说实话,接触刚度的精确计算,到现在都是机械领域的研究难点——毕竟微观接触的凸起变形涉及弹塑性力学,没有哪个公式能把表面粗糙度、波度、预紧力、材料硬度所有影响因素都算准。那我们做实际设计的时候怎么办?
拿行业通用的经验值凑,再配合简单的现场测试,比你对着复杂的有限元模型算三天靠谱多了。比如:精铣Ra3.2的钢-铸铁结合面,接触刚度取200~300N/μm每100cm²;刮研Ra0.8的同材质结合面,取800~1200N/μm每100cm²;配磨的硬质合金-钢结合面,取1800~2200N/μm每100cm²。这些数值是几十年工程界攒下来的经验,误差不会超过20%,足够用了。
当然也不是接触刚度越高越好。比如你做一个光学测量的支座,要是把接触刚度做的太高,结合面的容错率就会特别低——只要装配的时候掉进去一个0.1mm的铁屑,直接就把整个结合面顶出一个缝隙,接触刚度掉的比你留着精铣面的时候还厉害。这时候就得做权衡:既要保证足够的刚度,也要留一点装配容错的空间,别追求极致的参数,最后在现场栽跟头。
上次那台磨床,我们把端盖的结合面改成刮研,螺栓从4个M8换成6个M10,扭矩按45N·m打,压应力稳定在2MPa以上。最后测下来,主轴端的总跳动从12μm降到3μm,加工出来的工件圆度直接进到0.38μm,刚好满足客户的要求。客户当时看完测试数据,拉着我们技术部的人聊了快俩小时,要把他们整个产品线的结合面工艺都按这个标准改。
接触刚度这东西,从来不是课本上的一个孤立公式。它是你刮研的时候多花的那几个小时,是你打螺栓扭矩时多拧的那半圈,是你设计螺栓位置时多算的那几毫米距离。别总盯着零件本身的刚度算,最后栽在那个看不见的贴合面上。
