去年深秋帮苏州一家做新能源重卡结构件的厂子复盘断轴故障,一帮人围着拆下来的销轴坐了半下午,没人说话。那根销轴是12.9级的,直径20mm,按大家之前套的公式算,能承受20kN的静态剪切力,结果装车跑了不到300次急加速,就从中间断成了两截。
你算的剪切强度,可能从一开始就拿错了许用值
很多人对剪切强度的认知,还停留在材料力学课本上那行公式:τ=Q/A。说白了,就是把剪切面受到的总载荷除以剪切面的横截面积,得到的切应力只要低于材料的许用值,就算合格。
真的。
这个公式是建立在纯剪切应力状态的理想假设上的——假设剪切面完全平整、载荷完全沿剪切面切线方向作用、没有任何附加的弯矩或者应力集中。但实际工程里,哪有这么理想的情况?
就拿那次断轴的销轴来说,设计组当时算许用值的时候,直接查了手册上12.9级钢的静载剪切许用值190MPa,算下来切应力才63MPa,安全系数快到3了,怎么想都不会断。结果拆下来看断面,完全是典型的疲劳剪切断裂,没有明显的塑性变形,断面和销轴的轴线几乎成45度角。
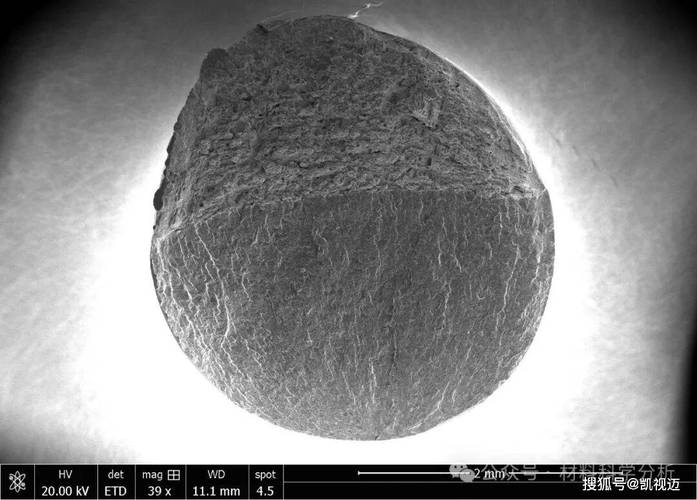
翻了GB/T 3811《起重机设计规范》才发现,对于受交变载荷的销轴连接,12.9级销轴的许用交变剪切强度仅为静载值的50%,也就是不到100MPa。按这个值算,当时的实际切应力已经到了80MPa,离许用值只剩20%的余量,再加上孔壁的应力集中,跑疲劳测试断轴根本是必然的。
别觉得规范写的太保守。你要是接触过航空结构的剪切连接计算就知道,飞机上的受剪螺栓,许用剪切值还要再打个7折,就是因为考虑了螺栓和孔壁之间的间隙带来的附加弯曲应力。很多人算非标设备的时候根本不查规范,直接拿材料力学的简化公式往上套,算出来的结果看着安全系数够高,真到台架上测试的时候,问题全冒出来了。
材料牌号对了,热处理错了,剪切强度能差出40%
之前帮一个做液压站的客户改阀块的定位销结构,客户用的45钢做的φ16的定位销,按手册查的调质后的剪切强度是90MPa,算下来能承受18kN的剪切力,结果台架测试的时候,8kN的力就把销子剪断了。
拆下来做金相分析才发现,车间热处理的时候,为了赶产量,把淬火温度从840度提到了860度,冷却的时候油淬换成了水淬,结果销子的晶粒度从原来的6级长到了3级,晶粒粗的一塌糊涂,实际测的剪切强度才55MPa。
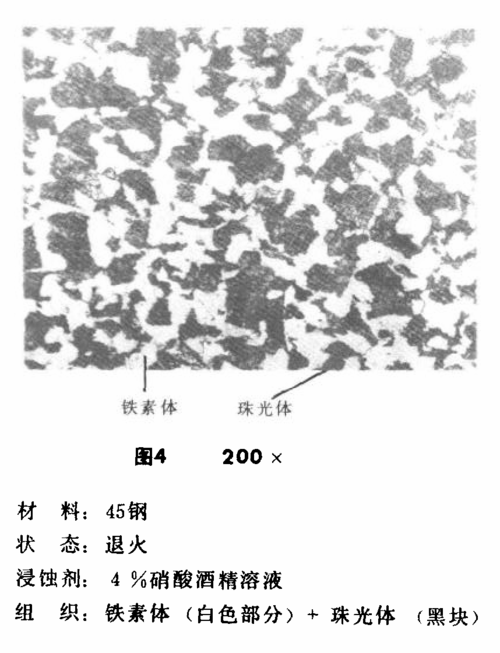
说真的,我当时拿着金相报告跟车间师傅说话的声音都压着火。好多设计师觉得,只要材料牌号选对了,热处理是车间的事儿,跟设计没关系。大错特错。你设计的时候留的加工余量、选的冷却方式、甚至销子表面的粗糙度,都会直接影响最终的剪切强度。
别觉得夸张。我见过最离谱的一个项目,设计要求销子是油淬,车间图快改成了水淬,结果销子表面产生了好几条肉眼看不见的微裂纹,受剪切载荷的时候,裂纹直接顺着最大切应力的方向扩展,断的时候一点塑性变形都没有,跟玻璃断了似的。
这里得提个容易搞混的点:我们在材料手册上查的剪切强度,是用标准的光滑试样在试验机上测出来的数值,是材料本身的固有属性。但实际构件的剪切强度,是带连接间隙、带应力集中、带加工缺陷的实际值,这两个值能差出一倍都不奇怪。比如很多人把冲裁模具里的材料剪切强度值直接拿来算销轴连接,那纯纯是拿错了参考系——冲裁的时候材料是被模具强制剪断的,和销轴连接里的受剪工况根本不是一回事,数值差个30%太正常了。
那些被忽略的剪切面附加应力,才是真正的隐形杀手
干设计久了就会发现,很多剪切失效的案例,根本不是材料强度不够,是你算的时候漏了太多附加的应力。
之前做履带板的连接结构,一开始设计的是双剪切面的连接,按道理每个剪切面受的力是总载荷的一半,算下来切应力才60MPa,远低于12.9级钢的许用值。结果台架测试的时候,老是有一个剪切面先断,拆下来一测同轴度,两个连接耳板上的孔居然差了0.3mm的不同轴。
就这0.3mm的偏差,让两个剪切面的实际受力完全不均等——其中一个面的受力占到了总载荷的60%,实际切应力快到110MPa了,离材料的剪切屈服强度只差一点,跑几次疲劳测试就断根本不奇怪。
当时我蹲在台架旁边盯着拆下来的零件,真想把当初划加工线的师傅拉过来看看。就差那几丝的同轴度,之前在CAD里算的所有安全系数,全成了废纸。
这种附加应力的影响,远比很多人想象的大。当剪切面存在偏心的时候,剪切力会产生附加的弯矩,这个弯矩带来的切应力,有时候比纯剪切的应力还高。比如当偏心距是剪切面直径的1/10的时候,附加切应力能到纯剪切应力的30%,这个值在很多简化计算里是被直接忽略的。
现在好多人用有限元算剪切连接的时候,直接把两个接触面设成绑定,根本不考虑接触滑移带来的应力重分布,算出来的应力值比实际低20%都算少的。我之前见过一个算桥梁剪切螺栓的有限元模型,连螺栓和孔壁的间隙都没设,算出来的最大切应力比实际测试值低了35%,按这个结果选螺栓,不出事才怪。
说到实际的设计经验,其实也没那么复杂。设计受剪连接的时候,别光盯着公式算τ≤[τ],多考虑几个实际的细节:如果用双剪切面的结构,一定要把两个孔的同轴度公差控制在0.05mm以内,不然不如老老实实做单剪切面的结构;对于受交变载荷的剪切连接,许用剪切值直接按静载值的0.5倍取,别硬套手册上的静载数值;剪切面的位置要尽量避开零件的圆角、焊缝这些应力集中区,离这些区域的距离至少要大于2倍的板厚,不然残余拉应力和剪切应力叠加,很容易提前失效。
干工程这行,从来没有什么放之四海而皆准的公式。你翻遍教材算出来的完美结果,到了车间里,可能因为师傅的一次操作偏差、一个孔的位置差了几丝,就全成了废纸。剪切强度这东西,从来不是你在软件里敲个数字算出来的理论值,是你要盯着车间的热处理记录、盯着加工的同轴度检测报告、盯着台架上断下来的断面,一点点摸出来的实际值。
