不少做机械设计的朋友,总把支承座归成「标准附件」,画图纸的时候随便拉个模型,选型照着轴承样本选就完了。我入行十几年,见过至少七台设备出大问题,根源全在这个不起眼的小零件上。今天就把攒了多年的经验倒出来,都是踩过坑摸出来的干货。
支承座是旋转系统的隐形刚度基础
前两年给南方一家做光伏玻璃输送的客户做售后,一条新建生产线跑了不到三个月,主传动轴断了三根。客户上来就说我们轴的材料不行,热处理不合格。
我们拆了设备拉回厂里做探伤,材料对,热处理硬度也对,断口形貌是典型的交变疲劳断裂。那问题出在哪?
查了半个月,最后摸到支承座上。客户为了降本,把设计要求的HT250换成了HT150,壁厚还从16mm砍到了10mm。
一测刚度,比原设计差了整整68%。轴转起来带动支承座一起晃,交变应力直接翻了三倍,不断才怪。
很多人对支承座的认知还停留在「托住轴承就行」,完全没想过刚度对整个系统寿命的影响。旋转部件的振动、轴承的偏载、传动精度的下降,80%以上都和支承座刚度不够有关系。
只要是承受动载荷的支承座,刚度设计优先级永远比强度高。强度够不够,顶多是裂不裂,刚度不够,整个系统都别想好好转。
不同工况下的选型权衡
说实话,标准支承座不是万能的。很多项目上来就选最便宜的带座外球面,省了设计加工的事,埋了大隐患。
举个例子,热轧线的辊道支承座,环境温度超过100℃,还有氧化铁皮的冲击和腐蚀,你用普通冲压座?不到一个月就变形锈死了。这种工况就得用整体铸钢支承座,留好密封槽,表面做硬化处理,才能扛得住。
再说滚珠丝杠的支承座,这个是重灾区。很多做自动化的朋友,选了C5级的丝杠,P4级的轴承,最后为了省两百块,用了铝挤的支承座,定位精度差了一倍都不止。为什么?铝的弹性模量只有钢的三分之一,受力变形就把丝杠的精度吃掉了。
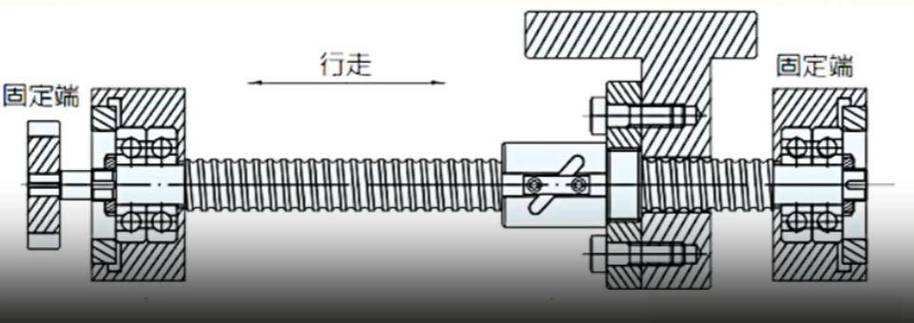
按照GB/T 17587.3-2017的要求,滚珠丝杠支承座的刚度计算公式很简单:$K_{seat} = \frac{E \cdot A}{\delta}$,其中E是支承座材料的弹性模量,A是支承座与安装面的接触面积,δ是平均接触变形。设计要求支承座自身刚度必须达到所选轴承刚度的3倍以上,才能避免支承座成为整个传动链的刚度短板。
不过话说回来,也不是刚度越高越好。大刚度意味着更重的重量,更高的成本。比如机器人末端的支承座,要轻量化,你用整块铸钢就不合适,用高强度铝合金加筋板结构,刚度够,重量还能降一半,这个就是权衡。
加工装配环节的隐形坑
设计对了,加工装配错了,照样出问题。我见过太多这种事了。
第一个坑:平行度公差放太宽。支承座的安装基准面和轴承孔轴线的平行度,很多图纸直接标个0.1mm,看起来要求不低,实际上对于精度要求高的传动系统,这个误差大了五倍。正确的要求应该是不大于0.02mm/100mm,差一点,装上去轴承就偏载,寿命直接降到原来的十分之一。
第二个坑:螺栓拧紧力矩乱调。安装师傅总觉得拧越紧越牢固,特别是铸铁支承座,拧超了力矩直接让轴承孔失圆,轴承滚道受力不均,跑三个月就烧了。我一般给的要求是,按照螺栓等级的70%额定扭矩来拧,8.8级M12的螺栓,45Nm就够,别多拧。
第三个坑:两端都做固定端。一根长轴,两个支承座,很多设计图上两个都是固定端,不给热伸长留余量。环境温度升高个20℃,两米长的碳钢轴伸长快0.3mm,没地方去,要么挤坏轴承,要么顶裂支承座,这个坑我刚入行的时候也踩过,亏了几万块才记住。
还有密封。很多支承座只想着装轴承,忘了留密封槽,粉尘油水进去,轴承半年就废了。特别是户外设备、食品加工设备,密封结构比什么都重要。
这些年见过太多项目,几百万的设备,最后栽在几千块的支承座上。设计这行,从来都是细节决定成败,越不起眼的零件,越容易出致命的问题。
多留个心眼,总没错。
