很多做机械设计的朋友,总把螺柱当成螺栓的简化变种,没什么技术含量。实际上,大载荷、高交变、高压工况下,螺柱的可靠性直接决定整个设备的安全。这里整理了近二十年工程里踩过、见过的坑,还有实打实的设计计算要点,给有基础的工程师做参考。
为什么偏选螺柱,不用螺栓?
很多场景下,螺栓真的顶不了螺柱的活。
去年某化工项目的反应釜法兰,最初设计用8.8级六角头螺栓,运行三个月就有三根松脱,密封面漏得一塌糊涂。拆开来一看,螺栓杆和螺栓头过渡圆角那里已经裂了大半。
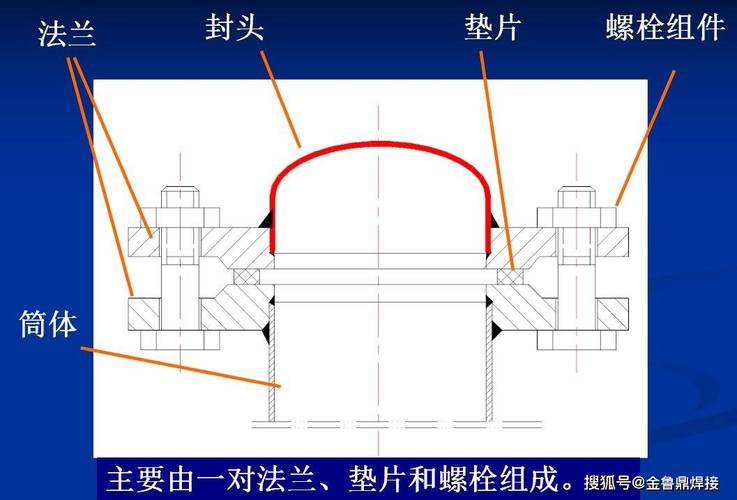
为什么?大厚度法兰连接,螺栓要穿过整个法兰,长螺栓本身的刚度就差,交变载荷下很容易发生疲劳断裂。而且每次拆装都要把螺栓整个抽出来,螺纹反复和法兰孔摩擦,很容易刮花咬死。
螺柱就不一样。一端直接拧进机体或者法兰的螺纹孔里,另一端只装螺母拆装。受力全程只有杆身受拉,没有头杆过渡的应力集中点。而且受力均匀,同等强度下,能比螺栓做的更紧凑,预紧力也更容易控制。
不信你看所有的高压压力容器、大型汽轮机缸体连接、重载注塑模具的模架固定,全用螺柱。这不是行业习惯,是无数故障堆出来的经验。
选型计算最容易踩的几个致命坑
说实话,螺柱的计算逻辑不复杂,但就是很多人在细节上错。
第一个错,计算拉应力必须使用螺纹小径,绝对不能用公称直径。这个错误真的一抓一大把。
螺柱受拉,危险截面在螺纹的小径处,通用计算公式很清晰:σ = 1.3F / (πd₁²/4) ≤ [σ]
这里的1.3是考虑预紧时候扭转切应力的系数,多数行业标准都明确要求加这个修正系数。d₁就是外螺纹的基本小径,查GB/T 196-2003就能拿到准确数值。我之前见过一个工程师算M30螺柱,直接拿30mm公称直径算面积,算出来应力刚好合格,实际M30粗牙螺纹的小径是26.211mm,截面积差了快30%,应力直接超了四成,不出事才怪。
第二个错,预紧力拍脑袋。很多中小项目,安装工人直接拿风炮拧,拧不动为止。这在低压小载荷没问题,高压大直径螺柱这就是找死。
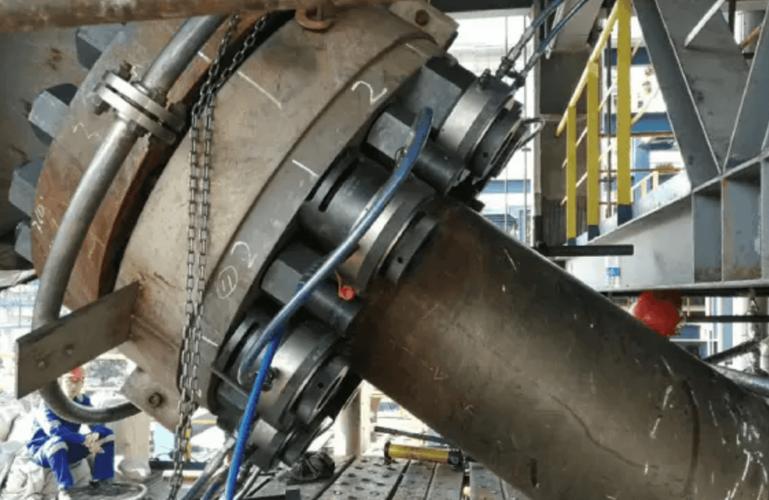
按照JB/T 4707-2019《压力容器用螺柱和螺母》的要求,公称直径大于等于M30的螺柱,必须采用液压拉伸法预紧,不能用扭矩法。扭矩法的预紧力误差最高能到±40%,摩擦系数只要变一点,有的螺柱预紧过度已经屈服,有的还松着,受力全错。
第三个错,安全余量留不够。很多人算出来刚好满足强度要求,就直接定了。螺柱大多受交变载荷,还有温度变化带来的热应力,尤其是化工容器,开停车一次就是一次完整的载荷循环,怎么也得留15%以上的安全余量。我做设计一般留20%,多不了几十块成本,换十年省心,太值。
加工安装里的隐形细节
选对了型号算对了强度,还是出问题?大多是加工安装的细节没卡好。
第一个,拧入深度。很多人不知道,螺柱拧入基体的深度,和基体材料直接相关。如果基体是钢,拧入深度至少要等于公称直径d;如果是铸铁,至少要1.5d;铝镁合金这类软材料,得2d以上。很多工厂为了省加工成本,螺纹孔做浅,螺柱拧进去没几圈,受力直接滑牙,整个连接就垮了。我见过南方一家模具厂因为这个,一套几十万的模具直接报废,亏到姥姥家。
第二个,材料选不对。普通常温静载工况用45钢调质没问题,8.8级足够用。零下二十度以下的低温工况,或者高压交变载荷,必须用合金结构钢,35CrMoA调质是行业标配,韧性比45钢好太多,低温下不容易脆断。不锈钢螺柱别乱选304,要是在含氯离子的环境,304很容易发生应力腐蚀开裂,说断就断,得选316L或者双相不锈钢,这个钱绝对不能省。
第三个,螺纹配合精度。很多人买螺柱图便宜,买最廉价的宽松精度,用到高压法兰上,螺纹间隙大,预紧之后受力不均匀,用不了多久就断。高压工况一定要选6g精度的外螺纹,配合6H的内螺纹,别图便宜买差一个精度的,差不了几块钱,风险翻几倍。
螺柱这东西,太低调了。藏在法兰之间、模架里面,没人会特意关注,出了事就是大故障,停机、泄漏、甚至安全事故。
多核对一次小径,多留一点余量,按标准要求选安装方法,比什么都强。
