课堂上碰到的真实卡点
大部分学生没下过车间,对“改造”两个字没概念。开口就是工业4.0,闭口就是全自动快换线,说出来的方案漂亮,一算成本,企业接不起。
还有个更隐蔽的问题,没人想到先测旧设备的现状。所有人都照着原图纸算基准,装完第一套试切,同轴度超了0.08mm,怎么调都不对。
后来带学生拿千分表去现场测,才发现原机座的定位面用了十年,磨耗偏了快两个丝,旧工装是靠垫垫片找正的,新方案直接照搬原图纸,可不就错了嘛。
那段时间学生天天蹲车间,灰头土脸,回来跟我吐槽,说原来书本上的图纸都是理想状态,现场全是意外。这话没说错。
改方案踩过的三个坑
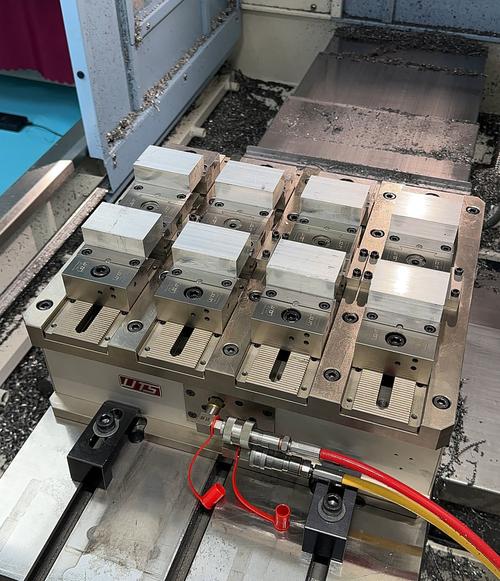
第一个坑,定位错了,刚才说了。改的方法也简单,不在原基准上折腾,直接在原机座上铣出一组统一的新基准面,所有夹具都加一块标准化的连接板,对着新基准装,旧夹具加个板也能用,不用全扔,省了一大笔钱。
第二个坑,锁止机构选不对。一开始选的侧装气动锁气缸,体积太大,原机座没空间,切了一块机座扩空间,结果刚度不够,切削的时候抖。后来改了思路,用内置弹簧锁止+气动解锁,把锁销做在快换座内部,不用额外占侧面空间,锁止力还够,试切的时候稳得很。
第三个坑,智能堆料。学生为了凑“智能”两个字,往夹具上装了三个视觉传感器,两个压力传感器,说是能自动检测装夹到位,结果试了三天,冷却液糊满镜头,全瞎了。后来砍得只剩一个接触式编码识别块,换好夹具自动读码,机床自动调程序,防错效果一样,还耐造,成本砍了三分之二。
说实话,很多人对智能的理解错了。不是堆零件,是解决问题。
落地后的实施逻辑
最后定下来的方案,没有那么多花活,核心就是三件事。
第一,基准统一复现改造,保留原机座,新增标准化快换基准,新旧夹具都能适配,不用重做所有夹具,直接控住了改造成本。
第二,接口模块化标准化,所有夹具的连接接口统一,锁止机构通用,换夹具的时候只要拔出来插进去,几秒锁止,原来拆螺栓换夹具要四十分钟,现在三分钟搞定。
第三,极简智能防错,只保留编码识别功能,夹具到位自动识别,机床自动调用对应加工程序,不用工人手动切换,防错,还降低了工人的操作难度,也不容易坏。
不过话说回来,这个方案放到课堂上,给学生的冲击比十节课都大。原来做设计不是越复杂越好,改造项目比全新设计更考验功力——你要妥协,要取舍,要在有限的预算和空间里挖出可用的方案。
上次企业验收,车间的班长换了一套夹具,掐着表看完,说“以后换夹具不用带扳手拧半小时了”,就这句话,在场的学生都愣了,原来设计的价值,就是这么一句话的事。
后来有学生跟我说,原来以为机械设计就是画漂亮的三维图,现在才知道,能帮一线工人省点力气,帮企业省点钱,才是真的有用。
我没说话,点头。本来就是这样。
