很多工厂订单起来了,产能卡得要死,老板第一反应就是砸钱买新设备、扩厂房。我干了快二十年机械改造,见过太多钱打了水漂,产能提升还不到预期的一半。这里攒了几个实打实的案子和踩过的坑,给各位同行做参考。
核心逻辑其实很简单:现有产能没完全释放之前,投新资产都是浪费。
别上来就买设备,先找对瓶颈工序才是核心
去年接了珠三角一家汽配冲压厂的活,老板开口就要上两条新冲压线,预算两千万,说现在产能赶不上主机厂的订单,天天挨骂。
我们没直接出方案,连着蹲了三天车间。
按OEE(设备综合效率)公式:OEE = 时间利用率 × 性能利用率 × 合格品率,我们把每个工序的参数都测了一遍。最后算出来,冲压机的OEE能到81%,其实已经是行业不错的水平,反而是后面的焊装接驳工序,OEE才不到52%。
什么概念?冲压出来的工件,堆在接驳台,焊装机器人跟不上,每班都要等两个多小时,冲压机不得不主动停机待料。老板之前居然一直以为是冲压机速度不够。
这就是大多数工厂改造的第一个误区:只看最慢工序的表象,不挖真正的瓶颈。
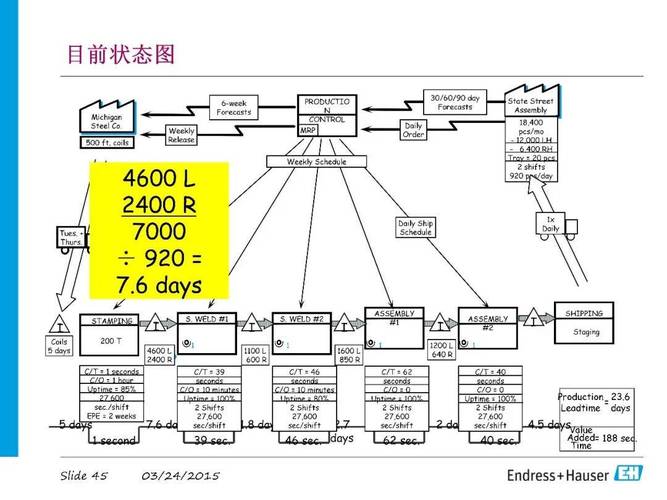
最后我们给的方案,根本不用上新冲压线,只改焊装线的接驳定位和上下料机构,花了不到两百万,整体产能直接提了27%。老板笑到合不拢嘴,剩下的一千八百万拿去扩了研发中心。
小改赚大钱:那些被忽略的细节改造空间
说实话,绝大多数传统工厂,哪怕投产不到五年,挖个20%-30%的产能空间太容易了。
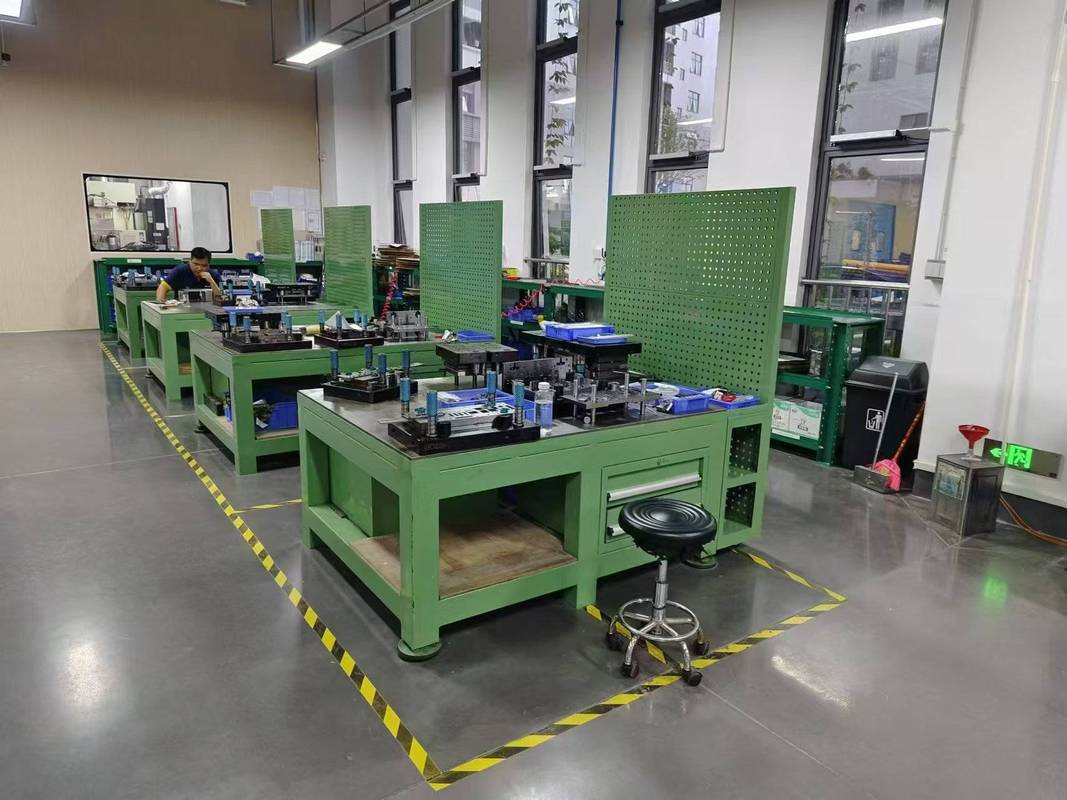
还是刚才那个汽配厂,我们顺便改了冲压工序的换模流程,原来换一套大型模具要42分钟,全流程都是停机操作,工人慢悠悠拆螺栓、调定位、试模。我们用SMED快速换模法,把内部换模和外部换模完全拆开:模具预温、工装提前组装、螺栓预调这些工作,全部在机床运行的时候提前做好,停机只做核心的拆装定位。
最后换模时间压到了11分钟。按一天换四次模算,一天省两个多小时的开机时间,相当于多产出8%的产能。
还有线边物流的小改造,原来车间的物料架都是固定死的,工人每次拿料要走三米多,还要弯腰翻找,我们算了一下,每班光走路找料的时间,就占了有效工时的12%。改成带排序的重力式物料架,工件顺着滑道滑到工人伸手就能拿到的位置,直接把这部分浪费全吃了下来。
不过话说回来,不是所有小改都划算,改之前一定要算投入产出比。比如把人工上下料改成机器人,一台机器人二十万,一年省十万人工,要两年才回本,但是如果瓶颈本来就在这,改完能多接五百万订单,那肯定改。要是本来瓶颈在别的地方,改了也没用,纯浪费钱。
改造落地的避坑指南,过来人的血泪教训
坑真的很深。
我见过太多工厂,改造上来就全线上马,结果改完停线半个月,订单赔违约金赔了几十万,比改造费还贵。我们现在做改造,不管方案多成熟,都要先拿一条线试跑至少两周,把所有问题都调完了,再趁着周末停产全改,最多停两天,不影响正常交单。
还有一个大坑,就是忽略老设备和新改造的联动适配。之前有一家电子厂,给组装线加了自动上料机,结果原来的PLC是十年前的老型号,通讯延迟每次卡0.8秒,一小时下来就少出12件,产能反而降了3%,最后花了十几万换控制系统才解决。本来只想花五十万改造,结果多花了十几万,甲方老板脸都绿了。
别迷信全自动化。很多中小工厂,产品换型频率高,全自动化改完,换型调整时间翻了一倍,反而把原来的灵活度搞没了,OEE直接掉了五六个点,亏到哭。适合你订单结构的改造,才是好改造。
还有,一定要拉一线工人一起改。你坐在办公室画的图,工人实际用起来可能各种不顺手,他们才是天天摸设备的人,很多时候一句话就能点出你想不到的问题。我们上次改焊装接驳,就是老焊工提出来把定位块往左边移两公分,省去了工人每次调位置的十秒钟,一天下来又多做了三十多件。
产能提升这件事,本质就是把河里堵住的石头清走,不是把整条河重新挖一遍。大部分时候,清石头比挖新河便宜太多,见效也快太多。把钱花在刀刃上,赚来的利润投到更赚钱的地方,这不比盲目扩产能香么?
