摘要:我在主机厂冲压车间待了快十年,见过太多躺着流走的真金白银,没人当回事。生产损耗管控从来不是喊口号,就是盯着每一片钢板、每一次调模、每一斤废料抠细节,抠出来的都是纯利润。本文结合我亲身操盘的项目,讲讲落地的方法和踩过的坑。
从边角料统计里揪出看不见的“小偷”
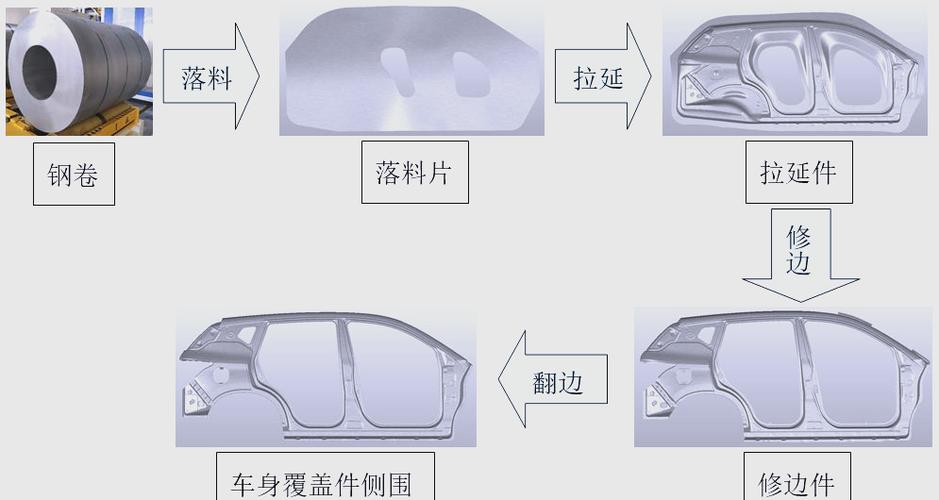
去年我们车间改车门内板生产线,按原来的排版工艺,1500mm宽的DC06冷轧卷,排三个零件后还剩120mm宽的整长条余料。
全当废料卖了。一斤才卖八毛钱。
一开始没人在意,都说行业平均损耗就是5%左右,我们还达标呢。直到整理季度成本的时候,我翻了三个月的废料过磅单,把所有损耗按品类拆分才发现,光这种规则边条损耗,每个月就占总投料的3.2%。我们车间一个月投1200吨钢,就是38.4吨,一年下来小五十吨,按四千五一吨的原料价算,二十多万直接打了水漂。
说实话,很多工厂统计损耗就是一笔糊涂账。工艺损耗、下料损耗、不良报废全部混在一起,你根本不知道钱从哪漏走了对吧?GB/T 13914-2013冲压件尺寸公差里也没对排版余料损耗做强制要求,所以大家都睁一只眼闭一只眼。
我们后来干了一件事,把所有余料按尺寸做了分类编码,宽80mm以上、长度超过1米的规则余料全部单独存放,用来做车门卡扣支架、后视镜安装底座这些小零件。原来这些小零件都是单独开料,现在原料成本直接降了90%,一年下来又多省了十几万。
别嫌麻烦,积少就能成多。
过程损耗管控,把工艺波动的水挤干
讲完下料,再说说成型过程的不良损耗。我见过最多的坑就是,一旦拉延出了开裂废品,全推给钢板质量不行,从来不想想自己的工艺参数对不对。
前年我们车间有一条B柱外板生产线,每个月因为拉延开裂报废的零件稳定在120件左右。一件B柱外板的原料加加工成本快两百块,一个月两万四,一年小三十万。
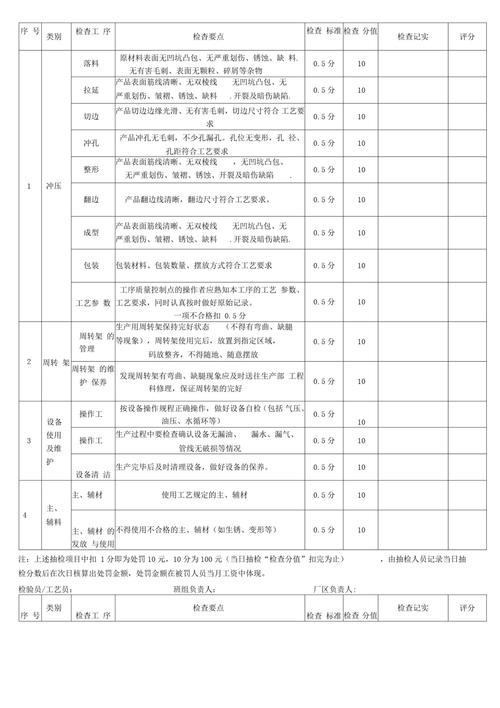
原来换模调压边力全靠老钳工的手感,换一次模,十个钳工调出来十个压边力,差两三个兆帕都是常事。波动大了,自然开裂就多。我们后来给每台压力机的压边缸加装了在线压力监测模块,给每个零件存了标准参数,换模直接调用预设值,把压边力波动控制在±0.5MPa以内。改完半个月,开裂报废率直接从1.2%降到了0.18%。
还有换模试车料,很多工厂换一次模试三五片,调试完直接全部当废料扔了。一条线一天换三四次模,一天十几片,一个月小几百片。我们去年找了一家做冷链周转箱的合作方,试车后的成形零件不用二次加工,直接切割钻孔就能当周转箱的挡板,卖废品一斤八毛,卖成品一块二一斤,还能赚点加工费。
不过话说回来,真的有很多工厂觉得这点钱不值得折腾,反正损耗已经算进成本里了。那能赚到钱才怪。
建立动态管控,别让降本变成一阵风
见过太多企业搞降本增效,就是开个会,发个文,搞完三个月,一切回到原样。根本原因就是没把损耗管控落地到日常,变成动态的机制。
我们现在的做法很简单,每周出一次损耗拆解报表,按零件、按工序、按班组拆分,只要损耗超出了设定阈值,直接贴在车间看板上。不是罚款,是让班组自己找原因,今天超了,明天改,改完降下来就是功劳。
降本也不是光生产部门的事,设计端的余量浪费才是大头。前年我们接了一个新能源动力电池托盘的订单,设计部门一开始选的是12mm厚的高强钢,我拿着图纸做了有限元仿真,按实际碰撞、承重工况算,10mm厚完全满足GB 7258机动车运行安全技术条件的要求,改了厚度之后,每根横梁省0.8kg,一年十万根就是80吨钢,省了三十六万。
这里踩过大坑。去年改一个零件的料宽,为了赶进度没做小批量验证,直接拉了两百吨料投产,结果拉延进料量不够,第一批两百件全部开裂,亏了两万多。所以说,优化不是瞎改,每动一个参数,换一种料厚,一定要先做十件二十件小批量试,测完尺寸性能没问题再放量,别图快。
生产损耗的空间,永远比你想象的大。你不去抠,它就永远躺在废料堆里,变成一文不值的垃圾。你肯多花点心思盯细节,它就是实打实的利润。
去年我们整个车间做完全流程优化,总损耗从4.8%降到了2.1%,一年下来算总账,抠出了一百二十多万的纯利润。没买新设备,没加新人,就是把原来没当回事的浪费,一点点捡了回来。
