去年年中,长三角一家做汽车结构件的工厂找我,他们的主力冲压线隔三差五无规律跳停,一停就是两三个小时,整批出口订单差点拖期。车间维修班已经换了两台伺服电机,花了十几万,问题一点没解决。
这事儿我碰得太多了。产线停机最怕的不是大故障,就是这种无规律、换件没用的软故障,找不对根因,能把人熬疯。
别上来就换件——多数根因不在明面上
新手工程师拿到故障,第一反应就是看PLC报警。报警说伺服过载,那就换伺服,没错啊?可在这个案例里,换完还是跳。
我去了之后没拆东西,先蹲了三天,跟着产线走了一个完整的生产批次,测了各个点的温度和扭矩。
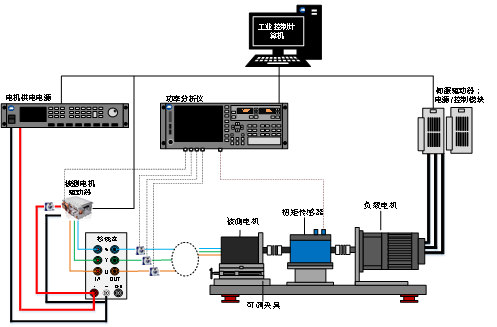
按照GB/T 16439-2016 交流伺服电机系统 试验方法做负载校验,结果出来吓一跳:电机空载扭矩就比标称额定值高了12%,这哪里是电机功率不够,分明是机械端带着电机较劲。
拆联轴器找正,一测同轴度。0.32mm。要求是不超过0.05mm。差了快六倍。
为什么会这样?两年前工厂扩产,这块底座重新焊过,当时赶订单,焊完拉出来直接机加工装设备,没做去应力时效。放了两年,底座慢慢变形,一点点把同轴度扯歪了。
焊完放一周做时效能死吗?赶那两天工,后面赔了几十万逾期款。亏到姥姥家。
很多人做根因分析,就停在报警给的结果上。永远找不到真问题。报警只是告诉你结果,不是原因。
数据比经验靠谱,但别掉进参数陷阱
现在工厂都上工业互联网,一堆传感器,动不动就说预测性维护,可真出问题,一堆数据没用。
之前给一家饮料厂做灌装机故障分析,也是随机性停机,报警一直报卡瓶,调出所有在线数据,所有参数都在合格范围内,就是找不到原因。
我绕着灌装机走了三圈,发现一个问题:所有振动温度传感器都装在主机架上,卡瓶发生在哪?出瓶拨轮的位置。整个拨轮轴连一个测点都没有。
说白了,装传感器都是为了凑老板的智能制造KPI,真正易出问题的地方,没人管。
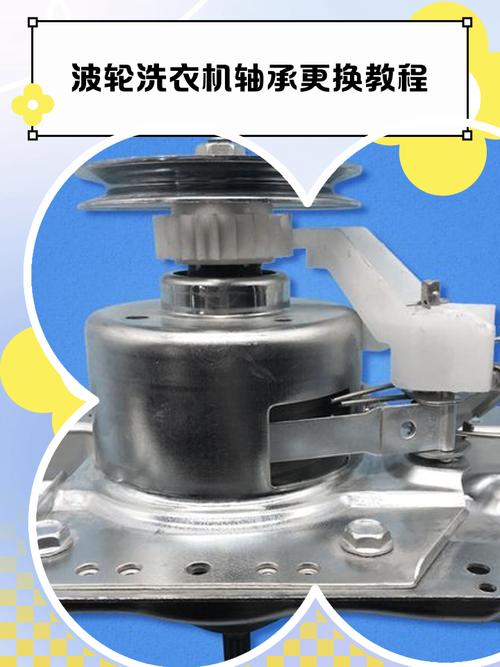
拆下来看拨轮轴承,游隙已经磨到0.2mm,拨轮整体偏了两毫米。偏得不多,所以不是每次都卡,就是随机性卡一下停线,你说气不气?
说实话,我见过太多拿大数据吹出来的根因分析,跑了十几个模型,出了几十页报告,不如拿个机械听诊器贴在轴承上听十分钟。
找根因的思路其实很简单,顺着能量流走一遍:电给了电机,电机转不动,要么是电给的不对,要么是机械端阻力太大,一路查过去,哪个地方能量损耗异常,那就是问题所在。别对着一堆没用的参数瞎抠。
搞定一次不够,要把根因锁死
很多人修完机器,开起来正常就交差了。过两个月又坏,回头骂设备质量差,其实是你没挖到最深的根因。
还是说刚才那个冲压线的案例。直接根因是底座变形同轴度超差,第一层根因是改造时没做时效,那更深的根因是什么?是工厂的改造验收规范,只要求改造完能开机,不要求三个月后复测形位公差。就算这次改对了,下次改造还是会犯同样的错。
我们当时帮他们改了验收规则:所有动过承重底座的改造,完工验收测一次同轴度,三个月后再复测一次。花不了两个小时,成本百八十块,彻底避免了下次再出同样的问题。
那个灌装机的案例更有意思。拨轮轴承磨损快,真的是轴承质量差吗?查了采购记录,原来原来用的是GB/T 307.3 滚动轴承 通用技术规则要求的P0级精度轴承,硬度HRC58-62,采购为了完成年度降本指标,换成了小厂无牌轴承,硬度只有HRC48,不到两年就磨穿了。
你看,根因根本不在维修岗,在采购降本没有技术评审环节。你换完轴承不把这个流程补上,明年还是会出一样的问题。
很多工厂出了故障,罚款维修班,从来没人想过,问题出在前面的设计、改造、采购流程里。根因挖不到这一层,故障就永远会重复发生。
产线停机,哪有那么多未解之谜。大多是一个个不起眼的小疏忽攒出来的,赶工偷的步骤,降本偷的质量,验收漏的项目,攒到一定程度就炸一次。
你别上来就拆件换件,也别拿一堆高大上的名词忽悠人。蹲下来,摸一摸设备的温度,听一听异常的声音,顺着能量流一步步走,把藏在流程里的根因挖出来,才能真的解决问题。
