2026-10-01 19:20:02 分类:机械设计
上个月带大四产设方向毕设,学生接了本地汽配厂的活。本来以为就是改个小料道,凑凑毕设内容就行。结果碰了个大坑。
学生最容易踩的坑:把产能提升等同于加设备
厂长说现有冲压线卡在上料环节,开两台机人力浪费,开三台机供不上料,班产差12%,拖了整厂交付的后腿。学生拿到需求,第一天就出了方案,加一套振动上料盘,重做料道,节拍刚好提15%。报价给过去,厂长直接打回。说加设备要改地基走电路,光停产三天的损失,就比你整个设计改造报价贵十倍。
说实话,一点不意外。课堂上讲了无数次工艺平衡、瓶颈分析,真碰到真需求,学生第一反应还是加硬件。好像不加新东西,就不算做设计似的。
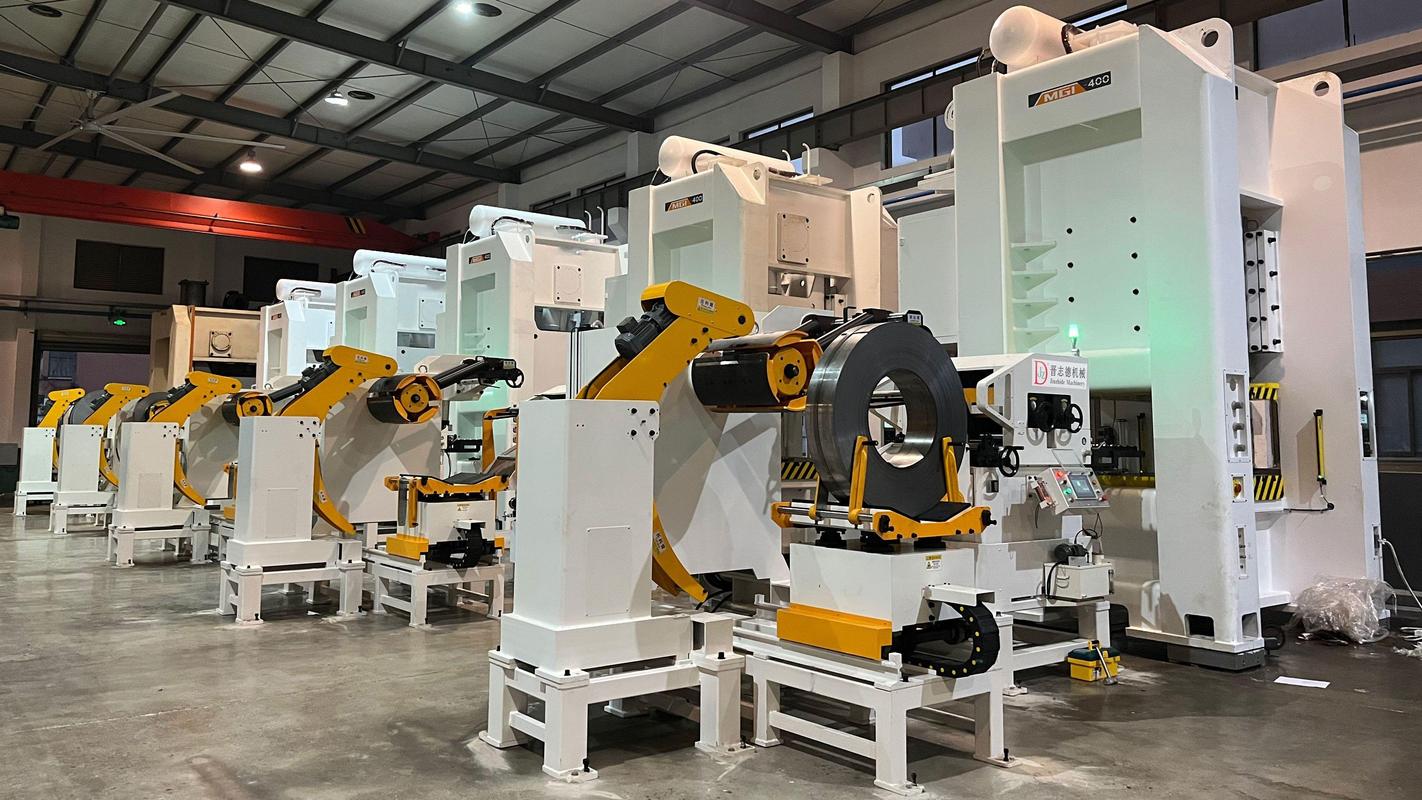 汽配厂冲压线现有上料工位布局实拍图
我拉着学生蹲在生产线旁边,看了整整一个班,八个小时。拿个本子记每一次停等的时间。最后算完,两个人都愣了。根本不是缺设备的问题。原来的分料机构,卡料概率高达17%。每次卡料都要停线三分钟人工清理。攒起来一天少出四十八个零件,刚好就是差的那12%。
谁能想到啊。百十万的生产线。就卡了一个不到两百块的分料拨块上。学生那时候才反应过来,原来很多产能放不出来,不是没有硬件能力,是设计缺陷攒出来的隐形浪费,堆着堆着就把瓶颈堵死了。
改了三版才试成的设计取舍
一开始学生改了第一版,把原来的钢制拨块换成耐磨尼龙,加了一个微型接近传感器,卡料自动退料报警。方案成本不高,厂长同意试装。结果试了三天,卡料概率降到8%,还是达不到要求。原来尼龙软,跑两天磨出间隙,位置歪了,该卡还是卡。
学生那时候又想回去加振动盘了,说机械改来改去不稳定,还是电气靠谱。不过话说回来,我那时候也有点动摇,毕竟加传感器听起来更“现代化”一点。我让他别急,再蹲半天,看看卡料都是怎么卡的。看了半天发现,九成的卡料都是零件上料歪了,拨头硬顶顶不动。
那能不能不改材质不加传感器,就让歪料顶不上来的时候自己回正?学生想了两天,出了第三版方案。
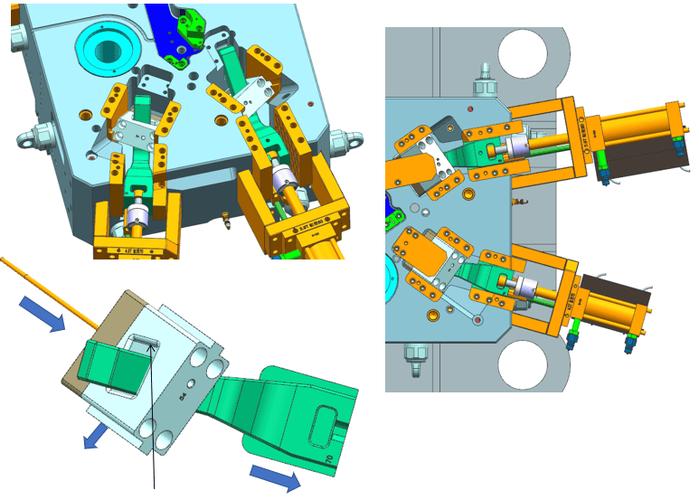 改进后的带斜弹性分料拨块机械结构图
就是把原来的直拨头,改成带15度斜面的弹性拨头。原来硬顶,歪料卡死,现在斜面碰到歪料直接借力把料拨回正位,真碰到异常大的料,弹簧压缩让拨头缩回去,也不会卡死停线。改完试生产,卡料概率直接掉到0.3%以下,班产直接超了目标两个百分点。
整个改造成本才一千二百多,连原来加振动盘报价的十分之一都不到。这个方案当然有缺点,弹性弹簧每半年要换一次,一套弹簧十八块,换一次十分钟。厂长算完账,直接拍板用,说比停线一小时亏几千块划算一万倍。
教研改课:把真问题放进课堂练习
 教研改课:把真问题放进课堂练习
从工厂回来,我直接把原来机械系统设计课程里“产能提升设计”那整章教案全改了。原来的教案是什么样?给你一套理想化的参数,各工位节拍摆好,让你算瓶颈,选设备,算投资回报,全是纸上谈兵。学生学完出去,碰到真问题,第一反应还是加设备,因为课堂上练的全是这个。
现在我把这个案例原封不动放进去。第一课就把原厂布局图、卡料的现场视频放出来,不给任何提示,先让学生写自己的第一版方案。十个人里有八个,第一反应还是加新设备,对吧?然后我再把我们蹲线记的原始数据放出来,一起算隐形浪费到底有多少。
现在我加了一条硬性要求,所有产能提升的设计作业,必须先算完非硬件改造的提升空间,证明挖不出来了,才能提加设备的方案。
前两个月碰往届毕业的学生,现在在一家本土装备厂做工艺,聊天的时候说,现在很多工厂扩产能,上来就征地买新线,其实老线挖一挖,随便就能出10%到15%的产能,成本只有新线的零头。很多设计出身的工程师,去了现场就只会看图纸,不会蹲下来数停线,找不到这种不起眼的瓶颈。
我挺有感触的。我们教机械设计,总想着教高大上的东西,教正向开发,教新概念,但是大部分学生毕业之后碰到的最多的问题,就是这种老线改款、挖产能的活。你会解决这种问题,比拿十个竞赛奖状都管用。这次毕设的那个学生,厂长直接留用,开的起薪比同届平均高了一成,就是看中他能蹲现场能解决真问题。
我现在上课总跟学生说,别盯着那些炫酷的概念,先学会站在满是机油的生产线边上,拿个本子记清楚每一分钟停线,找出来那个最不起眼、最费钱的小问题。解决了,就是真本事。很多人觉得工厂产能释放效率提升要多大的动作,其实大部分时候,就是把原来设计没考虑到的实际工况,一点点磨对,把堵在路上的小石头挪开,路就通了。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡了三个月的生产线改图:聊聊工厂产能释放效率提升
文章链接:https://yqhljx.com/list_9/3662.html
