摘要:本文结合机械加工行业的实际落地经验,聊聊数字化检测记录台账从选型到落地的核心要点,梳理了常见的踩坑点,给正在推进质量数字化的中级工程师做参考。
去年年初赶客户TS审核,我在老朋友的工厂帮忙找一份三年前的连杆关键尺寸检测记录。三个工程师翻了一下午纸质档案柜,空调房里汗透了工作服,最后还是没找到。结局大家应该能猜到,严重不符合项,整改了三个月才完事,差点丢了百万级的订单。
这就是传统检测台账的常态。早该换了。
为什么传统检测台账走不通了
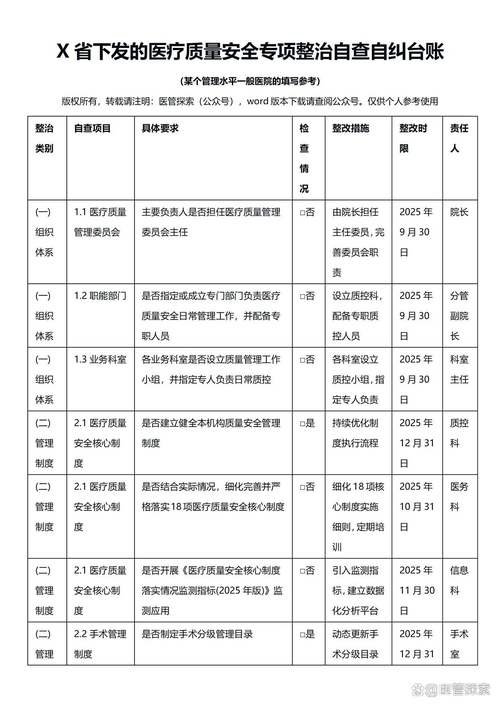
别小看一本检测台账,现在主机厂的要求越来越严,IATF16949:2016明确要求所有关键特性的检测记录要可追溯,保存期限要覆盖产品的全生命周期,最低不能少于10年。
纸质台账能做到吗?能,但成本够你喝一壶。放仓库占地方,受潮、发霉、丢页都是常事,查的时候翻半天,统计过程能力的时候还要手动把数据敲进Excel,错一个数整个报表都废了。我见过最离谱的,检测员把三坐标打印的报告粘错了位置,整批产品的记录全乱了,最后只能全检重新做记录,浪费了整整一周的产能。
哪怕你把纸质报告扫描成照片存进系统,那不叫数字化,那叫电子垃圾桶。要调数据的时候搜不到,分析的时候导不出来,除了看起来好看,一点用都没有。
数字化检测记录台账的核心设计要点
很多人做数字化,上来就喊着要上大系统,要全流程打通。其实先把台账的核心逻辑搞对,比什么都重要。
首先,核心字段必须符合合规要求,一个都不能少。按照IATF的要求,必须包含:批次号、工件唯一标识、检测项目编号、设计公称值、上下公差、实测值、检测设备编号、检测员编号、检测时间、判定结果、异常备注。缺一个,审核的时候都可能给你挑出来。
其次,必须做自动数据采集,杜绝手动录入。现在不管是三坐标测量机,还是圆度仪、粗糙度仪,甚至游标卡尺都带数显输出接口,直接把数据打到台账里,避免手动抄错的问题。之前我们给一个汽配厂做方案,之前手动录数据的错误率在1.2%左右,自动采数之后直接降到0,光纠错的成本一年省了十几万。
再者,权限和操作留痕是底线。检测员只能录入数据,不能修改,哪怕录错了,要改也必须由质量工程师操作,所有修改记录必须存下来,谁改的、改了什么、什么时候改的,一清二楚。很多工厂栽在这里,就是改了数据没留痕,审核的时候说不清楚,直接判不符合。
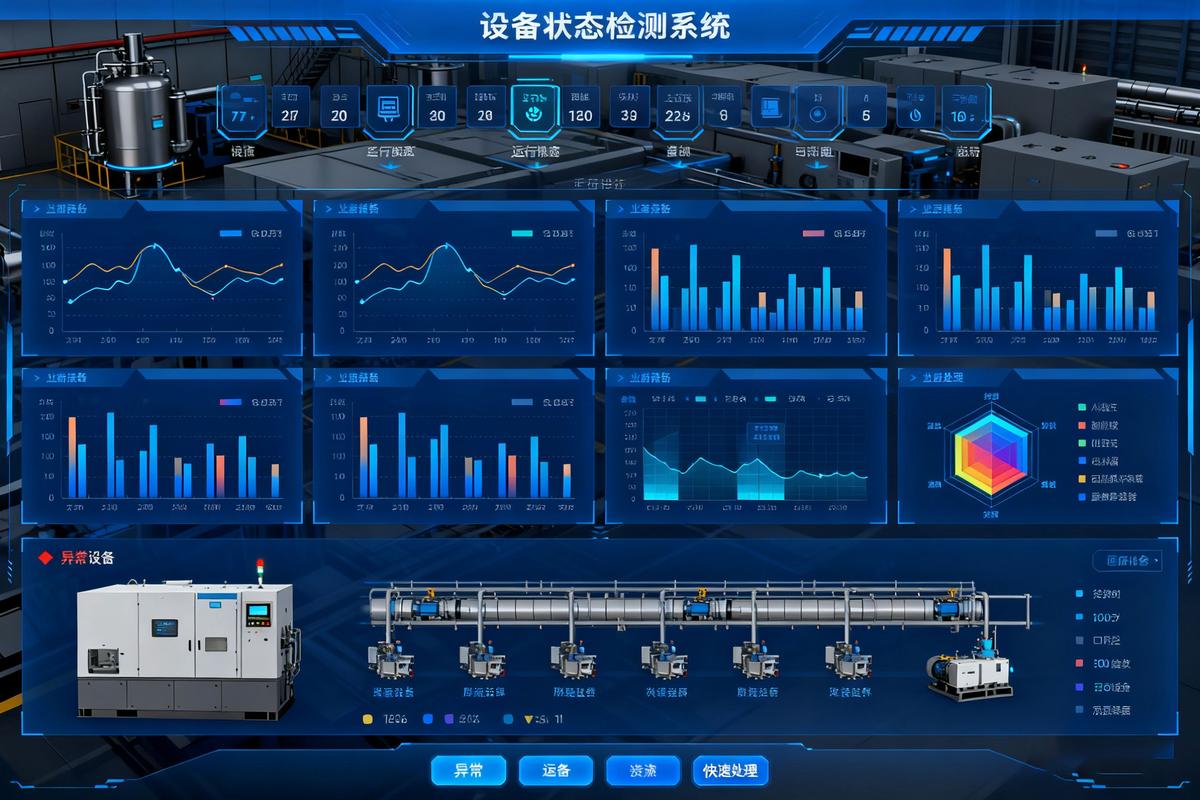
最后,台账不能是信息孤岛,必须和生产链的数据打通。你这个批次尺寸超差,点一下就能关联到原材料批次、加工设备编号、刀具批次、操作工信息,十几秒就能定位问题,不用翻半天各种记录。
存储这块也要说一句,千万不能图省事只存在公有云。一定要本地做多备份,灾备盘离线存,万一服务商跑路或者断网,审核的时候你拿不出记录,找谁哭去?之前珠三角有个小厂,用了某个小厂商的SaaS,人家经营不善关门了,五年的检测记录全没了,最后给客户赔了两百万才了结,太惨了。
落地过程中最容易踩的三个坑
我见过不下十个工厂推数字化检测台账,一半以上折在了坑里,不是用不起来就是没用对。说三个最常见的。
第一个坑:上来就要大而全。刚启动就要把进货检验、过程检验、成品检验、出厂检验所有项目全上去,需求改了半年,开发了一年,最后还没上线,团队都散了。说实话,完全可以先挑一两个核心工序的关键特性先做,比如说发动机缸体的孔径检测、齿轮的齿跳检测,先跑顺三个月,验证没问题再慢慢扩,一年扩完都比卡在那边强。
第二个坑:不重视一线培训,硬推。很多车间的老检测员,干了二三十年,就习惯手写记录,你扔给他一个新系统,不教清楚,不帮他解决麻烦,他肯定偷偷继续手写,最后补录的数据错一堆,系统成了摆设。我这边的经验是,上线前给一线做一周的一对一培训,上线前两周安排工程师在现场盯着,有问题当场解决,一个月之后大家就习惯了,毕竟不用手写不用翻档案,省出来的时间能多喝两杯水,谁不爱呢?
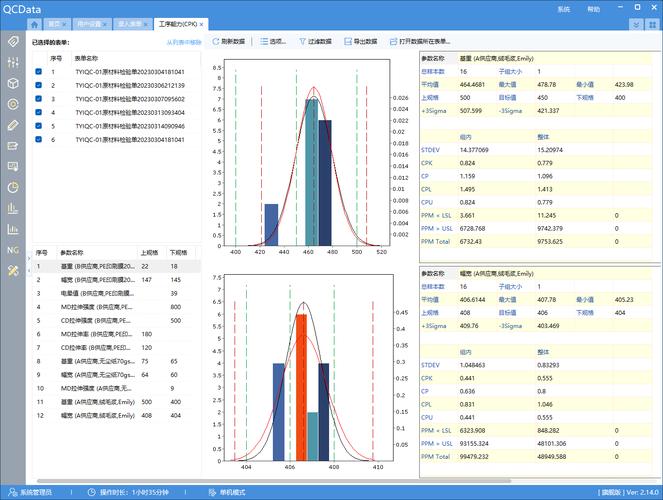
第三个坑:只存数据不用数据。把台账当成了电子档案柜,存进去就不管了,完全浪费了数字化的价值。说实话,你花几十万上系统,不是为了给审核看的,是用来降本提效的。现在的数字化台账都能自动算CPK、PPK,能自动出趋势图,某个尺寸连续三批往公差上限偏,系统直接给你发提醒,工程师提前调刀,就能避免出一堆废品,这个才是真的赚钱。
现在行业里喊数字化喊得凶,很多方案都是换汤不换药,把纸质拍成照片就敢叫数字化台账,骗钱的不少。真的好用的数字化检测记录台账,说穿了就是两件事:一是满足合规要求,审核的时候能一分钟调出记录,不用慌;二是能用数据发现问题,少出废品,少瞎忙活。能做到这两点,就是好台账。
对了,最后提一句,选型的时候别光看品牌大不大,要看能不能适配你工厂现有的检测设备,很多大品牌的系统,连国内厂的三坐标接口都对不上,改来改去多花几十万,犯不上。
