2026-09-29 12:08:51 分类:机械设计
上周带大三机械设计的课程设计,进实验室拆样机。本来是提前一周布置的预习,大家对着PPT背了好久概念,真站到机器跟前,一半人卡壳了。
第一次拆样机,卡在意想不到的地方
我原本以为,大家会对伺服控制系统的接线犯难,毕竟书本上的框图和实际走线差得远。结果一群人围在六轴机械手旁边,半天没人下扳手。有个男生抬头问我:“老师,你说这玩意的柔性到底在哪?不就是夹头比普通铣床大一点?”
我愣了一下。回头翻我们用的教材,上面写得清清楚楚:柔性加工工作站适配多品种小批量生产,可快速换产…全是正确的废话。
我们实验室这台教学工作站,买了快八年了,为了安全和稳定,工装底板是焊死的,换个工件夹具要拆整整一圈螺丝,拧完胳膊都酸。快换结构?省了。模块化扩展?全封在机柜里了。
说白了,这台机器就是给学生看个样子,按步骤走一遍流程,拍个照片交作业。学生摸不到真的“柔性”在哪,太正常了。
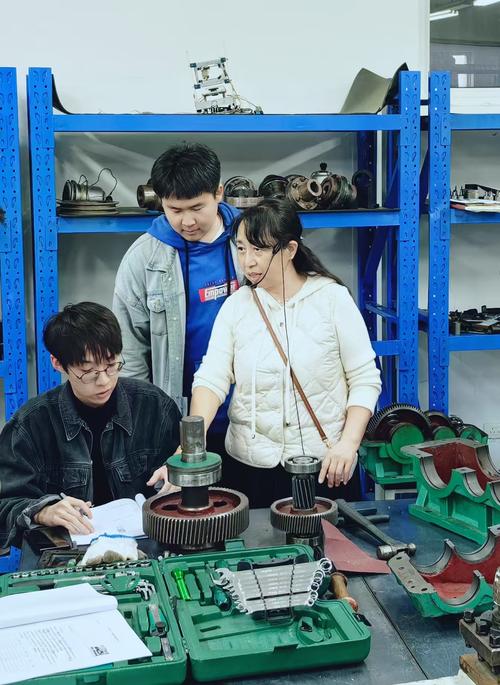 高校实验室柔性加工工作站拆装现场
蹲在地上聊了半小时,有个女生突然说,既然我们说它不够柔,那能不能改一改?
对啊,为什么不改?课程设计本来就是做设计,不是背定义。
改设计,我们选了最不“先进”的方案
一开始学生们热情很高,查了一堆工业方案,要加全自动快换盘,加气缸触发,加传感器定位,算下来预算直接超了我们整个课程设计经费的三倍。还没改两天,接错线烧了一块扩展IO板,一群人蹲在走廊,唉声叹气说搞不定。
我没骂他们,也没说他们瞎搞。就是拉着他们重新理需求:我们要的是什么?不是造一台能卖的工业设备,是让所有上这门课的学生,能亲手换一次工装,感受什么叫换产,什么叫柔性。
对吧?工业上追求全自动快换,十几秒换完,那是为了省人工赚产能。我们教学,要的是学生能动手,能拆能装,成本不能高,坏了好修。
把那些花里胡哨的全自动功能全砍掉。最后定的方案:原来的焊死底板改成带定位基准孔的格栅板,工装改成带插销的快装结构,用手动快锁插销固定。
说白了就是手动换。成本才八百多,一块IO板都买得起。
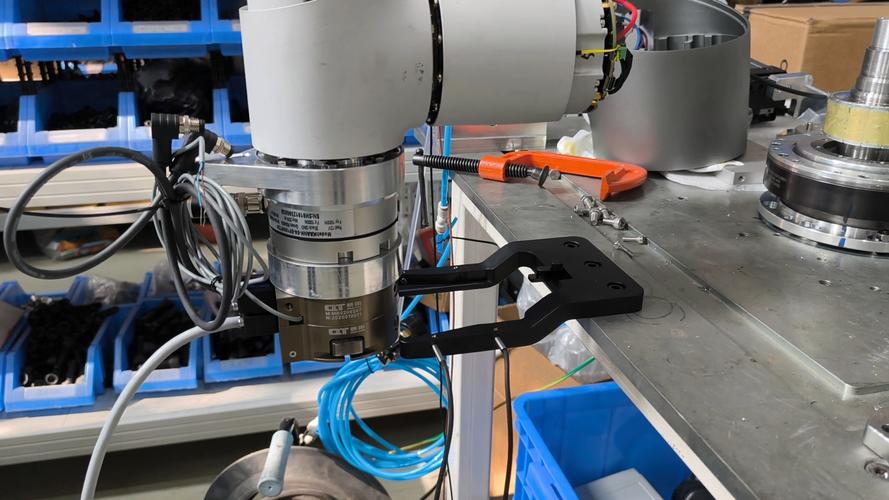 柔性加工工作站改装后手动快换工装图
改完那天,我们现场测时间:原来换一套工装要24分钟,现在3分47秒。学生换了三次,夹铣刀、换夹爪、装不同尺寸的工件,换完有人拍大腿说,哦!原来柔性就是换产成本够低啊,不是说要什么花里胡哨的全自动。
我那时候心里一块石头落地了,这课没白上。
原来柔性,本身就是留出来的余地
 原来柔性,本身就是留出来的余地
改完这台机器,我翻了原来的教学大纲,原来的考核要求是“能说出柔性加工工作站的组成结构”,我直接划掉,改成了“能改一处现有工作站的结构,提升换产效率”。
要求降了,学生的参与度反而上来了。之前有个学生,上次期末考我的这门课没过,这次自己找了个闲置的小型视觉检测模块,顺着我们留出来的扩展接口,半小时就装上去了,能实现简单的工件定位,原来的整机封闭结构根本加不进去。
不过话说回来,现在很多教育装备,都追求和工业1:1还原,把什么都封得好好的,学生只能点按钮,走流程,不能拆不能改,错一步就停机报警。这样学出来的学生,真到了工厂,看到实际要改的设备,不懵才怪。
柔性加工,从来不是说机器本身有多厉害,是它能跟着需求变。放在教学上,就是我们的教学装置,也要给学生留够变的余地。
那天有个企业来捐设备的工程师,看到我们改的手动快换,笑说你们怎么用这么原始的方案。我给他算,一个班三十个学生,每个人都能动手换一遍,每个人都能摸清楚定位基准和换产逻辑,这比买一台贵得吓人的全自动封闭设备,让学生围着看一圈,有用多了。
他沉默了一会,点头说对。
这么多年做机械设计教学,我越来越觉得,很多时候我们把简单的事情搞复杂了。把概念讲得玄乎,把设备做得完美,把学生的手绑起来,结果大家学不到真东西。
现在我上课,第一节课不再讲定义,直接把学生带到机器跟前,递扳手。拆坏了没关系,改坏了也没关系。能摸到问题,能动手改,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拆开柔性加工工作站,我在课堂上撞见的三个真问题
文章链接:https://yqhljx.com/list_9/3548.html
