摘要:本文结合机械制造车间的实际应用经验,梳理了数字化质量记录台账落地的核心逻辑,拆解了常见的设计误区,给负责相关改造的中级工程师提供可落地的参考。
为啥传统质量台账熬死人
我待过的老重机车间,十年前全靠纸质台账。每个工位的质检员揣着个软皮本,检验完随手记上参数,下班统一交到资料室归档。 找去年某批次40Cr主轴的超声波探伤记录?翻一下午档案柜,腰酸背痛。真疼。
还能碰到受潮发霉的,鼠咬出洞的,更夸张的是,有人把记录纸随手夹在图纸里,归档的时候根本没放进去,等要找的时候,全车间找疯了都找不到。 那一次客户来做二方审核,要三个月前出炉的12吨曲轴热处理记录,我们三个人翻了一整夜,最后在堆满油污的工具箱夹层里找到,纸已经和机油粘在一起,掀开直接碎了半页。真的想摔文件夹!
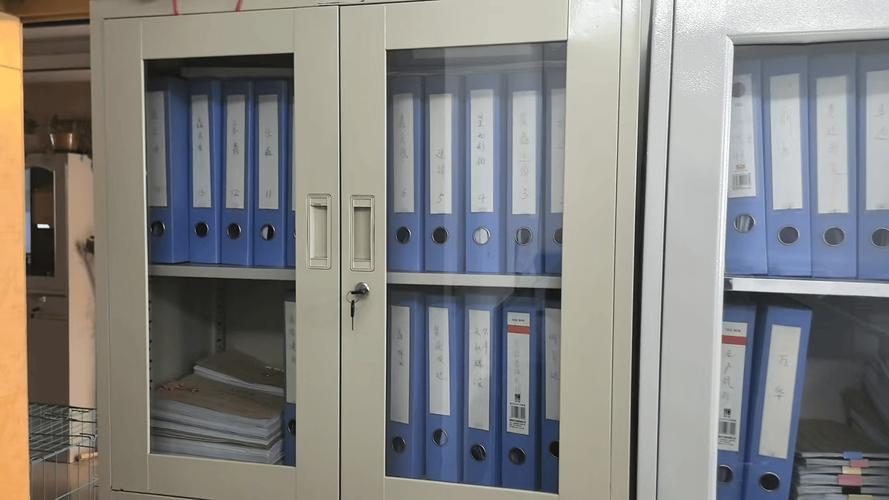
传统台账的问题,根本不是存的地方不对,是信息全是死的。想统计上半年所有调质工序的硬度不合格率?要把几百本台账翻出来,一个个抄数据再算,两天都出不来结果。等结果出来,生产异常都结束半个月了。
数字化质量记录台账的核心设计逻辑
很多人以为,数字化就是把纸上的字敲到Excel里,存到服务器就完了。说实话,那叫电子化扫描,不叫数字化。 数字化的核心是把质量记录和全流程数据绑定,让死记录变成可追溯、可统计的活数据。
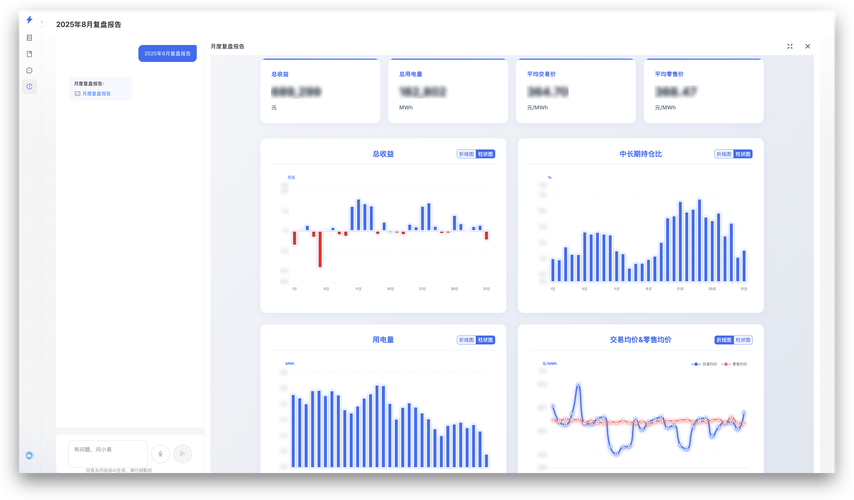
我们之前给国内某风电主轴厂商做改造,按照GB/T 19001-2016对质量记录管控的要求,给每根主轴做了唯一的二维码标识,从钢锭进厂复验开始,每一道工序的参数——锻造温度、保温时长、粗加工后的跳动公差、精加工后的形位公差、成品探伤的增益曲线,全部自动从设备PLC或者检测仪器里采集,根本不用手动填。 扫一下主轴上的二维码,所有记录一秒出来。客户要看,直接导出PDF,连打印都省了。
这里最关键的权衡是追溯颗粒度。单件小批量的重型装备,比如汽轮机缸体、风电主轴,必须按单件建档,每一个零件的所有记录单独存。要是批量生产的汽车紧固件、轴承滚子,就得按炉号+批次建档,不然录入量能把人逼疯。 不少项目做死了,就是颗粒度没搞对。要么太细,操作工嫌麻烦不肯用,要么太粗,出了问题追不到具体零件,之前有个汽车零部件厂,就是因为批次追溯颗粒度不够,主机厂召回的时候,多召回了三倍的产品,亏了上千万,这个教训真的够大。
还有个硬要求,所有修改必须留痕。谁改的,什么时候改的,改前的原始值是什么,必须全部存下来,不能覆盖原始记录。这个是IATF 16949审核的必查项,我见过好几个厂因为没做留痕,被开了严重不符合项,差点丢了主机厂的供应商资质。
落地时最容易踩的三个坑
第一个坑,贪大求全。什么数据都要进台账,搞得质检员检验完,还要站在屏幕前戳十分钟填数据,本来五分钟能搞定的活,硬生生拖了一倍时间。谁愿意用?最后就是下班统一补录,数据全是顺着工艺卡抄的,根本不是实际检测值,这样的台账要它有什么用? 说白了,只需要把图纸上标注的A类关键特性录进去就行,影响安全和核心性能的,必须记,B类一般特性抽记,C类次要特性根本没必要进台账,别没事给自己找事。
第二个坑,数据孤岛。质量台账自己是一个系统,生产计划、原材料进厂检验是另一个系统,出了问题要找原材料的钢厂炉号,还要打电话去采购部要,要完了再去档案室找进厂合格单,还是要跑断腿。 我们做改造的时候,一定会打通采购端的数据,每一个成品零件,直接绑定原材料的供应商信息、进厂检验报告,输入成品编号,直接查到根,根本不用求人。
第三个坑,舍不得做备份。很多中小工厂,图省钱把所有记录存在本地服务器的硬盘里,去年我碰到一个客户,车间变压器短路烧了服务器,硬盘直接物理损坏,三年的记录全没了,外审的时候差点被吊销证书,最后花了十几万找数据恢复,还请客送礼才过关,算下来比十年的云存储备份钱都多,这不是纯纯赔本买卖吗? 不过话说回来,现在主流云服务商的对象存储,一年异地双备份也就几千块,真的别省这个钱。
质量管控的核心,从来都是可追溯。出了问题能快速找到根在哪,不用全生产线停产排查,也不用对着一堆废纸挠头。数字化质量记录台账,不是给老板看的面子工程,是真真正正能帮干活的人省时间、躲风险的工具。用对了,谁用谁知道。
