上个月帮新来的同事改一个冲压工艺的仿真模型,改到凌晨两点。
就因为他建的模型是教科书式的完美,所有参数都是材料库自带的理想值,边界条件设的干干净净,一到车间试模,零件起皱、开裂全出来了,跟仿真结果对不上号。
很多有一定机械基础的中级工程师,刚接触数字工艺仿真建模,都会碰到这个问题:模型看起来没问题,算出来的结果就是不准。核心问题不在软件,在建模思路错了。
别拿理想模型当工业模型:边界条件才是建模灵魂
刚上手的人,习惯把所有影响因素都简化,把模型做的干干净净。板料就是一块完整理想的薄板,工装就是绝对刚性不会变形,定位就是完全对中没有间隙。
实际生产哪有这么理想?
前年我们做汽车B柱热冲压仿真,刚毕业的工程师就按理想建模,算出来的最大减薄率是8.2%,符合要求,结果试模出来减薄率直接到19%,零件直接报废。差在哪?就差了没加定位块和抬料销的约束——热冲压板料是奥氏体化温度进去,本身软,放在定位块上就已经有初始变形了,你不加这个约束,初始应力都不对,结果能准吗?
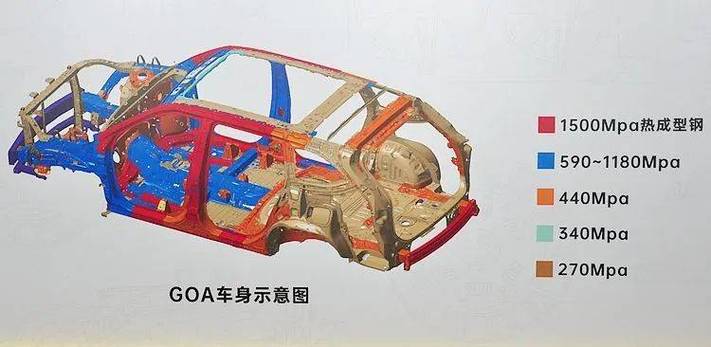
根据GB/T 39191-2020《数字孪生 工艺仿真 要求》里明确要求,工业级数字工艺仿真建模,必须还原实际生产的工装约束、初始状态,不能采用理想化的无约束假设。很多培训课根本不提这一条,上来就教你画网格调显示,真是坑死人。
说白了,你建的模型,就是数字世界里的一次试生产,现场有什么,你模型里就得有什么,别偷懒删东西。
材料本构模型选型:不是越复杂精度越高
实话实说,这是我刚入行踩过最大的坑,花了整整一个月的时间踩的。
那时候做铝合金壳体压铸仿真,我听了某个学术报告,说耦合损伤的非局部本构精度最高,硬是花了两周做试验拟合所有参数,结果模型根本不收敛,算一次三天,结果误差比通用模型还大。后来还是车间老师傅提醒我,换行业通用的NADAI本构,加上实际压铸出来的零件孔隙率做修正,半天就出结果,误差控制在5%以内,完全满足工艺调整的要求。
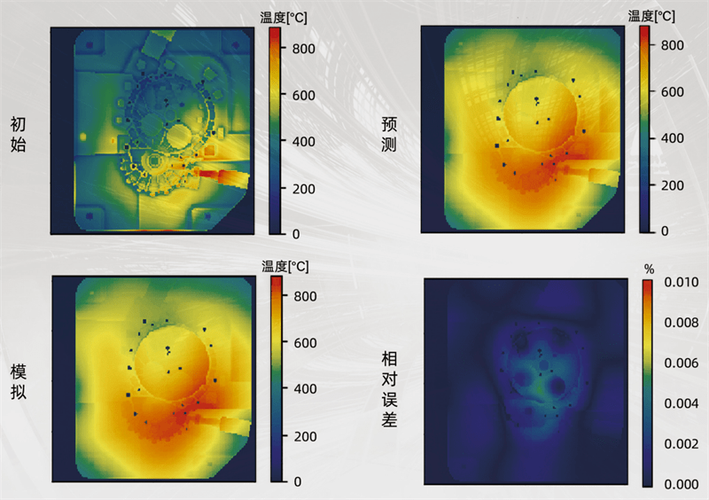
很多人觉得,模型越复杂,参数越多,就越专业越准。不对,工业应用要讲权衡。你做室温冷折弯,应变不到0.2,用各向同性弹塑性本构足够,花一周拟合JC本构的五个参数,结果差不到1%,完全是浪费时间算力。
给大家一个摸了十多年的选型经验:冷加工应变小于0.2,各向同性弹塑性足够;热加工应变大于0.5,再考虑率相关本构;大变形成形一定要加损伤修正,但不用上来就用最高阶的模型。还有最重要的一条:一定要用你现场这批实际下料的材料做拉伸试验拿参数,别用材料厂商给的标称值。实际批次性能差能到10%以上,你用标称值,仿真能准才怪。对吧?
网格划分:平衡精度和速度的艺术
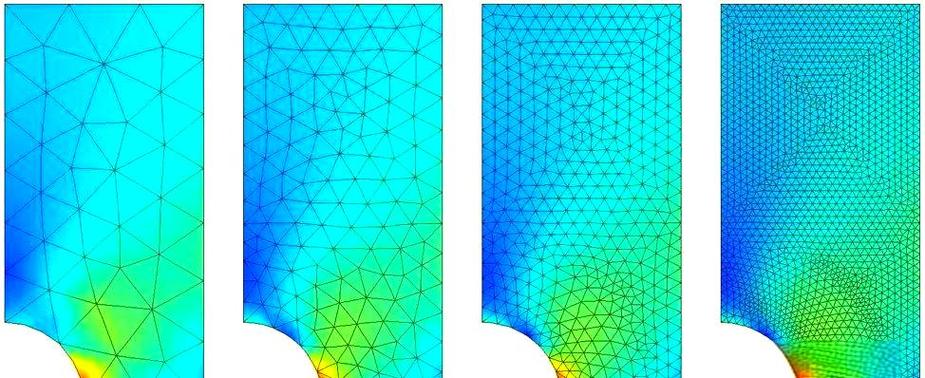
有没有见过这种人,做一个汽车外覆盖件冲压仿真,把整个板料都画成1mm的均匀网格,一个模型好几个G,8核工作站算一天都出不了结果,急得跳脚。
我见过太多了。很多人觉得网格越细越准,这话没错,但你得算得出来啊。工业项目都是赶周期的,你一周出一个结果,项目都快结束了,要你仿真有什么用?
我们现在做大型覆盖件冲压,都是用渐变网格:凹模圆角、拉深筋这些变形大的关键区域,画1mm细网格,法兰、压边圈这些变形小的区域,直接画5mm粗网格,结果精度跟全细网格差不到2%,计算速度快四倍。这不香吗?
还有切削仿真,一定要记住,只有加工变形区要加密网格,夹具、非加工的坯料区域,直接用粗网格,甚至工装直接设成刚体就行,不用画细网格算变形,根本不影响结果。大变形工艺一定要开网格重划分,重划分阈值我一般设0.1应变增量,太大了容易畸变不收敛,太小了频繁重划分拖慢速度,这个数值我试了快十次,才找到最合适的。
说实话,做了十多年工艺仿真,我最大的体会就是,数字工艺仿真建模不是学术作图比赛,比谁模型漂亮参数多。它就是一个帮你省试模成本、省项目周期的工具。
你建的模型,算出来的结果跟现场对得上,能帮工艺师调整参数,少试个两三次模,就是好模型。那些花里胡哨堆了一堆复杂理论,结果出不了能用的结果,再漂亮也没用。
多去车间走一走,看一看实际工装怎么放,零件怎么装,材料实际是什么性能,建出来的模型,才能真的落地。
