国内八成以上的离散制造车间,喊了五六年智能转型,真正把智能生产协同管控跑顺的,不到两成。大多都是花了钱,上了系统,最后还是回到人工调度的老路子。本文整理了我近五年在三个不同规模机加车间做落地改造的实际经验,给手里有项目的中级工程师做参考,避开我踩过的那些大坑。
为什么大多车间的协同管控都成了摆设?
去年帮江浙一家汽车零部件厂改项目,进门就看见调度室墙上挂着几百万上的智能协同大屏,屏幕上各工位数据半天不带动的。调度员蹲在墙角,手里攥着皱巴巴的小本子,扯着嗓子喊各工序转料。
什么打通全链路数据。全停留在供应商的PPT上。
最常见的坑,就是上来就谈全局优化,完全不管车间里设备的实际情况。车间里有10年前买的发那科0i-MF,有3年前换的华中8型,还有两台手工打磨工位连电都不是自动控制的,不同设备协议不打通,数据采不上来,你协同什么?
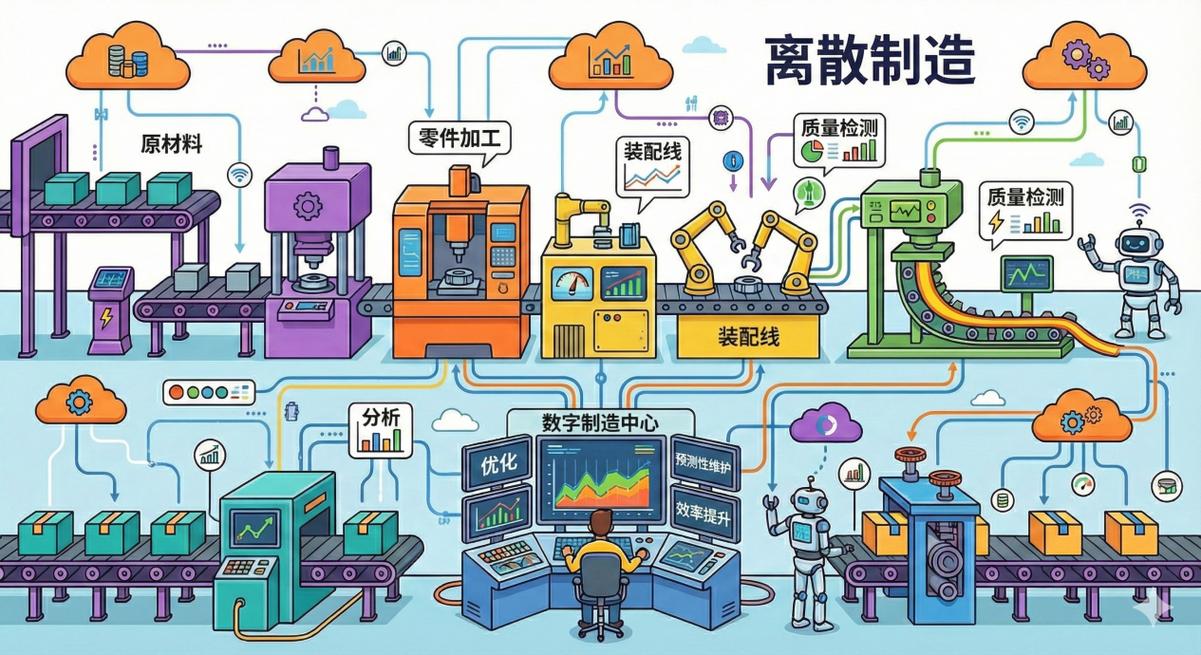
还有更坑的,供应商给你做的协同规则,完全按照理想状态写,不考虑车间实际的缓冲需求。粗车完要等凑够一炉进热处理,喷漆完要等半小时烘干,这些规则不写进系统,排出来的计划全是错的。要么后工序饿死,要么前工序堆得满地都是在制品,资金压个大几百万,老板看着都心疼。
落地智能生产协同管控的核心:三个不得不卡的节点
做了几个项目之后才摸清楚,智能生产协同管控,核心不是搞个好看的大屏,是把三个节点卡准,剩下的都是锦上添花。
第一个节点,设备状态数据的采集粒度。很多项目只采开机和停机两个状态,这完全不够用。按照GB/T 39116-2020《智能制造能力成熟度模型》的要求,二级成熟度就要求设备状态细分,你至少要分出待机、换料、故障、调试四种状态,这才是协同排产的基础。发那科老系统不开放接口?不用换系统,加个外接电流传感器加门磁,一千多块就能搞定单台改造,比供应商报的几万块省钱太多。
第二个节点,工序间的缓冲协同规则。不同工序的生产节拍不一样,热加工要批量,冷加工是单件流,中间的缓冲量必须写死进协同逻辑。我之前做的项目,粗车节拍是8分钟一件,热处理一炉装20件,节拍4小时,缓冲工位就定在15件到20件之间,满了系统自动停粗车排其他活,不够了提前提醒粗车赶料,从来没出现过断料或者堆料的情况。
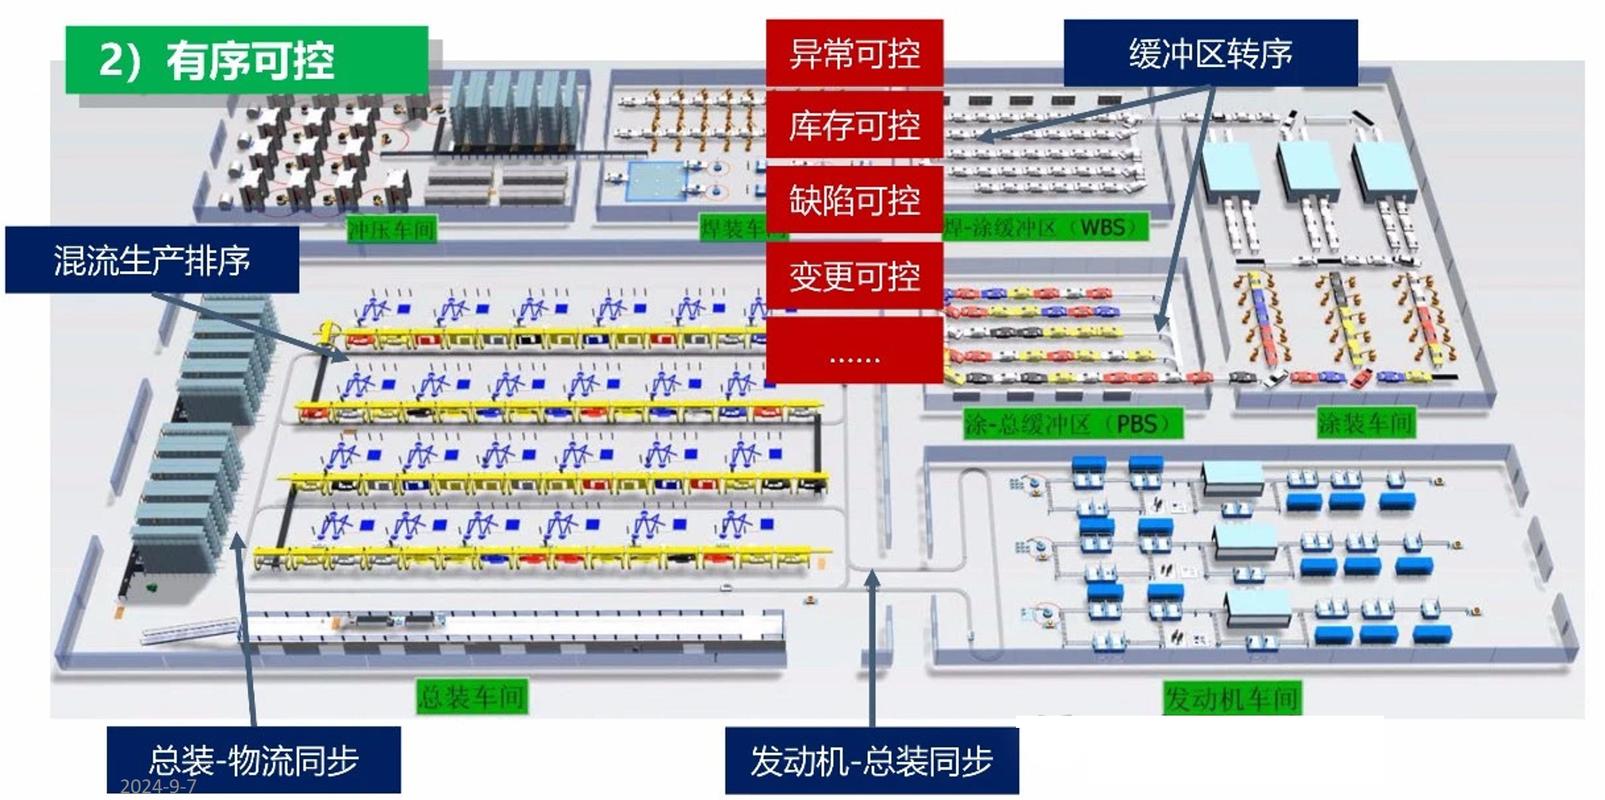
第三个节点,异常响应的协同链路。设备坏了,系统不能只报警给调度,要自动推送给维修班组,自动通知下工序调整加工顺序,自动把后续排产往后挪。我见过有的系统还要工人自己扫码上报异常,等你报完,半小时都过去了,本来小故障变成大停线,这也叫协同?说白了就是懒,根本没把异常协同做进逻辑里。
中小车间低成本落地的选型权衡
说实话,不是所有工厂都能掏得起上千万搞黑灯工厂,大多数年营收三五千万的机加车间,怎么搞智能生产协同管控?
第一个原则,不要碰大而全的MES。先上核心协同模块,只解决排产和异常响应两个问题,剩下的仓库、财务啥的,慢慢再加。很多供应商上来就给你推全模块,动辄几十万上百万,其实你用得到的不到三分之一,纯纯浪费钱。
不过话说回来,数据采集这块,别贪便宜买那种破解的协议采集器,动不动就掉数据,采回来的数据错漏百出,排产越排越乱。我之前就贪便宜买过一批小厂的采集器,半个月掉了三次数据,懊恼得我半个月没睡好,最后全换成国产正规品牌的边缘网关,一台也就几千块,稳得很。
还有,不要迷信全自动排产。先搞人机协同排产就够了,系统根据规则出初始排产方案,调度员根据实际插单、设备情况调整,比纯全自动靠谱太多。毕竟车间里啥事都能发生,供应商说算法能解决所有问题,那都是骗鬼的。你算法再牛,也顶不住客户半夜打电话插急单对吧?
最后,一定要留本地缓存。很多供应商吹云协同多么好,结果车间断网两小时,全系统瘫痪,停线损失十几万,这种亏我吃过,劝大家别再碰。边缘节点本地一定要存数据,断网了能继续跑,联网了再同步,这才是符合国内车间实际的设计。
智能生产协同管控,本质就是帮你减少在制品积压,缩短交付周期,不是给领导看的面子工程。先把核心节点做扎实,一步步扩,比上来就搞大工程,最后烂尾强一万倍。
